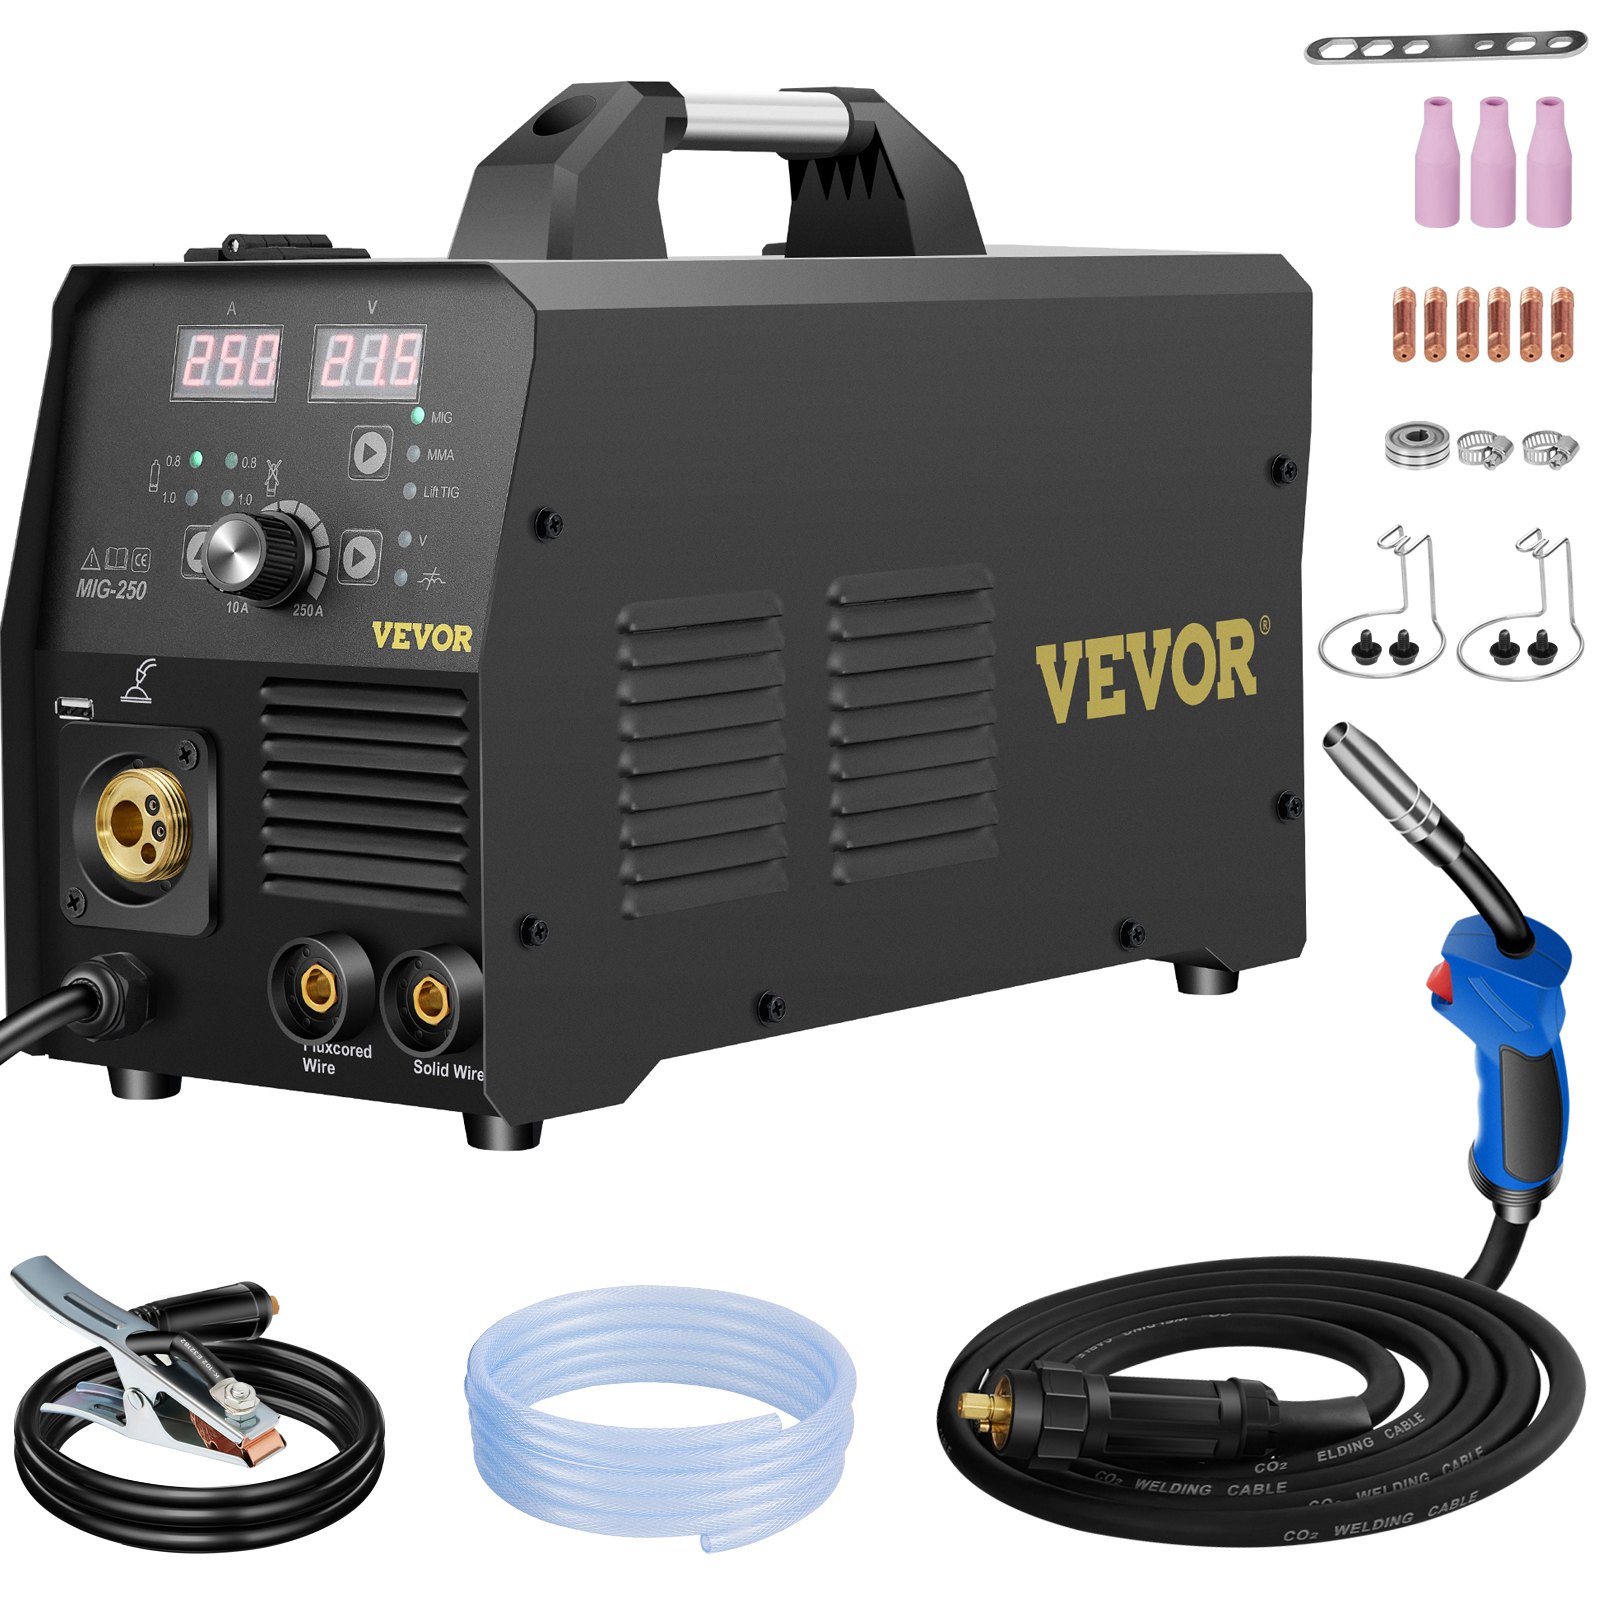
解锁您的全部潜力 VEVOR 250Amp MIG 焊机 下载我们全面的产品手册。这份详尽的指南经过精心设计,旨在帮助初学者和经验丰富的焊工设置、排除故障并优化他们的焊机。通过分步说明、清晰的插图和专业的技巧,您将轻松掌握这台三合一焊机,它能够处理 3V 药芯焊丝、气体保护焊和实心焊丝焊接。
本手册涵盖所有功能,包括先进的 IGBT 逆变器和多功能数字 MIG/Lift TIG/Stick 多工艺焊机。无论您需要排除故障、微调设置还是进行日常维护,我们用户友好的手册都能确保您充分利用焊机。
立即下载以简化您的焊接项目并轻松获得专业质量的结果。
型号:MIG-160 & MIG-200D3 & MIG-250 & MIG-270
安全警告
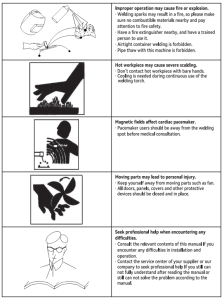
使用本焊机之前请阅读所有说明。
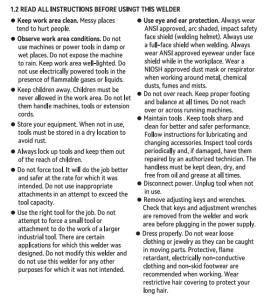
重要的安全说明
(警告:为了减少烧伤、触电、火灾或人身伤害的风险!)
- 除授权维修人员外,请勿拆卸本机。
- 加水前请拔掉电源插头。请勿超过 MAX 标记。
- 请勿用湿手触摸插座,以减少触电危险。
规格
该焊机采用最先进的逆变技术,适用于气焊(实芯焊丝)和无气焊(药芯焊丝)。
逆变焊接设备的发展得益于逆变电源理论和器件的发展。逆变焊接电源采用大功率器件lGBT将50/60Hz频率升压至100kHz,经降压、整流后输出大功率电压。由于主变压器重量和体积显著减小,效率提高了30%。
逆变焊接设备的出现被认为是焊接行业的一次革命。
该设备内置电子电抗器电路,可精确控制电短路过渡和混合过渡过程,从而获得优异的焊接特性。与其他设备相比,该设备具有送丝速度稳定、机身紧凑、省电、无电磁噪音、小电流下可连续稳定运行等优点。
特别适用于低碳钢、合金钢、不锈钢等薄板的焊接,具有电压脉动自动补偿功能,火花小,起弧好,熔池均匀,负载持续率高等特点。
感谢您购买本产品。我们将致力于生产最好的产品并提供最优质的服务。
MIG焊机简介
MIG-160/200D3/250/270
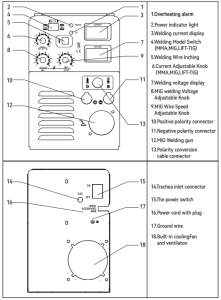
单电压系列面板介绍
MMA/LIFT-TIG/MIG
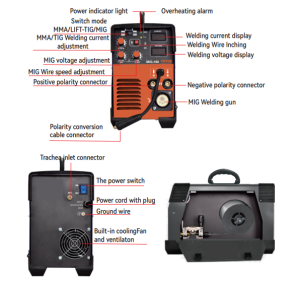
注意:非常重要!
- 使用实心碳钢焊丝时,将极性转换线接头连接到正极接头。将地线夹在负极接头上!
- 使用无气自保护线连接器时,将极性转换电缆连接器连接到负极连接器,将地线夹连接到正极连接器!
米格-250/270
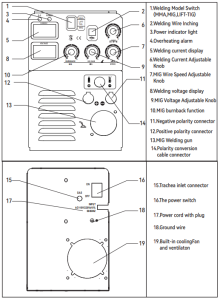
双电压系列面板介绍
MMA/LIFT-TIG/MIG
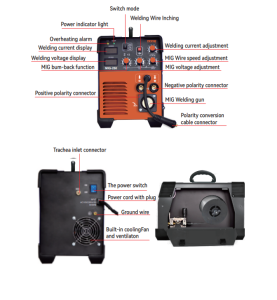
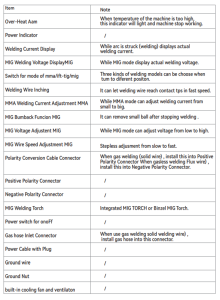
各项功能的说明
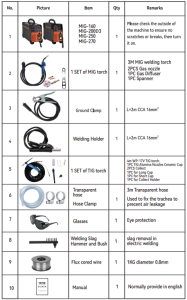
什么包括在内
开机简单测试
EVOR焊接设备出厂前都经过严格的测试,以确保每一台到达用户手中的设备都拥有高品质。我们的设备从工厂到交付给您,都要经过数万公里的长途运输。
一些不可控的因素难免会造成机器内部某些部件松动甚至损坏,建议您在收到焊机并通电后尽快检查外部设备,确保是合格产品。
动力机械的简单测试
-
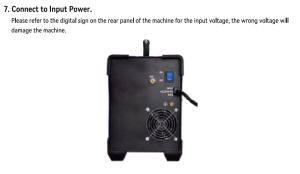
请确保您的电源电压为AC220V、110V/220V±10%。本产品支持220V或110V/220V输入电压,如果您使用发电机供电,请确保发电机功率不小于4000W。
-
当输入电压为AC50V时建议选择110A断路器保护。
-
请选择符合当地电气法规要求的电源插头。
注意:
-
数字显示一开始出现不规则变化,3秒后恢复正常,属于正常现象。
-
为降低机器工作温度,断电后风扇仍会继续转动几秒钟,属于正常现象。
-
高强度连续焊接时,可能会出现机器保护,持续散热后机器会恢复正常。
附表: 开机无反应异常情况自检:
-
机器的电源开关未打开。
-
电源输入电压不正确。
-
电源插头松动。
-
内部电路松动(长途运输或者颠簸造成),需要打开盖子检查内部连接线。
VEVOR MIG 焊机技术规格
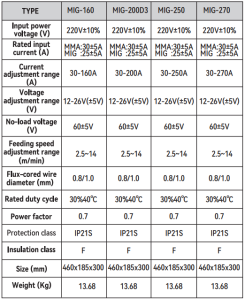
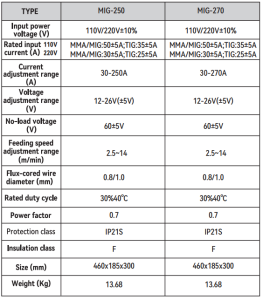 MIG焊机控制面板
MIG焊机安装
综合格斗模式
如果要修复一些破损的围栏或者固定支架,可以使用传统的焊条进行操作,也可以使用MMA模式进行焊接。
1. 选择MMA模式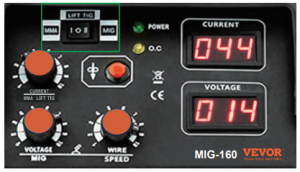
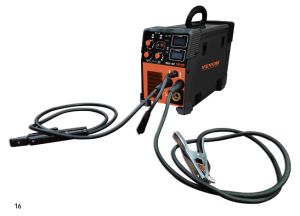
2. 连接焊机支架和接地夹
要调节电流,而且只能调节电流。
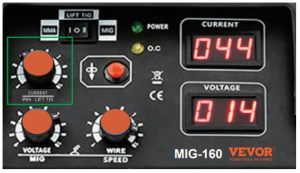
注意:
- VEVOR支持的焊条规格在3.2mm(1/8in)以下,通常为2.5mm(3/32in)和3.2mm(1/8in)。欧式一般采用E6013,美式一般采用E7018,不锈钢一般采用ER308。
- 它支持焊接1-5毫米(1/647/32英寸)碳钢和1-3.2毫米(1/641/8英寸)不锈钢。无法焊接铝。焊接碳钢时,请使用碳钢焊条。焊接不锈钢时,请使用不锈钢焊条。
- 将接地夹连接到干净的裸露金属上。没有锈迹、油漆或其他涂层的金属可确保良好的导电性。
- 焊条与焊接对象的理想距离为1-2毫米(1/64~5/65英寸),以保证焊条与工件持续稳定的接触。焊条压入高度不宜过高或过低,以免断弧或粘连。
- 新手在焊接过程中出现粘连现象属于正常现象,可以尝试使用摩擦电弧来避免粘连。
可能的问题
-
没有电弧。检查连接工件的接地线,确保其没有生锈、油漆或其他涂层。
-
如果没有电弧,请检查焊条与焊接物体之间的距离。理想距离为1-2毫米。同时,检查焊接物体是否有锈迹或油污。建议用砂纸或打磨机进行打磨。
-
焊接时飞溅很大,感觉焊接很困难,请尝试用机器调换地线夹和焊钳的极性连接。
-
焊接过程中,如果超过3分钟,可能会出现过流保护。必须停止工作几分钟,让机器冷却,然后自动恢复。如果空气冷却超过10分钟,机器将自动恢复。请关闭机器并重新启动。
-
如果您有任何无法解决的问题,请随时与我们联系。
米格模式
选择 MIG 模式
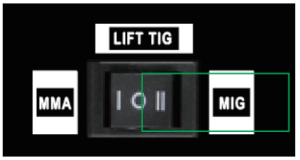
使用气焊(实心焊丝)时的安装:
- 将气瓶与二氧化碳调节器、流量计和输入气体连接起来。连接器通过气管位于机器后面。
- 将接地线的电缆接头插入前面板的插座中。
- 将焊丝盘安装在轮轴上,轮孔应与轮固定器相配合。
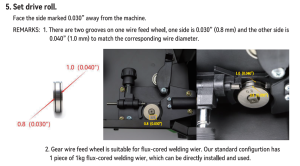
- 根据电线尺寸选择线槽
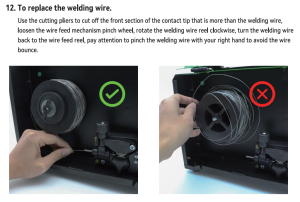
- 松开压线轮的螺丝,将导线经导线管放入槽内,调整导线弯曲,影响送线。导线通常设置在压线轮侧面的固定孔内。为防止弯曲的导线卡住,请将这部分导线剪掉。
- MlG焊枪已安装在机器内部,只需将焊丝放入压线轮内,防止其滑动即可。
- 焊丝滚轮应顺时针旋转,放出焊丝,防止其滑动;焊枪应用手握住。
连接焊枪和接地夹。
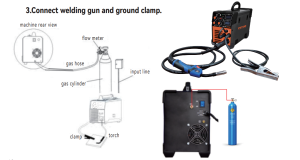
安装线轴
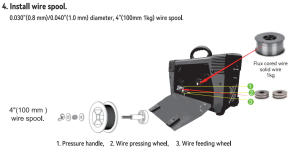
设置驱动辊
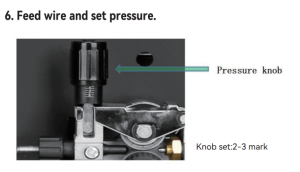
送丝和设定压力
连接到输入电源
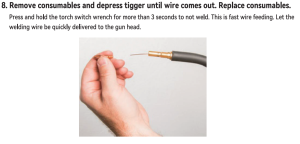
更换耗材。取出耗材并按下扳机,直到电线出来。
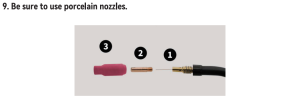
务必使用瓷喷嘴。
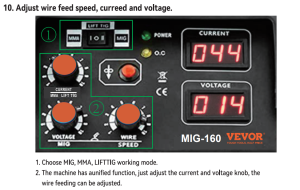
调整送丝、电流和电压
将焊枪距离金属 1/4 英寸,完全按下扳机以产生电弧。
更换焊丝
焊枪佩戴部位
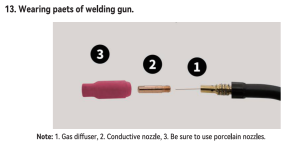
注意:
-
请严格按照图片说明进行连接。否则将无法焊接。
-
药芯焊丝支持直径0.8mm、1.0mm。
-
该机器可安装1kg(2.2lb)的焊丝卷盘。
-
机器配备1kg(2.2lb)药芯焊丝,可直接安装使用。
-
支持焊接材料,碳钢、铝、不锈钢不能焊接。
-
焊丝直径、送丝轮槽型、导电嘴孔径必须匹配。
-
送丝结构压轮不宜过紧或过松,否则会造成送丝不稳定。
-
送丝盘的安装不宜过松或过紧,这样会造成线材松散,造成送丝速度变慢。
可能的问题
-
通电无反应,请检查插头连接。
-
若开机无反应,请打开盖子检查内部连接线是否松动。
-
送丝不稳定。请检查送丝轮和送丝压轮。焊枪应未卷紧。注意焊丝直径与送丝轮槽型及导电嘴匹配。
-
若没有送丝,请确认工作模式为MIG状态,焊枪连接良好,若没有送丝请联系我们。
-
焊接过程中,超过3分钟可能会发生过流保护。需要停止工作几分钟,让机器冷却一段时间后自动恢复。如果超过10分钟空气冷却后机器仍未自动恢复,请关机后再重新启动。
-
如果您有任何疑问,请随时与我们联系。
提升 TIG 模式
VEVOR MIG对于焊接工艺要求较高的薄板或者工艺要求较高的焊接,特别是不锈钢焊接,可以采用LIFT TIG模式,该模式需要纯氩气。
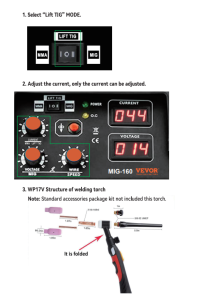
备注:
- 陶瓷喷嘴
- 钨夹头
- 钨夹头体
- 短背帽
- 长后帽。
请保留上述易损件的库存。
注意::
- 请按照图片连接,否则无法焊接。
- 该机器不是专业的高频引弧氩弧焊机;它只是一台 LIFT TIG 接触引弧或摩擦引弧机。
- 需要使用TIG,wp17v焊枪,此焊枪不包含在内,需要自行购买。
- 支持焊接材料,碳钢,不锈钢,合金钢,铝不能被焊接。
- 此焊接方式需要使用钨针,钨针需单独购买,且钨针尺寸必须与焊枪的夹头及夹头体相匹配,否则无法安装。
- 在此模式下,必须使用氩焊。
可能的问题
- 开机无反应,请检查插头连接。
- 若开机无反应,请打开盖子检查内部连接线是否松动。
- 焊接过程中,如果时间超过3分钟,可能会发生过流保护。需要停止工作几分钟,让机器冷却一段时间后自动恢复。如果空气冷却时间超过10分钟,机器不会自动恢复;请关机后再重启。
- 如果您有任何疑问,请随时与我们联系。
- Lift tig与专业高频tig不同。 Lift tig需要在接触电弧后进行焊接。 高频tig不需要接触电弧。 Lift tig 不适合点焊。
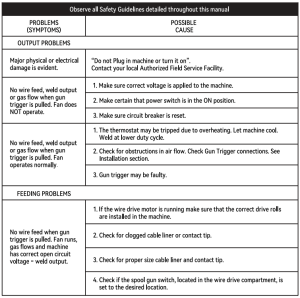
MIG焊机故障排除
为您的项目推荐
VEVOR 250Amp MIG 焊机,3 合 1 焊机,220V 手动
评价
暂时还没有评论。