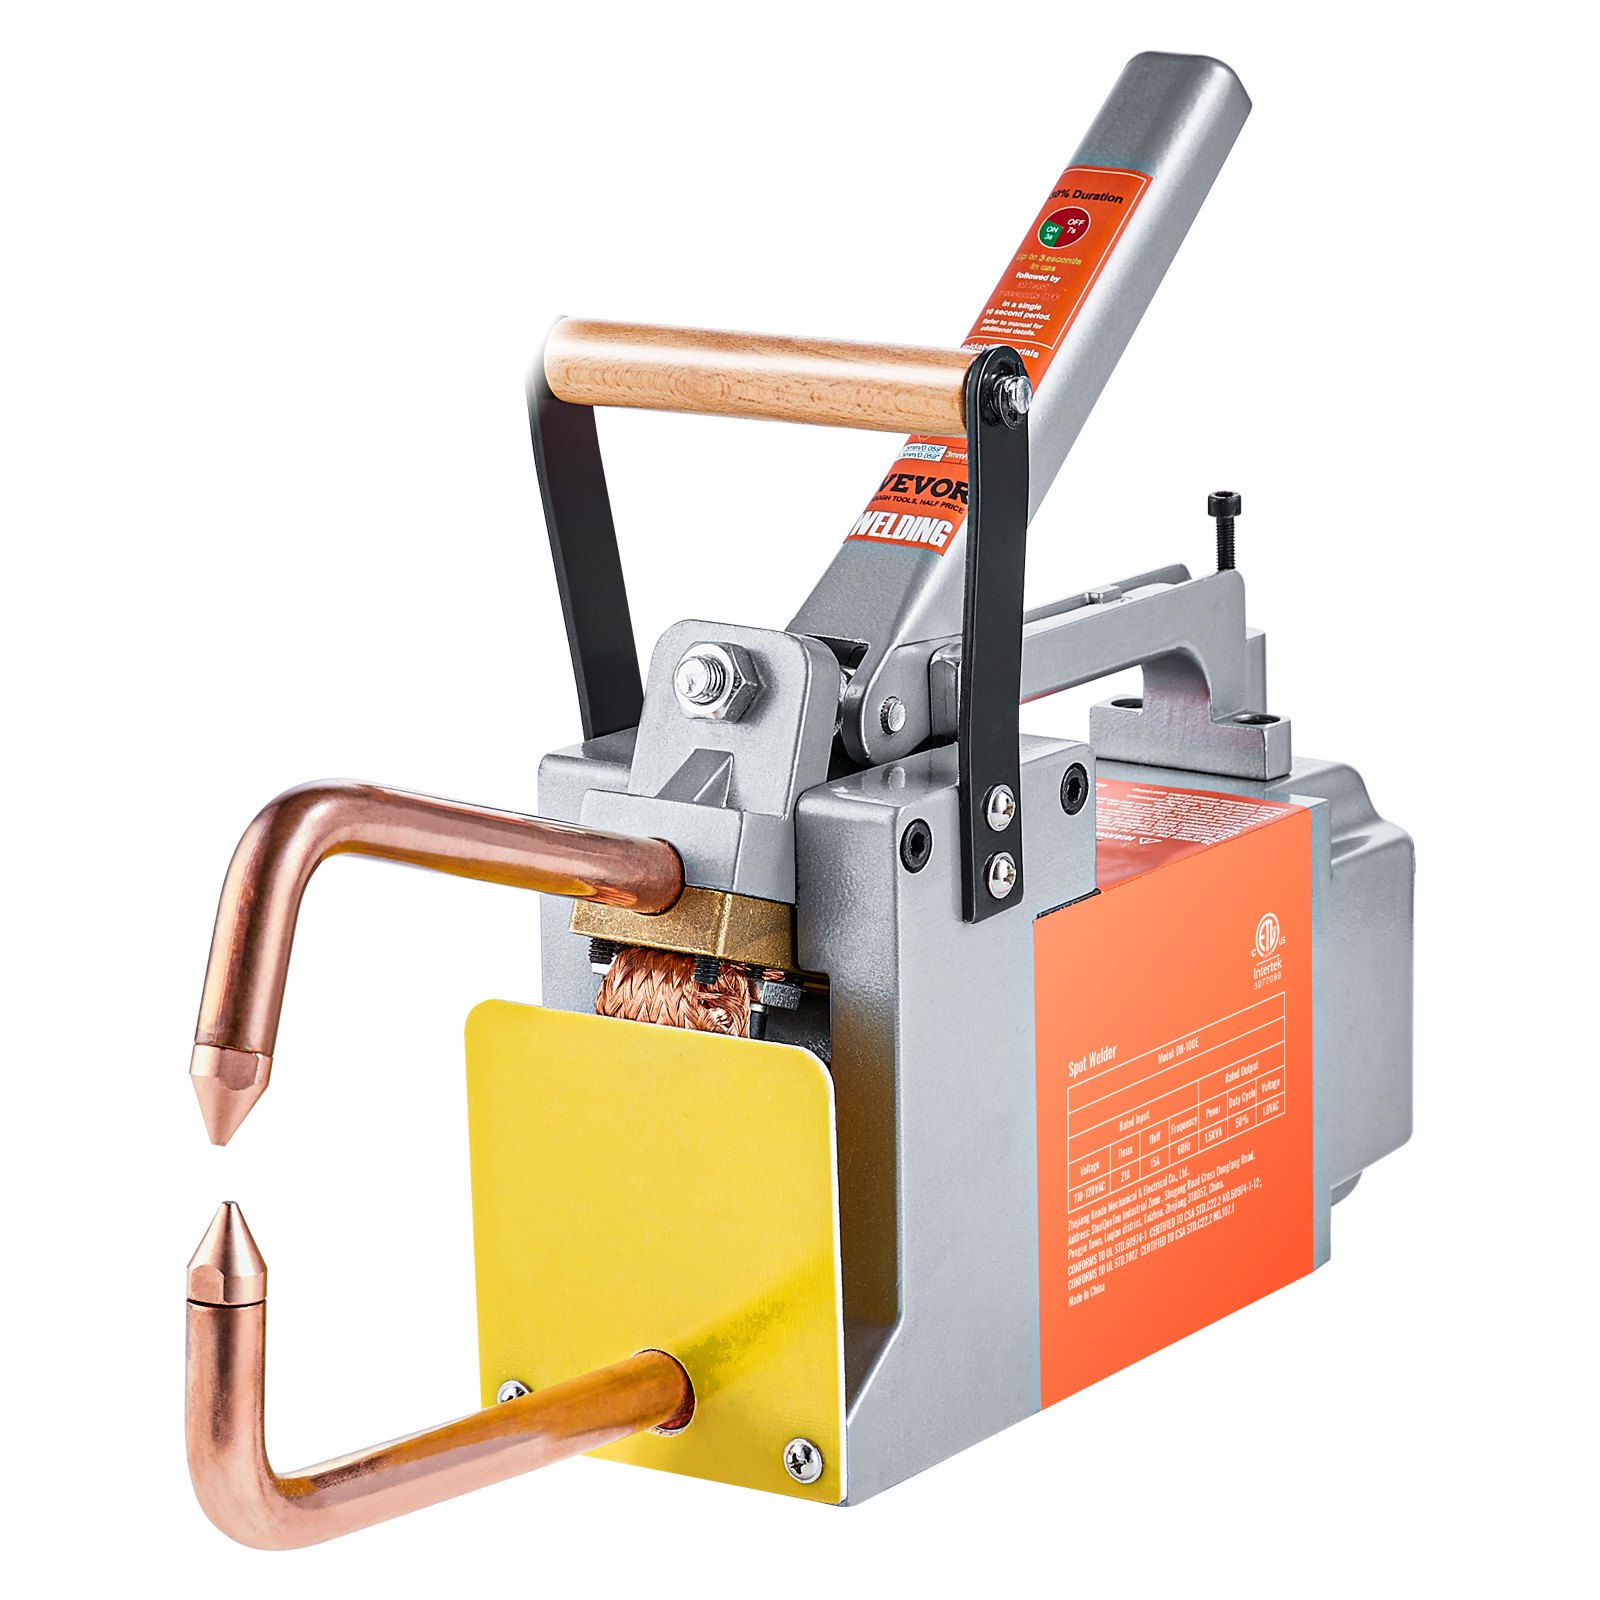
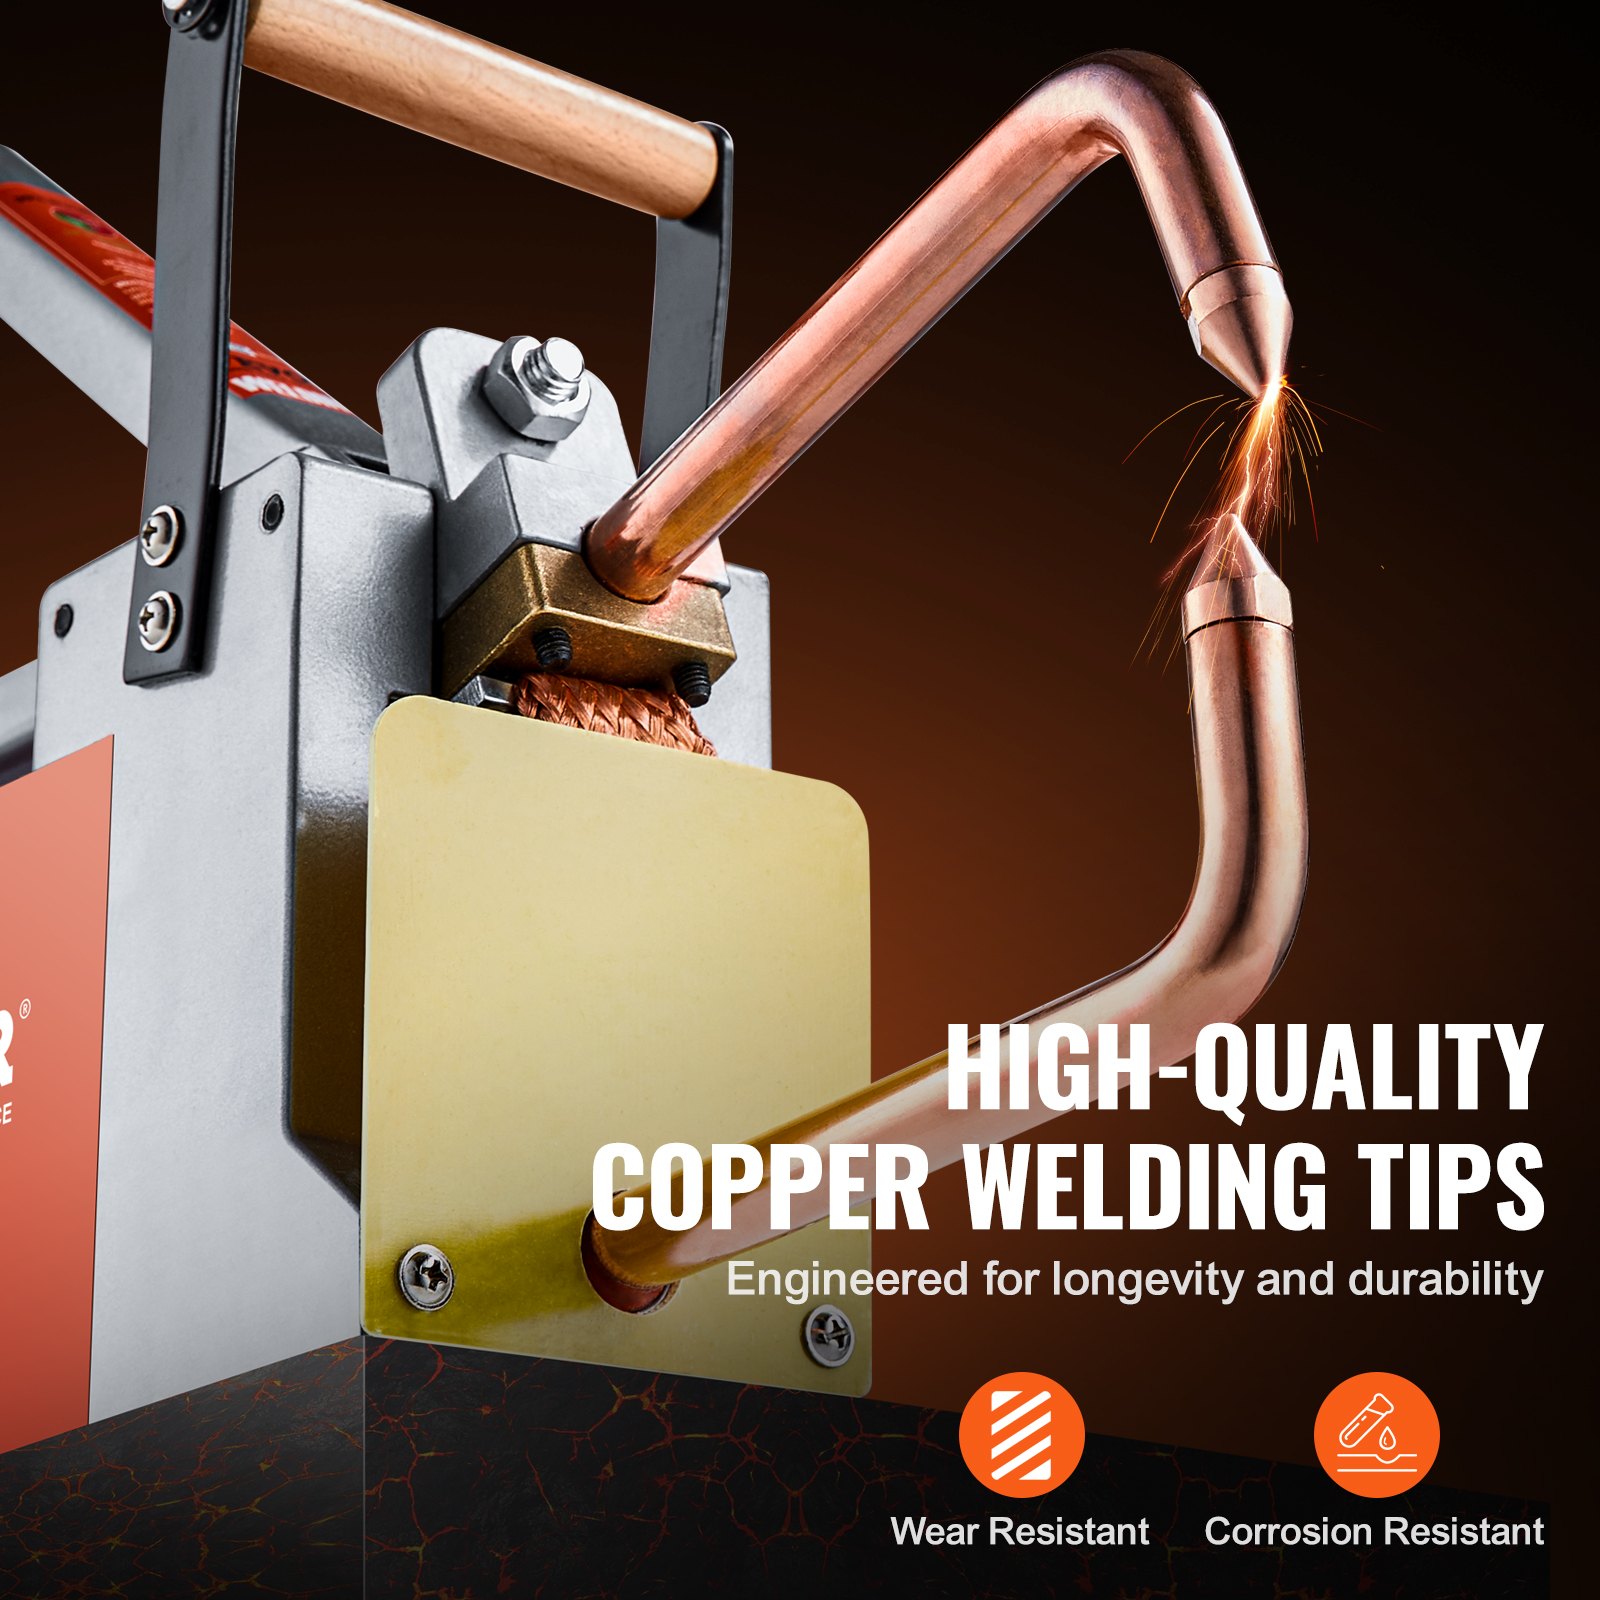
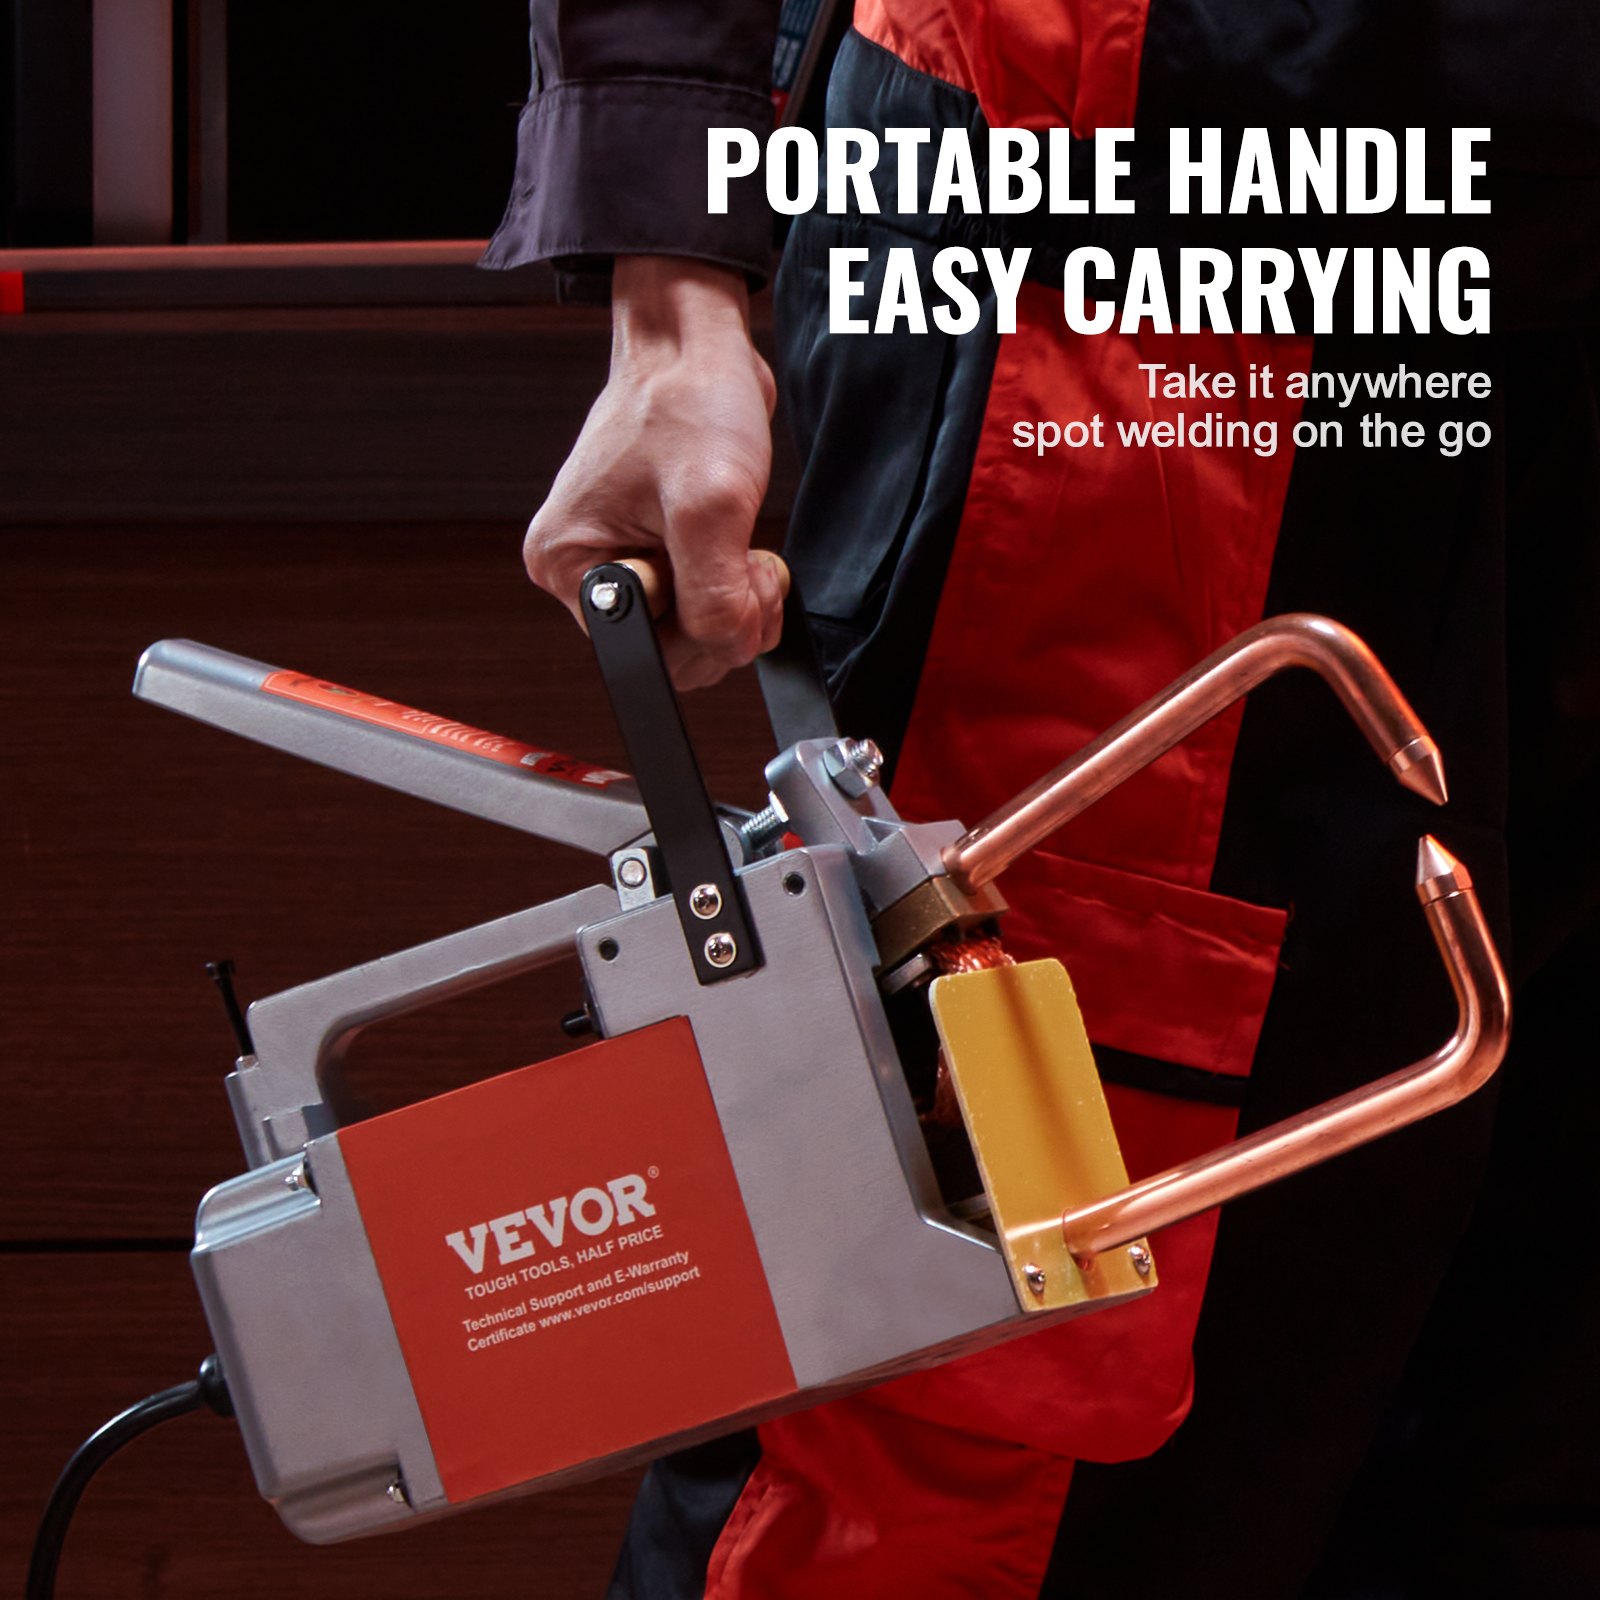
Разблокируйте весь потенциал вашего Портативный точечный сварочный аппарат VEVOR с нашим полным руководством по продукту. Это руководство, разработанное как для новичков, так и для опытных сварщиков, содержит пошаговые инструкции, которые делают настройку, устранение неполадок и оптимизацию легкими.
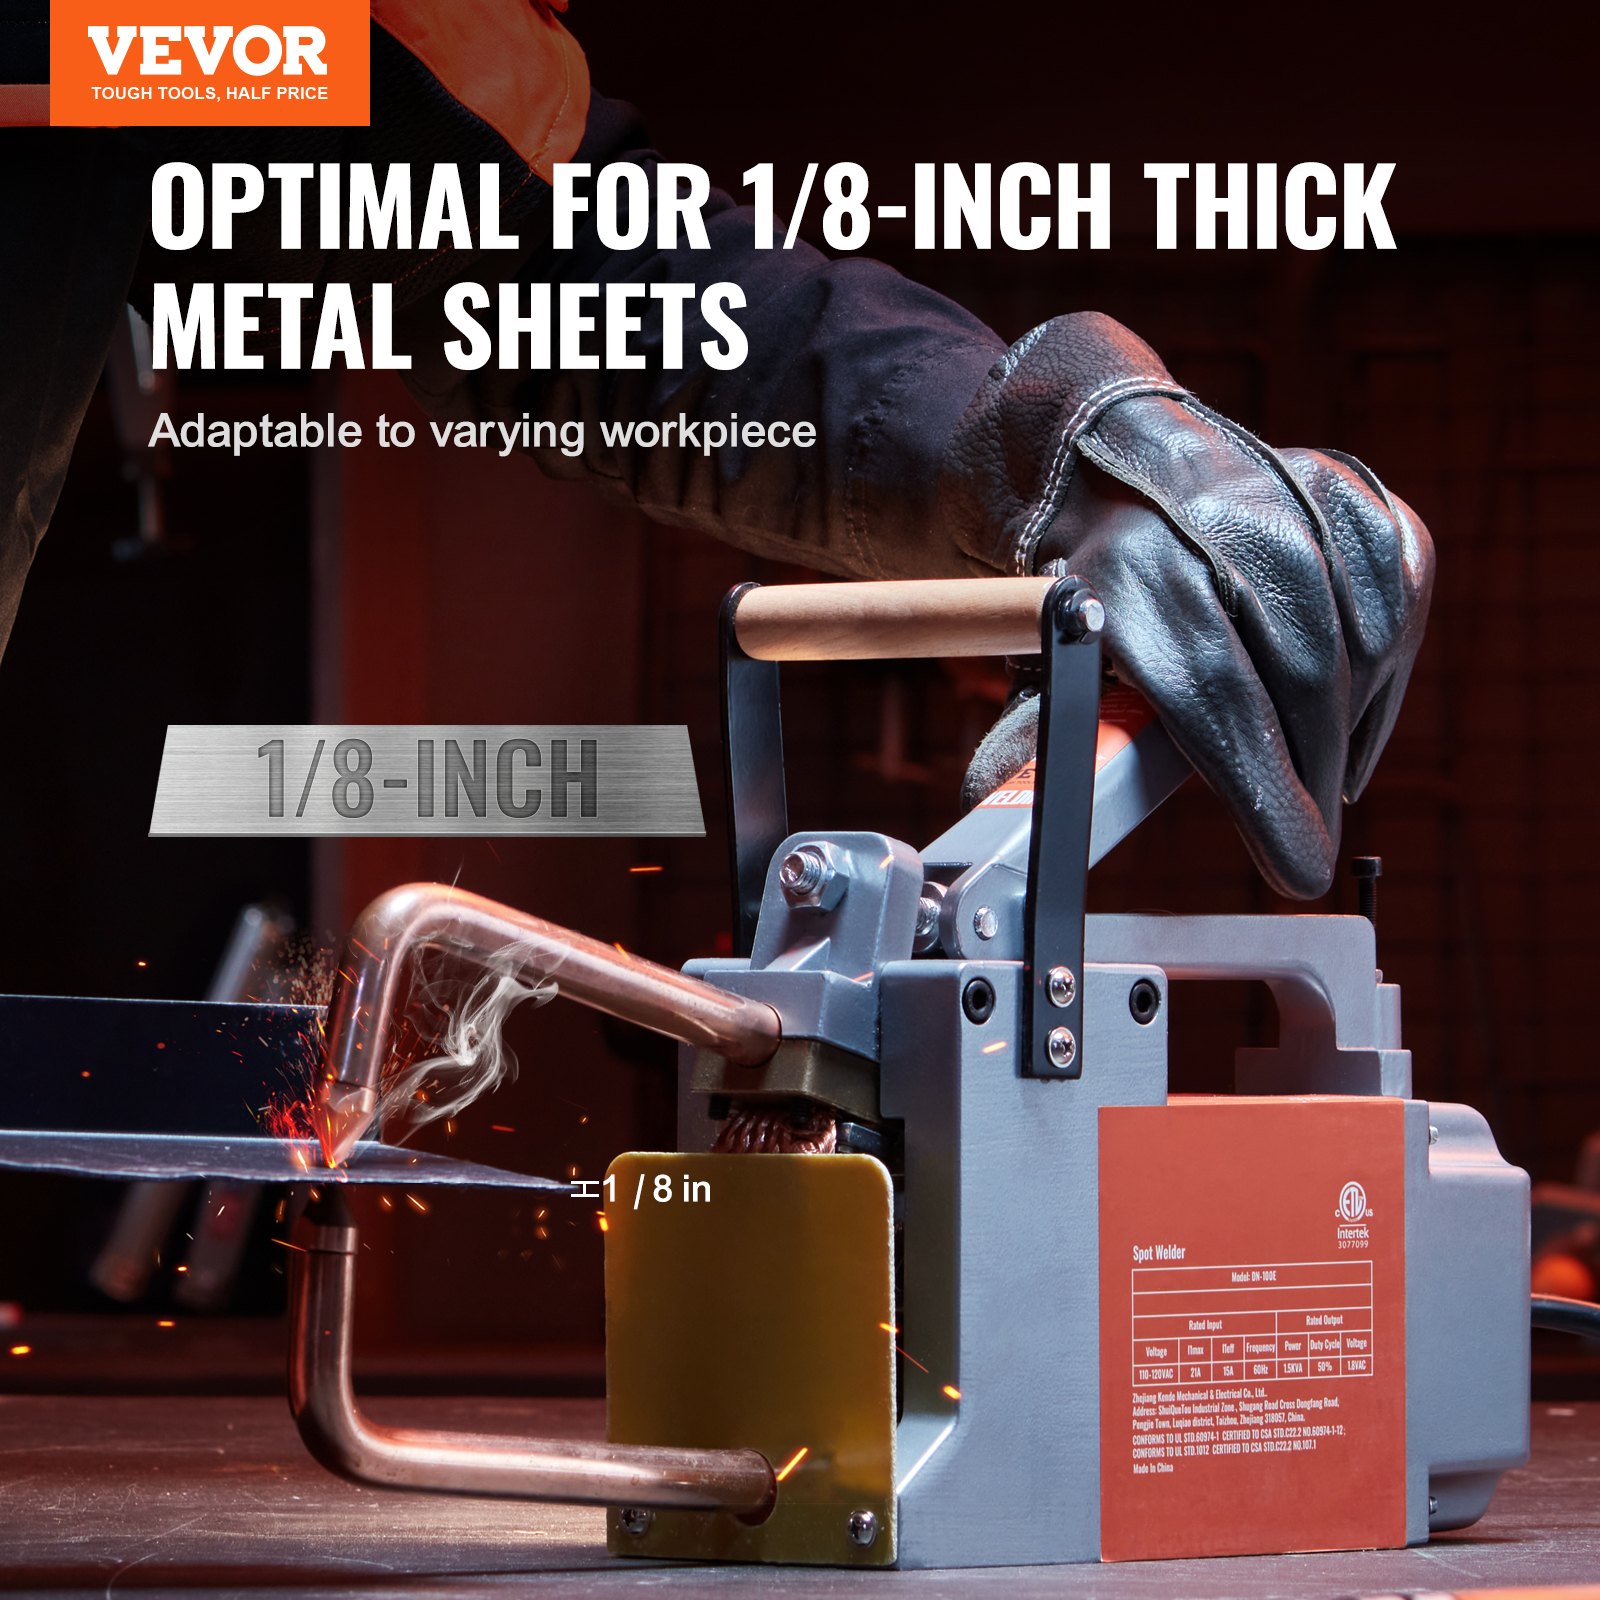
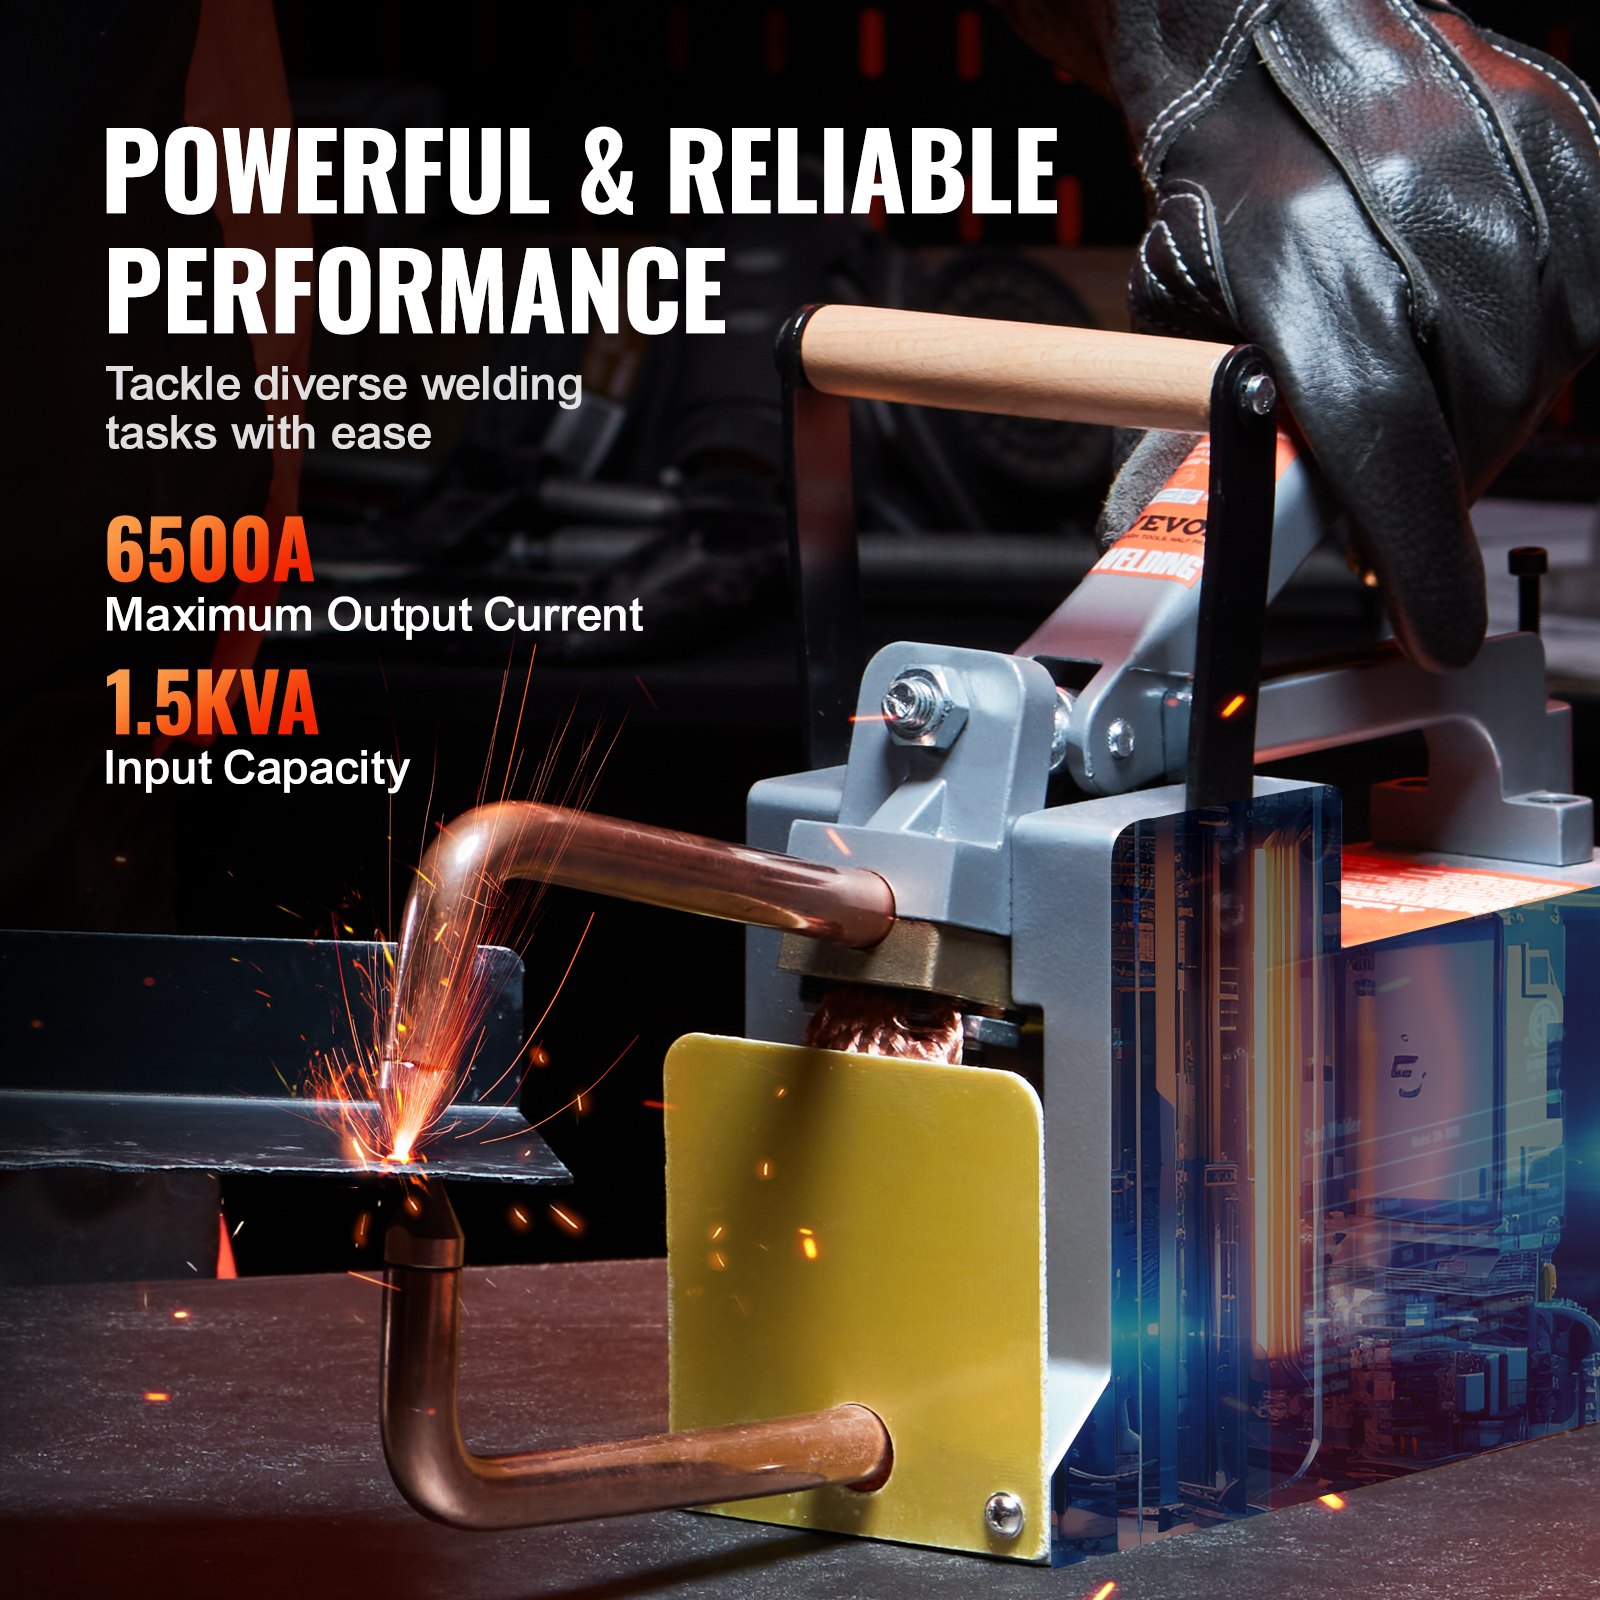
Портативный точечный сварочный аппарат VEVOR с точечным сварочным аппаратом 1/8 дюйма с входной мощностью 1.5 кВА и ручным сварочным пистолетом идеально подходит для сварки металлических листов, включая алюминий и углеродистую сталь. Это простое в использовании руководство гарантирует максимальную производительность и долговечность вашего точечного сварочного аппарата.
Независимо от того, свариваете ли вы алюминиевые листы или углеродистую сталь, наше руководство охватывает все аспекты использования, меры предосторожности и советы по обслуживанию. Загрузите сейчас, чтобы максимально использовать ваш портативный точечный сварочный аппарат VEVOR и улучшить свои сварочные проекты точностью и эффективностью.
РУКОВОДСТВО ПОЛЬЗОВАТЕЛЯ ПОРТАТИВНОГО АППАРАТА ТОЧЕЧНОЙ СВАРКИ VEVOR
Модель: ДН-100Е
МЕРЫ БЕЗОПАСНОСТИ
- ТОЧЕЧНАЯ СВАРКА может привести к пожару или взрыву.
- От сварочной дуги могут отлетать искры. Летящие искры, горячая заготовка и горячее оборудование могут стать причиной пожаров и ожогов. Случайный контакт электрода с металлическими предметами может привести к искрам, взрывам, перегреву или пожару. Перед выполнением сварки проверьте и убедитесь, что место безопасно.
- Удалите все легковоспламеняющиеся вещества в радиусе 35 футов (10.7 м) от сварного шва. Если это невозможно, плотно накройте их утвержденными крышками.
- Не выполняйте точечную сварку там, где летящие искры могут попасть на легковоспламеняющиеся материалы.
- Защитите себя и других от летящих искр и горячего металла.
- Будьте внимательны, поскольку искры при сварке могут легко проникать через небольшие трещины и отверстия в соседние области.
- Следите за возгоранием и держите поблизости огнетушитель.
- Не выполняйте сварку на закрытых емкостях, таких как баки, бочки или трубы, если они не подготовлены надлежащим образом в соответствии с AWS F4.1 (см. Стандарты безопасности).
- Не производите сварку в помещениях, где в атмосфере могут содержаться легковоспламеняющаяся пыль, газ или пары жидкости (например, бензина).
- Перед началом сварки уберите с себя все горючие предметы, такие как зажигалка или спички.
- После завершения работы осмотрите территорию, чтобы убедиться в отсутствии искр, тлеющих углей и пламени.
- Не превышайте номинальную мощность оборудования.
- Используйте только правильные предохранители или автоматические выключатели. Не превышайте их и не обходите стороной.
- Соблюдайте требования OSHA 1910.252 (a) (2) (iv) и NFPA 51 B для огневых работ, а также держите поблизости пожарного наблюдателя и огнетушитель.
ПОРАЖЕНИЕ ЭЛЕКТРИЧЕСКИМ ТОКОМ может убить.
- Прикосновение к токоведущим электрическим частям может привести к смертельному удару или серьезным ожогам. Входная цепь питания и внутренние цепи портативного точечной сварки также находятся под напряжением, когда питание включено. Неправильно установленное или неправильно заземленное оборудование представляет опасность.
- Не прикасайтесь к токоведущим электрическим частям.
- Надевайте сухие изолирующие перчатки без отверстий и защитную одежду.
- Дополнительные меры предосторожности необходимы при наличии любого из следующих опасных условий, связанных с электричеством: во влажных помещениях или при ношении мокрой одежды; на металлических конструкциях, таких как полы, решетки или леса; в стесненных положениях, таких как сидя, стоя на коленях или лежа; или когда существует высокий риск поражения электрическим током.
неизбежный или случайный контакт с заготовкой или землей. Для этих условий см. ANSI Z49.1, перечисленный в Стандартах безопасности. И не работайте в одиночку! - Отключите входное питание перед установкой или обслуживанием данного оборудования. Заблокируйте/опломбируйте входное питание в соответствии с OSHA 29 CFR 1910.147 (см. Стандарты безопасности).
- Правильно устанавливайте и заземляйте данное оборудование в соответствии с данным руководством, а также национальными, государственными и местными нормами.
- Всегда проверяйте заземление источника питания — проверьте и убедитесь, что заземляющий провод входного шнура питания правильно подключен к клемме заземления в разъединительной коробке или что вилка шнура подключена к правильно заземленной розетке.
- Сначала подключите заземляющий провод и дважды проверьте соединения при выполнении входных подключений.
- Следите за тем, чтобы шнуры были сухими, очищенными от масла и жира и защищенными от горячего металла и искр.
- Часто проверяйте входной шнур питания и заземляющий провод на предмет повреждений или оголенной проводки. Немедленно замените поврежденные провода, так как оголенная проводка может убить. Проверьте заземляющий провод на целостность.
- Выключайте все оборудование, когда оно не используется.
- Проверьте, отремонтируйте или замените любые протекающие шланги или фитинги для водоохлаждаемого оборудования. Не используйте никакое электрическое оборудование, если вы мокрые или находитесь во влажном месте.
- Используйте только хорошо обслуживаемое оборудование. Ремонтируйте или заменяйте поврежденные детали немедленно
- Надевайте страховочный пояс, если работаете выше уровня пола.
- Надежно закрепите все панели, крышки и защитные устройства на своих местах.
ЛЕТАЮЩИЕ ИСКРЫ могут ранить.
- Очень часто из области стыка вылетают искры.
- Носите утвержденный щиток для лица или защитные очки с боковыми щитками.
- Носите защитную одежду, такую как перчатки из не пропитанной маслом огнестойкой кожи, плотную рубашку, брюки без манжет, высокие ботинки и кепку. Синтетический материал обычно не обеспечивает такой защиты.
- Защитите других, находящихся поблизости, используя одобренные огнестойкие или негорючие противопожарные занавесы или щиты. Все находящиеся поблизости люди должны надеть защитные очки с боковыми щитками.
ГОРЯЧИЕ ДЕТАЛИ могут обжечься.
- Не прикасайтесь к горячим частям голыми руками.
- Перед началом работы с переносным точечным сварочным аппаратом дайте ему остыть.
- Для работы с горячими деталями используйте подходящие инструменты и/или надевайте тяжелые изолирующие сварочные перчатки и одежду во избежание ожогов.
ДВИЖУЩИЕСЯ ЧАСТИ могут травмировать.
- Наконечники ключа, щипцы и тяги движутся во время работы.
- Держитесь подальше от движущихся частей.
- Держитесь подальше от мест защемления.
- Не просовывайте руки между наконечниками.
- Надежно закрепите все защитные ограждения и панели на своих местах.
- В соответствии с требованиями OSHA и/или местными нормами может потребоваться установка дополнительных защитных устройств в зависимости от области применения.
- ДЫМЫ И ГАЗЫ могут быть опасны. Сварка производит дымы и газы. Вдыхание этих дымов и газов может быть опасным для вашего здоровья.
- Держите голову подальше от дыма. Не вдыхайте пары.
- Находясь внутри, проветрите помещение и / или используйте местную принудительную вентиляцию дуги для удаления сварочного дыма и газов.
- Если вентиляция плохая, наденьте одобренный респиратор с подачей воздуха.
- Прочитайте и изучите паспорта безопасности материалов (MSDS) и инструкции производителей для металлов, расходных материалов, покрытий, чистящих и обезжиривающих средств.
- Работайте в замкнутом пространстве только при хорошей вентиляции или в респираторе с подачей воздуха. Рядом всегда должен находиться обученный дежурный. Сварочные пары и газы могут вытеснять воздух и снижать уровень кислорода, что может привести к травме или смерти. Убедитесь, что воздух для дыхания безопасен.
- Не проводите сварку вблизи мест обезжиривания, очистки или распыления. Тепло и дуговые лучи могут вступать в реакцию с парами, образуя высокотоксичные и раздражающие газы.
- Не сваривайте металлы с покрытием, такие как оцинкованная, свинцовая или кадмиевая сталь, если покрытие не удалено с зоны сварки, зона хорошо проветривается и вы надеваете респиратор с подачей воздуха. Покрытия и любые металлы, содержащие эти элементы, могут выделять токсичные пары при сварке. 1-3.
Дополнительные символы для установки, эксплуатации и обслуживания
Опасность ПОЖАРА ИЛИ ВЗРЫВА.
- Не устанавливайте и не размещайте устройство на, над или рядом с горючими поверхностями.
- Не устанавливайте и не эксплуатируйте устройство вблизи легковоспламеняющихся веществ.
- Не перегружайте электропроводку здания — убедитесь, что система электропитания имеет соответствующие параметры, номинальные характеристики и защиту для работы с данным устройством.
ПАДЕНИЕ ОБОРУДОВАНИЯ может привести к травмам.
- Используйте оборудование соответствующей грузоподъемности для подъема и поддержки устройства.
- При ручном подъеме тяжелых деталей или оборудования следуйте указаниям, приведенным в Руководстве по применению пересмотренного уравнения подъема грузов NIOSH (публикация № 94-110).
- Закрепите устройство во время транспортировки, чтобы оно не опрокинулось и не упало.
ПРОЧИТАЙТЕ ИНСТРУКЦИИ
- Перед установкой, эксплуатацией или обслуживанием устройства внимательно прочтите и следуйте указаниям на всех этикетках и в руководстве пользователя.
- Прочитайте информацию по технике безопасности в начале руководства и в каждом разделе.
- Используйте только оригинальные запасные части от производителя.
- Выполняйте техническое обслуживание и ремонт в соответствии с инструкциями по эксплуатации, отраслевыми стандартами, а также национальными, государственными и местными правилами.
ЛЕТАЮЩИЙ МЕТАЛЛ или ГРЯЗЬ могут повредить глаза.
- Надевайте утвержденные защитные очки с боковыми щитками или защитную маску для лица.
- ЭЛЕКТРИЧЕСКИЕ И МАГНИТНЫЕ ПОЛЯ (ЭМП) могут воздействовать на имплантированные медицинские устройства.
- Владельцам кардиостимуляторов и других имплантированных медицинских устройств следует держаться подальше.
- Владельцам имплантированных медицинских устройств следует проконсультироваться со своим врачом и производителем, прежде чем приближаться к местам проведения дуговой сварки, точечной сварки, строжки, плазменной резки или индукционного нагрева.
ПЕРЕГРУЗКА может вызвать ПЕРЕГРЕВ.
Дать период охлаждения; соблюдать номинальный рабочий цикл.
Перед возобновлением сварки уменьшите продолжительность рабочего цикла.
Предупреждения
- Сварочное или режущее оборудование выделяет пары или газы, содержащие химические вещества, которые, по данным штата Калифорния, вызывают врожденные дефекты, а в некоторых случаях и рак.
- Полюсные штыри аккумулятора, клеммы и сопутствующие принадлежности содержат свинец и свинцовые соединения, химикаты, известные в штате Калифорния как вызывающие рак, врожденные дефекты или другие нарушения репродуктивной функции. Мойте руки после работы.
- Этот портативный точечный сварочный аппарат содержит химикаты, включая свинец, который, как известно в штате Калифорния, вызывает рак, врожденные дефекты или другие нарушения репродуктивной функции. Мойте руки после использования.
Для бензиновых двигателей:
Выхлопы двигателя содержат химические вещества, которые, как известно в штате Калифорния, вызывают рак, врожденные дефекты или другие нарушения репродуктивной функции.
Для дизельных двигателей:
В штате Калифорния известно, что выхлопы дизельных двигателей и некоторые их компоненты вызывают рак, врожденные дефекты и другие нарушения репродуктивной функции.
Информация об ЭМП
Электрический ток, протекающий через любой проводник, вызывает локальные электрические и магнитные поля (ЭМП). Сварочный ток создает ЭМП-поле вокруг сварочной цепи и сварочного оборудования. ЭМП-поля могут мешать работе некоторых медицинских имплантатов, например, кардиостимуляторов.
Необходимо принять меры защиты для лиц, носящих медицинские имплантаты. Например, ограничения доступа для прохожих или индивидуальная оценка риска для сварщиков. Все сварщики должны использовать следующие процедуры для минимизации воздействия полей ЭМП от сварочной цепи:
- Держите кабели близко друг к другу, скручивая их, обматывая их лентой или используя кабельную крышку.
- Не помещайте свое тело между сварочными кабелями. Расположите кабели с одной стороны и подальше от оператора.
- Не наматывайте и не накручивайте кабели вокруг своего тела.
- Держите голову и туловище как можно дальше от оборудования в сварочном контуре.
- Подсоедините рабочий зажим к заготовке как можно ближе к сварному шву.
- Не работайте рядом с источником сварочного тока, не сидите на нем и не опирайтесь на него.
- Не выполняйте сварку, неся при себе источник сварочного тока или механизм подачи проволоки. Об имплантированных медицинских устройствах:
Владельцы имплантированных медицинских устройств должны проконсультироваться со своим врачом и производителем перед выполнением или приближением к дуговой сварке, точечной сварке, строжке, плазменной резке или индукционному нагреву. Если врач одобрил, рекомендуется следовать вышеуказанным процедурам.
Введение в портативный точечный сварочный аппарат
Сварка сопротивлением является одним из старейших процессов электросварки в современной промышленности. Сочетание тепла, давления и времени делает сварку.
Как следует из названия контактной сварки, сопротивление материала электрическому току вызывает локальный нагрев детали. Давление, оказываемое клещами и наконечниками электродов, через которые протекает ток, удерживает свариваемые детали в тесном контакте до, во время и после цикла тока сварки.
Необходимое время протекания тока в соединении определяется толщиной и типом материала, величиной протекающего тока и площадью поперечного сечения контактных поверхностей сварочного наконечника.
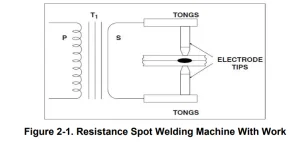
Рисунок 2-1 иллюстрирует полную схему вторичной контактной точечной сварки. Различные части портативного точечной сварки обозначены для ясности. Некоторые технические параметры указаны на заводской табличке машины.
СИМВОЛ И ЗНАЧЕНИЕ НА ТАБЛИЧКЕ ДАННЫХ
U1: Номинальное входное напряжение переменного тока источника сварочного тока
50 Гц или 60 Гц: номинальная частота однофазного источника переменного тока.
I1max: Максимальный входной ток.
I1eff: Максимальный эффективный входной ток.
X: Номинальный рабочий цикл. Это отношение продолжительности нагрузки к времени цикла.
Примечание 1: это соотношение находится в диапазоне от 0 до 100%.
Примечание 2: Для этого стандарта время одного полного цикла составляет 30 секунд. Например, если скорость составляет 10%, то время нагрузки должно составлять 3 секунды, а время покоя должно составлять 7 секунд.
Если он используется более 3 секунд в течение нескольких последовательных 10-секундных периодов, он может перегреться.
U0: Напряжение без нагрузки
Это выходное напряжение холостого хода источника сварочного тока.
S1: Номинальная входная мощность, кВА
IP: Степень защиты. Например, IP21 допускает использование сварочного аппарата в помещении, а IP23 допускает его использование на открытом воздухе под дождем.
Класс изоляции: H
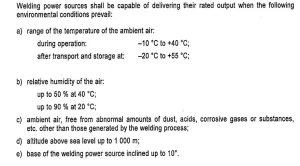
Условия окружающей среды для портативного точечной сварки
Принцип
Контактная сварка осуществляется, когда ток протекает через наконечники электродов и отдельные куски металла, которые должны быть соединены. Сопротивление основного металла электрическому току вызывает локальный нагрев в соединении, и сварка выполняется.
Контактная точечная сварка уникальна тем, что фактическое сварное ядро формируется внутри по отношению к поверхности основного металла.
На рисунке 4-1 показано сварное соединение, выполненное контактной точечной сваркой, в сравнении с точечной сваркой, выполненной в среде вольфрамового электрода (TIG).
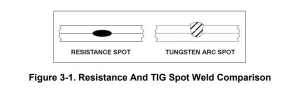
Газовая вольфрамовая дуговая сварка выполняется только с одной стороны. Контактная точечная сварка обычно выполняется электродами с каждой стороны заготовки, но может выполняться с заготовкой в любом положении.
Ядро контактной точечной сварки образуется, когда интерфейс сварного шва нагревается из-за сопротивления поверхностей стыка электрическому току. Ток должен течь, иначе сварка не может быть выполнена во всех случаях.
Давление кончиков электродов на заготовку удерживает деталь в тесном и тесном контакте во время выполнения сварки. Однако помните, что машины для контактной точечной сварки НЕ предназначены для использования в качестве силовых зажимов для стягивания заготовки для сварки.
Производство тепла
Закон Ома может быть изменен, когда ватты и тепло считаются синонимами. Когда ток проходит через проводник, электрическое сопротивление проводника току приведет к выделению тепла. Основная формула для выделения тепла может быть сформулирована следующим образом:
H = I2R, где H = Тепло
I2 = квадрат сварочного тока R = сопротивление
Вторичная часть цепи контактной точечной сварки, включая свариваемые детали, представляет собой ряд сопротивлений. Суммарное аддитивное значение этого электрического сопротивления влияет на выходной ток контактной точечной сварочной машины и тепловыделение цепи.
Ключевым фактом является то, что хотя значение тока одинаково во всех частях электрической цепи, значения сопротивления могут значительно различаться в разных точках цепи. Вырабатываемое тепло пропорционально сопротивлению в любой точке цепи.
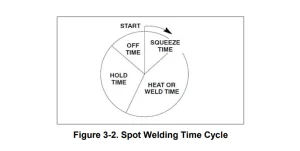
- ВРЕМЯ СЖАТИЯ - Время между приложением давления и сваркой.
- ВРЕМЯ НАГРЕВА ИЛИ СВАРКИ – Время сварки указывается в циклах.
- ВРЕМЯ ВЫДЕРЖКИ – Время, в течение которого поддерживается давление после выполнения сварки.
- ВРЕМЯ ВЫКЛЮЧЕНИЯ – Электроды разъединяются, чтобы обеспечить перемещение материала к следующей точке.
Машины для контактной точечной сварки сконструированы таким образом, чтобы минимальное сопротивление было заметно в трансформаторе, гибких кабелях, клещах и наконечниках электродов. Они разработаны для эффективного подвода сварочного тока к свариваемому изделию, где требуется наиболее значительное относительное сопротивление.
Термин «относительный» относится к остальной части сварочной цепи. В рабочей зоне есть шесть основных точек сопротивления. Зоны следующие:
- Точка контакта между электродом и верхней заготовкой.
- Верхняя заготовка.
- Интерфейс верхней и нижней заготовок.
- Нижняя заготовка.
- Точка контакта между нижней заготовкой и электродом.
- Сопротивление кончиков электродов.
Сопротивления соединены последовательно, и каждая точка сопротивления будет замедлять ток. Величина сопротивления в точке 3, интерфейсе заготовок, будет зависеть от теплопередающих возможностей материала, его электрического сопротивления и совокупной толщины материалов в сварном соединении.
На этом участке цепи формируется ядро сварного шва.
Фактор времени
Контактная точечная сварка зависит от сопротивления основного металла и величины тока, протекающего для получения тепла, необходимого для выполнения точечной сварки. Другим критическим фактором является время. В большинстве случаев для выполнения точечной сварки требуется несколько тысяч ампер.
Такие значения силы тока протекают через сварной шов. Они быстро создают много тепла, когда протекают через относительно высокое сопротивление. Для выполнения хороших точечных сварных швов сопротивлением необходимо тщательно контролировать время протекания тока. Время является единственной контролируемой переменной в большинстве применений точечной сварки сопротивлением с одним импульсом.
Ток часто экономически нецелесообразно контролировать и непредсказуем. Большинство контактных точечных сварок выполняются за очень короткие промежутки времени. Поскольку для сварки обычно используется переменный ток, процедуры могут основываться на времени 60 циклов (шестьдесят циклов = 1 секунда).
На рисунке 3-2 показан временной цикл контактной точечной сварки. Ранее использовалась формула для выделения тепла. С добавлением элемента времени формула завершается следующим образом:
H = I2 RTK, где H = Тепло
I2 = Квадрат тока
R = сопротивление
Т = Время
K = Потери тепла
Контроль времени имеет важное значение. Если элемент времени слишком длинный, основной металл в соединении может превысить точку плавления (и, возможно, кипения) материала. Это может привести к дефектным сварным швам из-за газовой пористости. Существует также вероятность выброса расплавленного металла из сварного соединения, что может уменьшить поперечное сечение соединения, ослабляя сварной шов.
Более короткое время сварки также снижает вероятность чрезмерной теплопередачи в основном металле. Деформация свариваемых деталей сводится к минимуму, а зона термического влияния вокруг сварного шва существенно меньше.
Давление
Следует тщательно рассмотреть влияние давления на контактную точечную сварку. Основная цель давления — удерживать свариваемые детали в тесном контакте на стыке. Это действие обеспечивает постоянное электрическое сопротивление и проводимость в точке сварки. Щипцы и наконечники электродов НЕ должны использоваться для стягивания заготовок вместе.
Аппарат для контактной точечной сварки не предназначен для использования в качестве электрического зажима «С»! Свариваемые детали должны находиться в тесном контакте ДО того, как будет применено давление.
Исследования показали, что высокое давление, оказываемое на сварное соединение, снижает сопротивление в точке контакта между кончиком электрода и поверхностью заготовки — чем больше давление, тем ниже коэффициент сопротивления. Правильное давление, при тесном контакте кончика электрода и основного металла, будет иметь тенденцию отводить тепло от сварного шва.
Более высокие токи необходимы при большем давлении, и, наоборот, более низкое давление требует меньшей силы тока от переносного аппарата точечной сварки. Этот факт следует тщательно учитывать, особенно при использовании терморегулятора с различными переносными аппаратами точечной сварки.
Наконечники электродов
Медь обычно используется для контактной точечной сварки, клещей и наконечников. Назначение наконечников электродов — проводить сварочный ток к заготовке, быть точкой фокусировки давления, прилагаемого к сварному соединению, отводить тепло от рабочей поверхности и сохранять целостность формы и тепло- и электропроводность в рабочих условиях.
Наконечники электродов изготавливаются из медных сплавов и других материалов. Ассоциация производителей контактной сварки (RWMA) классифицировала наконечники электродов на две группы:
Группа А – Сплавы на основе меди
Группа B – Наконечники из тугоплавких металлов
Группы далее классифицируются по номеру. Группа A, класс I, II, III, IV и V изготовлены из медных сплавов. Группа B, классы 10, 11, 12, 13 и 14 — тугоплавкие сплавы.
Группа А, Наконечники электродов класса I наиболее близки по составу к чистой меди. Значения твердости и температуры отжига увеличиваются с увеличением номера класса, а тепло- и электропроводность уменьшаются.
Группа B Композиции представляют собой спеченные смеси меди и вольфрама и т. д., рассчитанные на износостойкость и прочность на сжатие при высоких температурах.
Сплавы группы B, класса 10 имеют около 40 процентов проводимости меди, причем проводимость уменьшается с увеличением числового значения. Наконечники электродов группы B обычно не используются в приложениях, в которых используются переносные точечные сварочные аппараты.
Практическое применение контактной точечной сварки
ТОЧЕЧНАЯ СВАРКА может быть опасной. Прочитайте и следуйте разделу «Безопасность» в начале этой книги, руководству пользователя и всем этикеткам на оборудовании. Методы контактной точечной сварки не требуют обширных или сложных мер предосторожности.
Однако некоторые разумные действия могут предотвратить травмы оператора. При выполнении любых работ в цеху разумно надевать защитные очки. Контактная точечная сварка не является исключением из правила! Очень часто из зоны соединения выбрасывается металл или оксиды. Защита лица, особенно глаз, необходима для предотвращения серьезных травм.
Еще одной проблемной областью является вентиляция. Это может быть серьезной проблемой при контактной точечной сварке оцинкованных металлов (оцинкованных) или металлов с другими покрытиями, такими как свинец. Пары от сварочных работ обладают определенной токсичностью, которая может вызвать заболевание у оператора. Правильная вентиляция может снизить концентрацию паров в зоне сварки. Как объяснялось в предыдущем обсуждении основ контактной точечной сварки, существует определенная связь между временем, током и давлением.
Ток и давление способствуют созданию тепла в сварном пятне.
Если сварочный ток слишком мал для применения, плотность тока слишком слаба для выполнения сварки. Это состояние также приведет к перегреву электродных наконечников, что может привести к их отжигу, образованию грибка и возможному загрязнению.
Несмотря на увеличение времени, количество выделяемого тепла меньше потерь за счет излучения и теплопроводности в заготовке и теплопроводности электродов. При длительном времени сварки на малых токах возникает вероятность перегрева всей площади основного металла между электродами.
Это может привести к подгоранию верхней и нижней поверхностей заготовки и, возможно, к застреванию электродных наконечников в поверхностях заготовки. По мере увеличения плотности тока время сварки пропорционально уменьшается. Если плотность тока становится слишком высокой, расплавленный металл может выталкиваться из интерфейса соединения, ослабляя сварной шов. Идеальное время и плотность тока ниже уровня, при котором металл выталкивается.
Тепловложение не может превышать общую скорость рассеивания заготовки и электрода без выталкивания металла из соединения. Недавно было сделано интересное открытие относительно тока заготовки. До недавнего времени считалось, что ток течет по прямой линии через сварной шов. Это не обязательно так, когда свариваются материалы разной толщины.
Характерной особенностью является то, что ток «разветвляется», уменьшая плотность тока в точке сварки, на самом значительном расстоянии от кончиков электродов. На рисунке (рисунок 3-3) показаны зоны нагрева контактной точечной сварки для нескольких толщин металла. Отметим, что неконтролируемые переменные (такие как загрязнение интерфейса) умножаются при контактной точечной сварке нескольких толщин материала.
Уровень качества будет намного ниже для «штабелированной» контактной точечной сварки, что объясняет, почему такие методы сварки избегаются, когда это возможно. Игнорируя фактор качества, становится очевидным, что количество толщин материала, которые могут быть успешно сварены контактной точечной сваркой за один раз, будет зависеть от типа и толщины материала, а также мощности переносного аппарата для точечной сварки в кВА.
На паспортной табличке аппарата контактной точечной сварки DN-100 E указана мощность в кВА, рабочий цикл и другая соответствующая информация. В каталоге и руководстве по эксплуатации приведены данные о максимальной комбинированной толщине материала, которую может сваривать каждое устройство.
Размер наконечника электрода
Если учесть, что сварочный ток может проходить в заготовку через электрод, то логично, что размер кончика электрода контролирует размер контактной точечной сварки. Диаметр сварного шва должен быть немного меньше диаметра кончика электрода.
Если диаметр наконечника электрода слишком мал для применения, сварной шов будет маленьким и слабым. Если же диаметр наконечника электрода слишком большой, существует опасность перегрева основного металла и образования пустот и газовых карманов. В любом случае внешний вид и качество готового шва будут неприемлемыми. Определение диаметра наконечника электрода потребует некоторых решений от конструктора сварных соединений.
Факторы сопротивления, используемые для различных материалов, безусловно, повлияют на определение диаметра наконечника электрода. Для низкоуглеродистой стали была разработана общая формула. Она дает значения диаметра наконечника электрода, которые можно использовать для большинства применений.
ДИАМЕТР НАКОНЕЧНИКА, обсуждаемый в этом тексте, относится к диаметру наконечника электрода в точке контакта с заготовкой. Он не относится к большому диаметру всего наконечника электрода.
Давление или сила сварки
Давление, оказываемое клещами и наконечниками электродов на заготовку, в значительной степени влияет на величину сварочного тока, протекающего через соединение. Чем больше давление, тем выше будет значение сварочного тока в пределах возможностей переносного аппарата точечной сварки. Регулировка давления относительно проста.
Обычно свариваемые образцы помещаются между наконечниками электродов и проверяются на адекватное давление для выполнения сварки. Если требуется большее или меньшее давление, руководство по эксплуатации переносного аппарата для точечной сварки даст четкие указания по выполнению правильной настройки.
В ходе настройки ход щипцов и наконечника электрода следует отрегулировать до минимально необходимого значения, чтобы предотвратить «удары» по наконечникам электродов и держателям наконечников.
Разные данные
В этом разделе текста представлена информация о нескольких переменных, которые возникают в некоторых случаях контактной точечной сварки.
Тепловой баланс
Когда свариваемые материалы имеют одинаковый тип и толщину, тепловой баланс не является особой проблемой. В таких случаях тепловой баланс автоматически корректен, если наконечники электродов имеют одинаковый диаметр, тип и т. д. Тепловой баланс можно определить как условия сварки, при которых зона сплавления соединяемых деталей подвергается одинаковому нагреву и давлению.
Если сварка состоит из частей с неравными термическими характеристиками, например, из меди и стали, то по ряду причин может получиться плохой шов. Металлы могут не сплавляться должным образом на границе соединения. В стали может быть больше локализованного нагрева, чем в меди.
Причина в том, что медь имеет низкое электрическое сопротивление и высокие характеристики теплопередачи, в то время как сталь имеет высокое электрическое сопротивление и низкие характеристики теплопередачи.
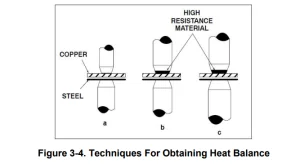
Для получения правильного теплового баланса в сварном соединении такого типа можно использовать несколько методов.
На рисунках 3–4 показаны три возможных решения проблемы.
На рисунке 3-4 (а) показано использование меньшей площади наконечника электрода для медной стороны соединения для выравнивания характеристик сплавления путем изменения плотности тока в разнородных материалах.
На рисунке 3-4 (b) показан наконечник электрода с материалом с высоким электрическим сопротивлением в точке контакта, таким как вольфрам или молибден. Результатом является создание примерно такой же зоны сплавления в меди, как и в стали.
На рисунке 3-4 (c) показано сочетание двух методов.
Состояние поверхности
Все металлы образуют оксиды, которые могут быть вредны для контактной точечной сварки. Некоторые оксиды, особенно тугоплавкие, более неприятны, чем другие. Кроме того, прокатная окалина, обнаруженная на горячекатаных сталях, будет действовать как изолятор и препятствовать качественной контактной точечной сварке.
Поверхности, подлежащие соединению данным процессом, должны быть чистыми, свободными от окислов и химических соединений и иметь гладкую поверхность.
Данные о материалах для контактной точечной сварки
В этом разделе текста будут рассмотрены методы, используемые для контактной точечной сварки, и некоторые распространенные металлы, используемые в производстве. Не предполагается, что будут даны ответы на все возможные проблемы, которые могут возникнуть. Целью этой части текста является предоставление общих эксплуатационных данных для использования с контактными точечными сварочными аппаратами.
Приведенные данные, где это применимо, будут относиться к конкретным моделям и размеру (кВА) единиц. Указанные в этом разделе единицы не рекомендуются для алюминиевых или медных сплавов.
Мягкая сталь
Мягкая или низкоуглеродистая сталь составляет наиболее значительный процент материала, свариваемого методом контактной точечной сварки. Все низкоуглеродистые стали легко свариваются этим процессом, если используются соответствующее оборудование и процедуры.
Углеродистые стали имеют тенденцию к образованию твердых, хрупких сварных швов по мере увеличения содержания углерода, если не используются надлежащие процедуры последующего нагрева. Быстрая закалка сварного шва, когда зерна быстро остывают, увеличивает вероятность образования твердой, хрупкой микроструктуры в сварном шве.
Горячекатаная сталь обычно имеет прокатную окалину на поверхности металла. Этот тип материала обычно не сваривается контактной точечной сваркой с использованием контактных сварочных машин с номинальными значениями KVA специально изготовленных установок.
Холоднокатаная сталь (CRS) и горячекатаная сталь, протравленная и смазанная (HRSP&O), могут быть сварены контактной точечной сваркой с очень небольшими проблемами. Если концентрация масла на листовом металле чрезмерна, это может привести к образованию углерода на кончиках электродов, что сократит их срок службы.
Для сильно промасленных листовых заготовок рекомендуется обезжиривание или протирание. Контактная точечная сварка должна иметь прочность на сдвиг, равную прочности на сдвиг основного металла, и должна превышать прочность заклепки или сварного шва с плавлением той же площади поперечного сечения.
Прочность на сдвиг обычно принимается в качестве критерия для спецификаций контактной точечной сварки, хотя могут использоваться и другие методы. Распространенной практикой является «отслаивание» двух сваренных образцов полос друг от друга, чтобы увидеть, вытаскивается ли чистая «заклепка» из одной части. Если это так, то условие контактной точечной сварки считается правильным.
С магнитными материалами, такими как мягкая сталь, ток через сварной шов может существенно варьироваться в зависимости от того, сколько магнитного материала находится внутри петли язычка. Петля щипцов иногда называется «горлом» машины для контактной точечной сварки.
Например, свариваемая деталь может иметь наибольшее количество основного металла в горловине устройства для любой точечной сварки сопротивлением и почти никакого основного металла в горловине для второй точечной сварки. Ток в сварном соединении будет меньше для первой сварки.
Причина в реактивном сопротивлении, вызванном железным материалом в контуре дуговой сварки. Аппараты контактной точечной сварки используются для сварки низкоуглеродистых материалов. Для достижения наилучших результатов их следует использовать в пределах их номинальной мощности общей толщины материала. Их нельзя использовать сверх рабочего цикла, поскольку это может привести к повреждению контактора и трансформатора.
30-процентный рабочий цикл, предусмотренный для этого типа оборудования, должен быть достаточным для всех применений в пределах его номинала. 30-процентный рабочий цикл — это стандартный рейтинг RWMA для машин контактной сварки общего назначения. Он основан на 10 секундах, что означает, что устройство может сваривать 3 секунды из 10 секунд.
Низколегированные и среднеуглеродистые стали
Существуют некоторые существенные различия в контактной точечной сварке низколегированных и среднеуглеродистых сталей по сравнению с мягкими или низкоуглеродистыми сталями. Коэффициент сопротивления для низколегированных и среднеуглеродистых сталей выше; поэтому текущие требования немного ниже.
Время и температура более критичны, поскольку эти сплавы будут иметь более значительные металлургические изменения. Конечно, существует большая вероятность охрупчивания сварного шва, чем у мягкой стали. Давление контактной точечной сварки обычно выше для этих материалов из-за дополнительной прочности на сжатие, присущей низколегированным и среднеуглеродистым сталям.
При сварке этих сплавов всегда рекомендуется использовать более длительное время сварки, чтобы замедлить скорость охлаждения и обеспечить большую пластичность сварных швов.
Нержавеющая сталь
Сплавы хромоникелевой стали (аустенитные) имеют очень высокое электрическое сопротивление и легко соединяются контактной точечной сваркой. Очень важным моментом для этих материалов является быстрое охлаждение через критический диапазон, от 800 до 1400°F.
Быстрое закаливание, связанное с контактной точечной сваркой, идеально подходит для снижения вероятности выделения карбида хрома на границах зерен. Конечно, чем дольше сварное соединение выдерживается при критических температурах, тем больше вероятность выделения карбида.
Стали, покрытые методом погружения или гальванопокрытия
Подавляющее большинство материалов в этой категории — оцинкованная или оцинкованная сталь. Хотя часть оцинкованной стали покрывается гальваническим способом, сталь с покрытием погружением стоит дешевле и используется в основном. Толщина цинкового покрытия на стали с покрытием погружением неравномерна.
Коэффициент сопротивления будет меняться от сварного шва к сварному шву, что затрудняет задание условий для материала в виде таблицы.
Невозможно сохранить целостность оцинкованного покрытия при контактной точечной сварке. Низкая температура плавления цинкового покрытия по сравнению с температурой плавления стального листа заставляет цинк испаряться. Конечно, должно быть достаточное давление, чтобы оттеснить цинк в сторону на границе сварного шва и обеспечить сплавление стали со сталью.
В противном случае прочность контактной точечной сварки остается под вопросом. Существуют материалы для ремонта внешних повреждений покрытия, которые могли возникнуть из-за нагрева при сварке. К сожалению, нет средства для устранения потери материала покрытия на сварных интерфейсах.
Испарение цинка может привести к образованию пор в сварном шве и общему снижению ожидаемой прочности на сдвиг.
▲ИСПАРЕННЫЙ ЦИНК образует частицы в форме рыболовных крючков при конденсации в твердый материал. Эти частицы МОГУТ внедряться в ткани ТЕЛА и вызывать раздражение. Используйте принудительную вентиляцию или вытяжку в зоне сварки и носите рубашки с длинными рукавами, длинные брюки, защитные щитки для лица и материал с покрытием при работе с этим процессом.
Другие материалы с покрытием, такие как пластина терне (свинцовое покрытие), могут иметь различную степень токсичности. При работе с этими материалами обязательна достаточная вентиляция. Испарение материала покрытия имеет тенденцию загрязнять наконечники электродов.
Наконечники следует часто чистить, чтобы предотвратить сплавление легкоплавких материалов с медными наконечниками.
Для поддержания качества продукции наконечники могут потребовать очистки и зачистки после каждого четвертого или пятого сварного шва, хотя для некоторых оцинкованных применений наилучшие сварные швы получаются после того, как несколько пятен почернеют на наконечниках. Короткое время сварки увеличит вероятность хороших сварных швов с наименьшим загрязнением наконечников.
Алюминий и алюминиевые сплавы
Для выполнения качественных сварных швов на большинстве алюминиевых материалов и любых других базовых металлах с высокой проводимостью необходимы контактные точечные сварочные аппараты с номиналом KVA, значительно превышающим 20 KVA. Электропроводность алюминия высока, и портативный точечный сварочный аппарат должен обеспечивать высокие токи и точное давление для расплавления алюминия и получения качественного сварного шва.
Резюме
Контактная точечная сварка — это метод, используемый почти для всех известных металлов. Фактическая сварка выполняется на границе раздела соединяемых деталей. Электрическое сопротивление свариваемого материала вызывает локальный нагрев на границах раздела соединяемых металлов. Для получения наиболее удовлетворительных результатов необходимо разработать процедуры сварки для каждого типа материала.
Шунтирующие токи могут протекать через ранее выполненную точечную сварку, отводя сварочный ток от второй точечной сварки, которую предстоит выполнить. Это произойдет, если две точечные сварки будут расположены слишком близко друг к другу, и это произойдет с
металлы.
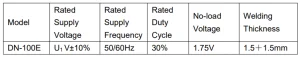
Таблица 3-1 содержит информацию о номинальных характеристиках для машины контактной точечной сварки DN-100E. Информация о номинальных характеристиках может различаться для разных типов машины точечной сварки DN-100E. Например, номинальное напряжение питания составляет 230 В/120 В, номинальная частота питания составляет 50 Гц или 60 Гц, номинальный рабочий цикл составляет 30% или 50% и т. д. Информация о номинальных характеристиках зависит от требований клиента.
Таблица 3-1. Технические характеристики контактной точечной сварочной машины DN-100E
Следующие общие данные предоставлены для помощи оператору в настройке сварочных процедур при использовании машины для контактной точечной сварки. Настройки давления клещей следует выполнять ТОЛЬКО при отключенном от первичного источника питания шнуре питания.
Закройте щипцы и измерьте расстояние между контактными поверхностями кончиков электродов.
Измерьте толщину всего сварного соединения.
Отрегулируйте зазор клещей до размера, указанного на шаге 2, за вычетом 1/2 толщины самого тонкого сварного шва.
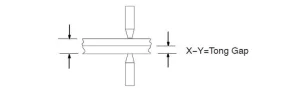
Вставьте свариваемые детали между наконечниками электродов и прижмите наконечники к сварочному давлению. Должен быть небольшой прогиб клещей. Это можно измерить с помощью поверочной линейки, установленной на продольной оси клещей.
Включите аппарат точечной сварки и выполните пробный сварной шов.
Проверьте сварной шов визуально и механически. Проверьте наконечник электрода на предмет деформации и загрязнения (см. процедуры испытаний).
Adпросто отрегулируйте давление ключа по мере необходимости (процедуры регулировки ключа см. в руководстве по эксплуатации).
Процедуры испытаний
Описанные процедуры испытаний очень просты и требуют для своего проведения минимального количества оборудования.
Визуальный тест
Наблюдайте за деформацией и формой точек контакта поверхности с обеих сторон сварного шва. Чрезмерная «выпуклость» точки контакта поверхности указывает на одно или несколько из следующих:
- Чрезмерное давление клещей.
- Слишком большое время сварки.
- Несоосность кончиков электродов.
Если же линия индикатора контактная точечная сварка не имеет ровной, концентрической поверхности, проблема может быть в несоосности кончиков электродов. Выровняйте кончики электродов при выключенном питании и типичном сварном соединении между поверхностями кончиков.
Механический тест
Поместите один конец образца контактной точечной сварки в губки тисков. Используйте механические средства, чтобы разъединить сварной шов. Одна сторона сварного шва должна оторваться от основного металла с металлическим удлинением от сварного шва. Проверьте правильность диаметра сварного шва.
Техническое обслуживание и устранение неисправностей портативного точечной сварки
Обслуживание
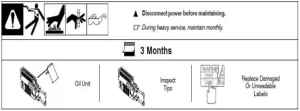
Советы по одеванию
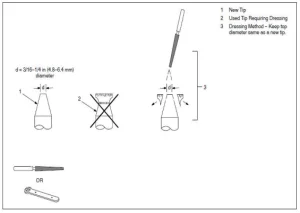
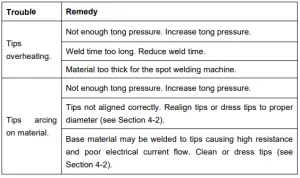
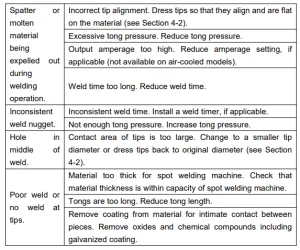
Устранение неполадок портативного точечной сварки
Сделано в Китае
Рекомендуется для вашего проекта
Портативный точечный сварочный аппарат VEVOR, 1/8-дюймовый ручной
Отзывы
Пока еще нет отзывов.