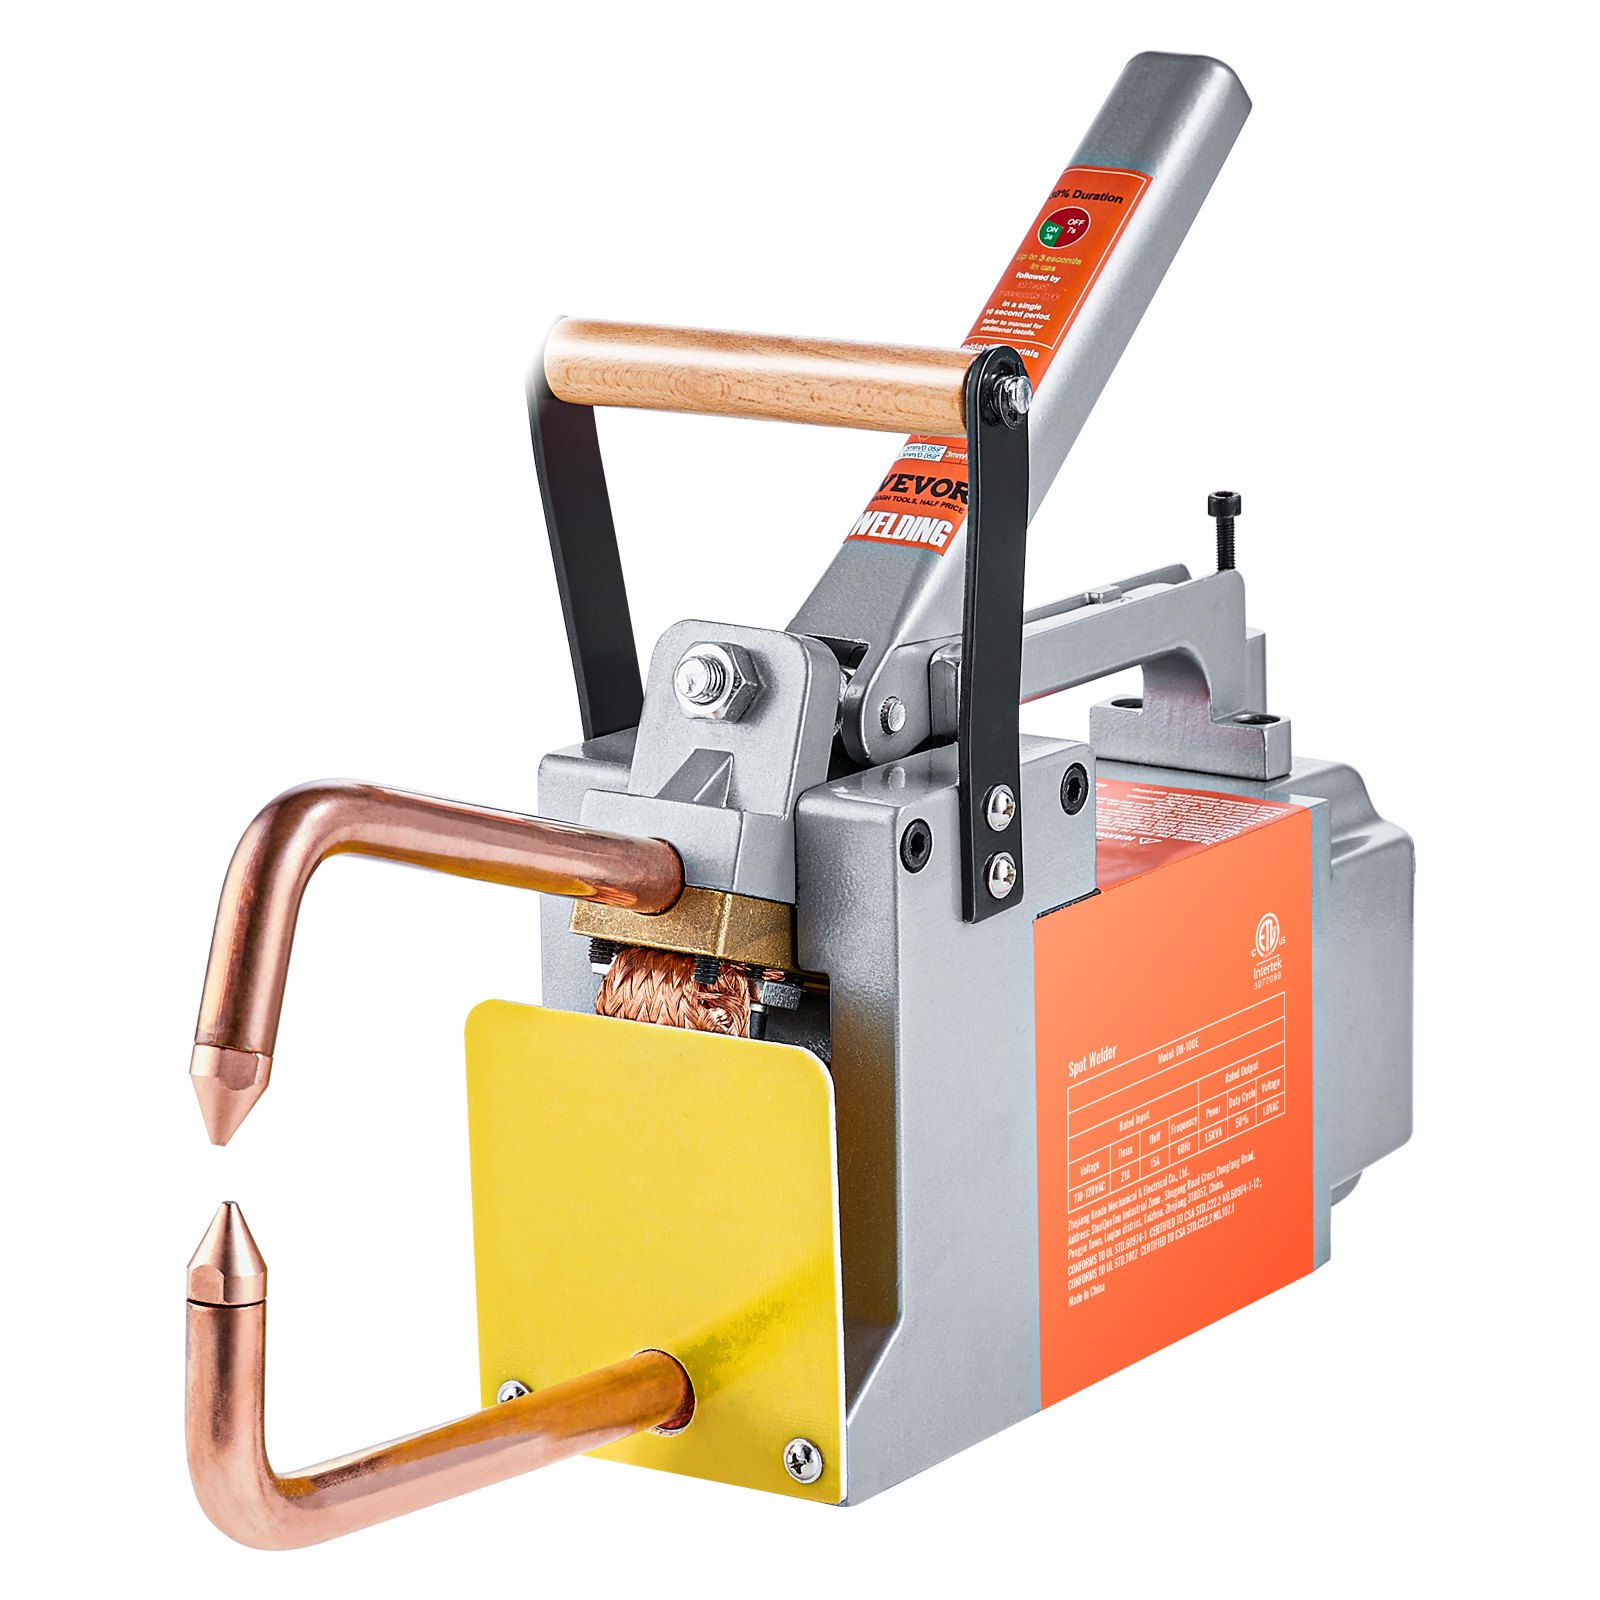
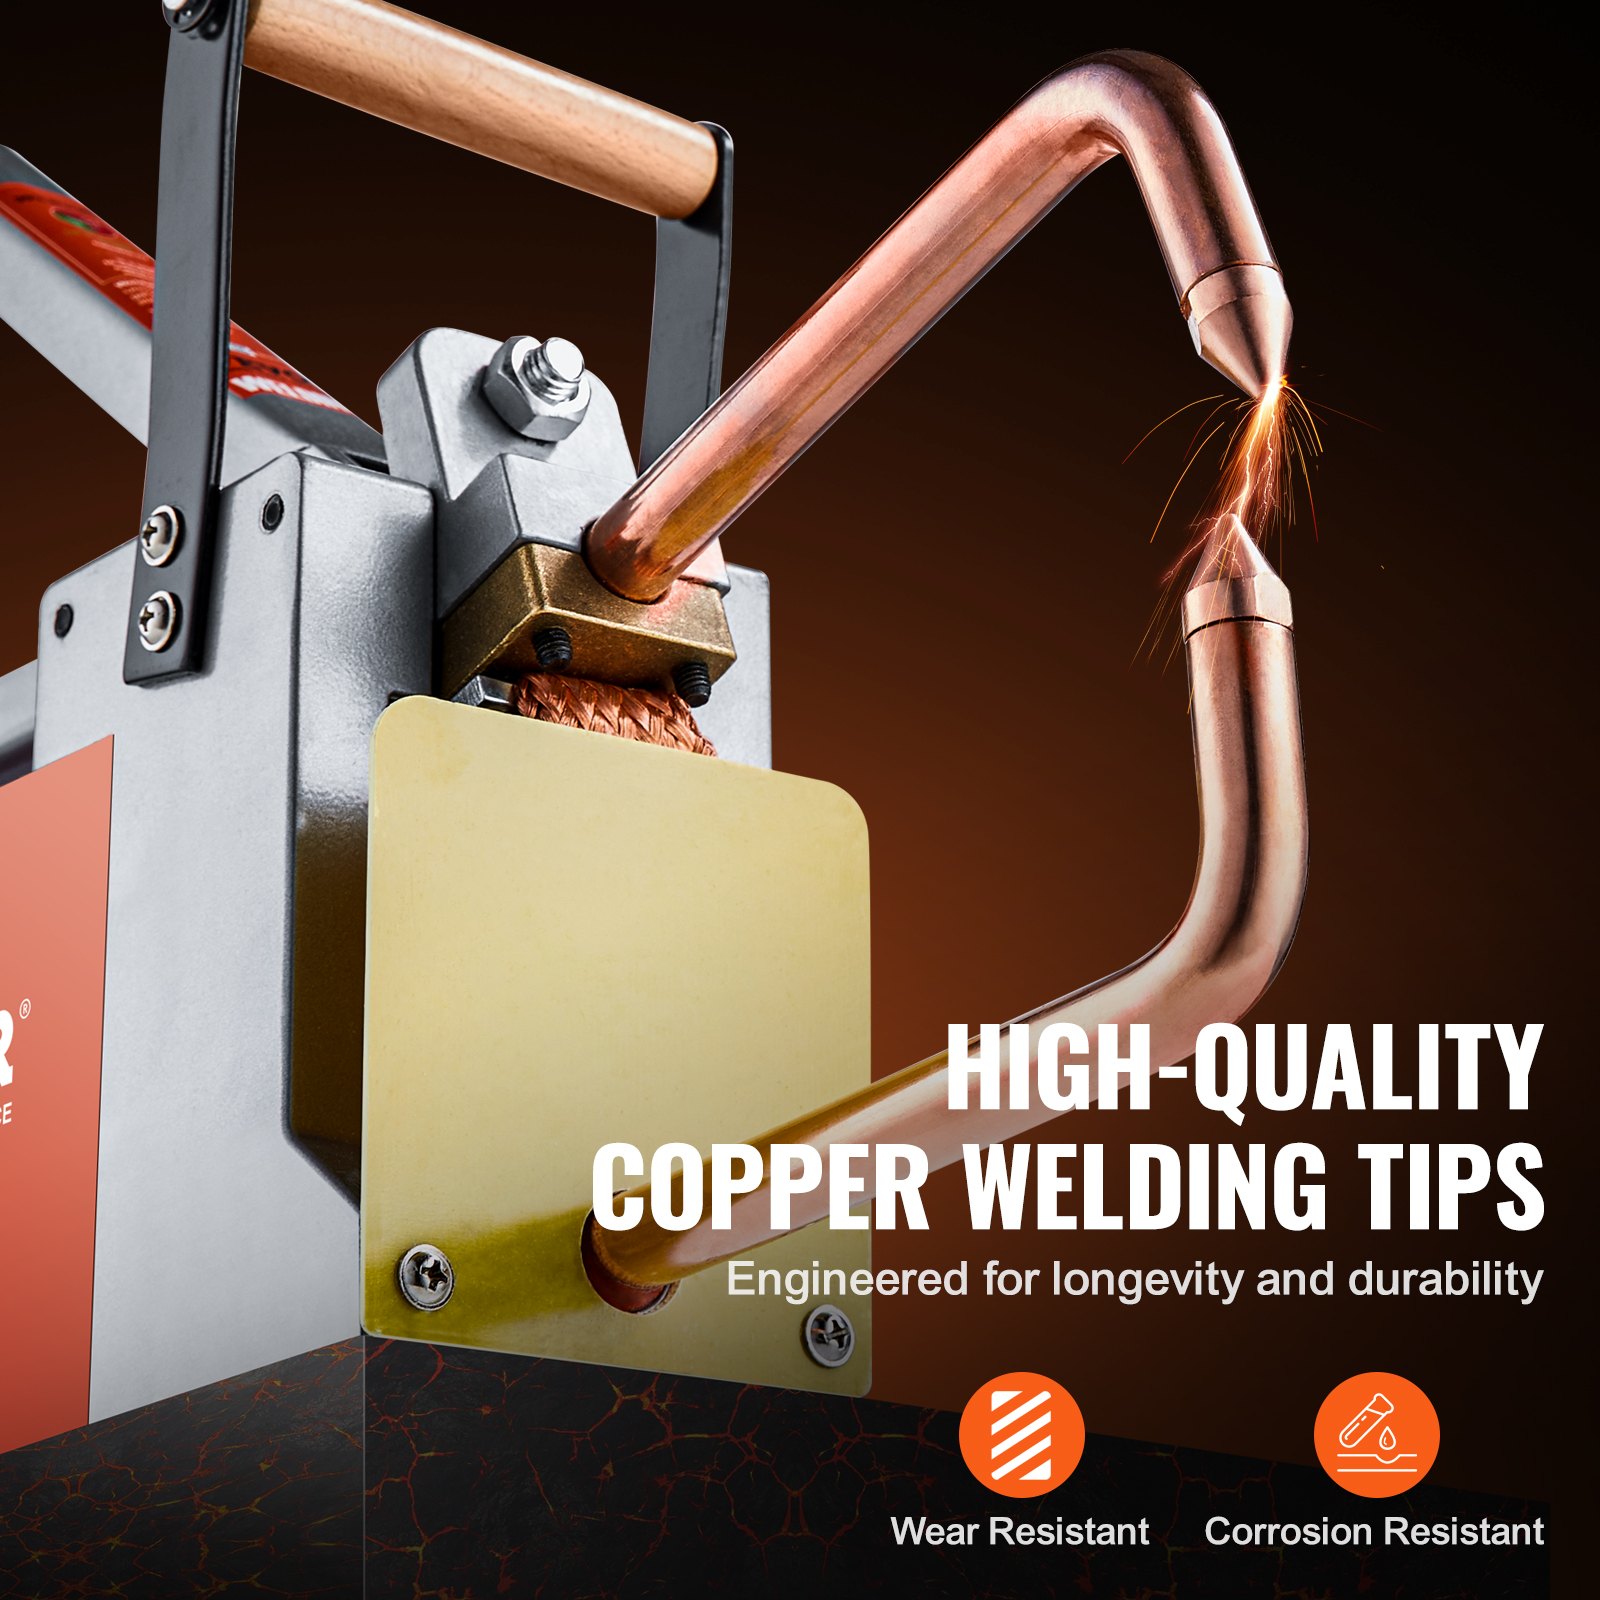
Desbloqueie todo o potencial do seu Soldador a ponto portátil VEVOR com nosso manual de produto completo. Projetado tanto para soldadores iniciantes quanto experientes, este manual fornece instruções passo a passo que facilitam a configuração, a solução de problemas e a otimização.
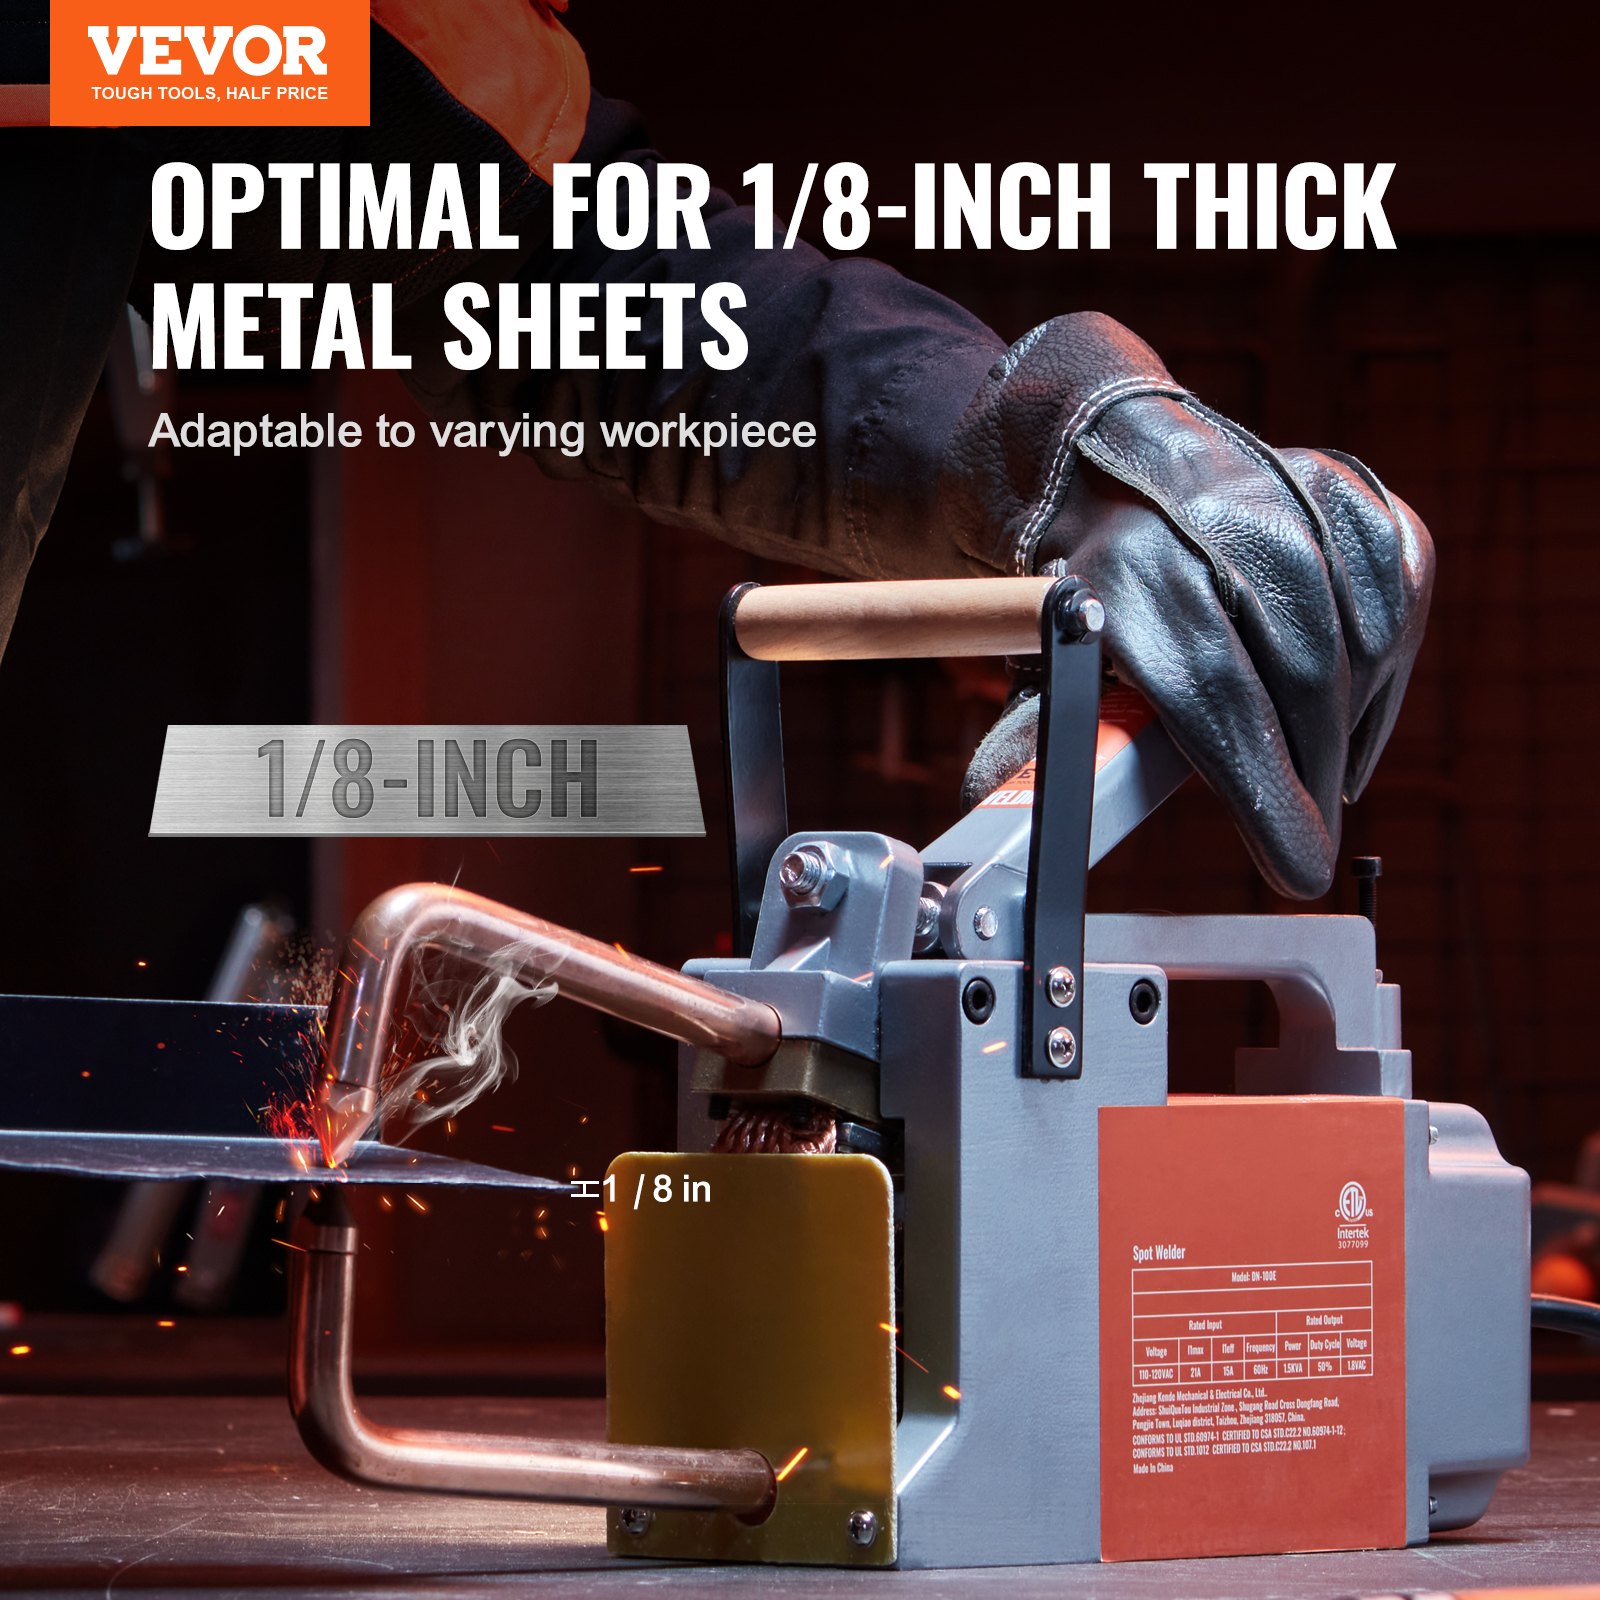
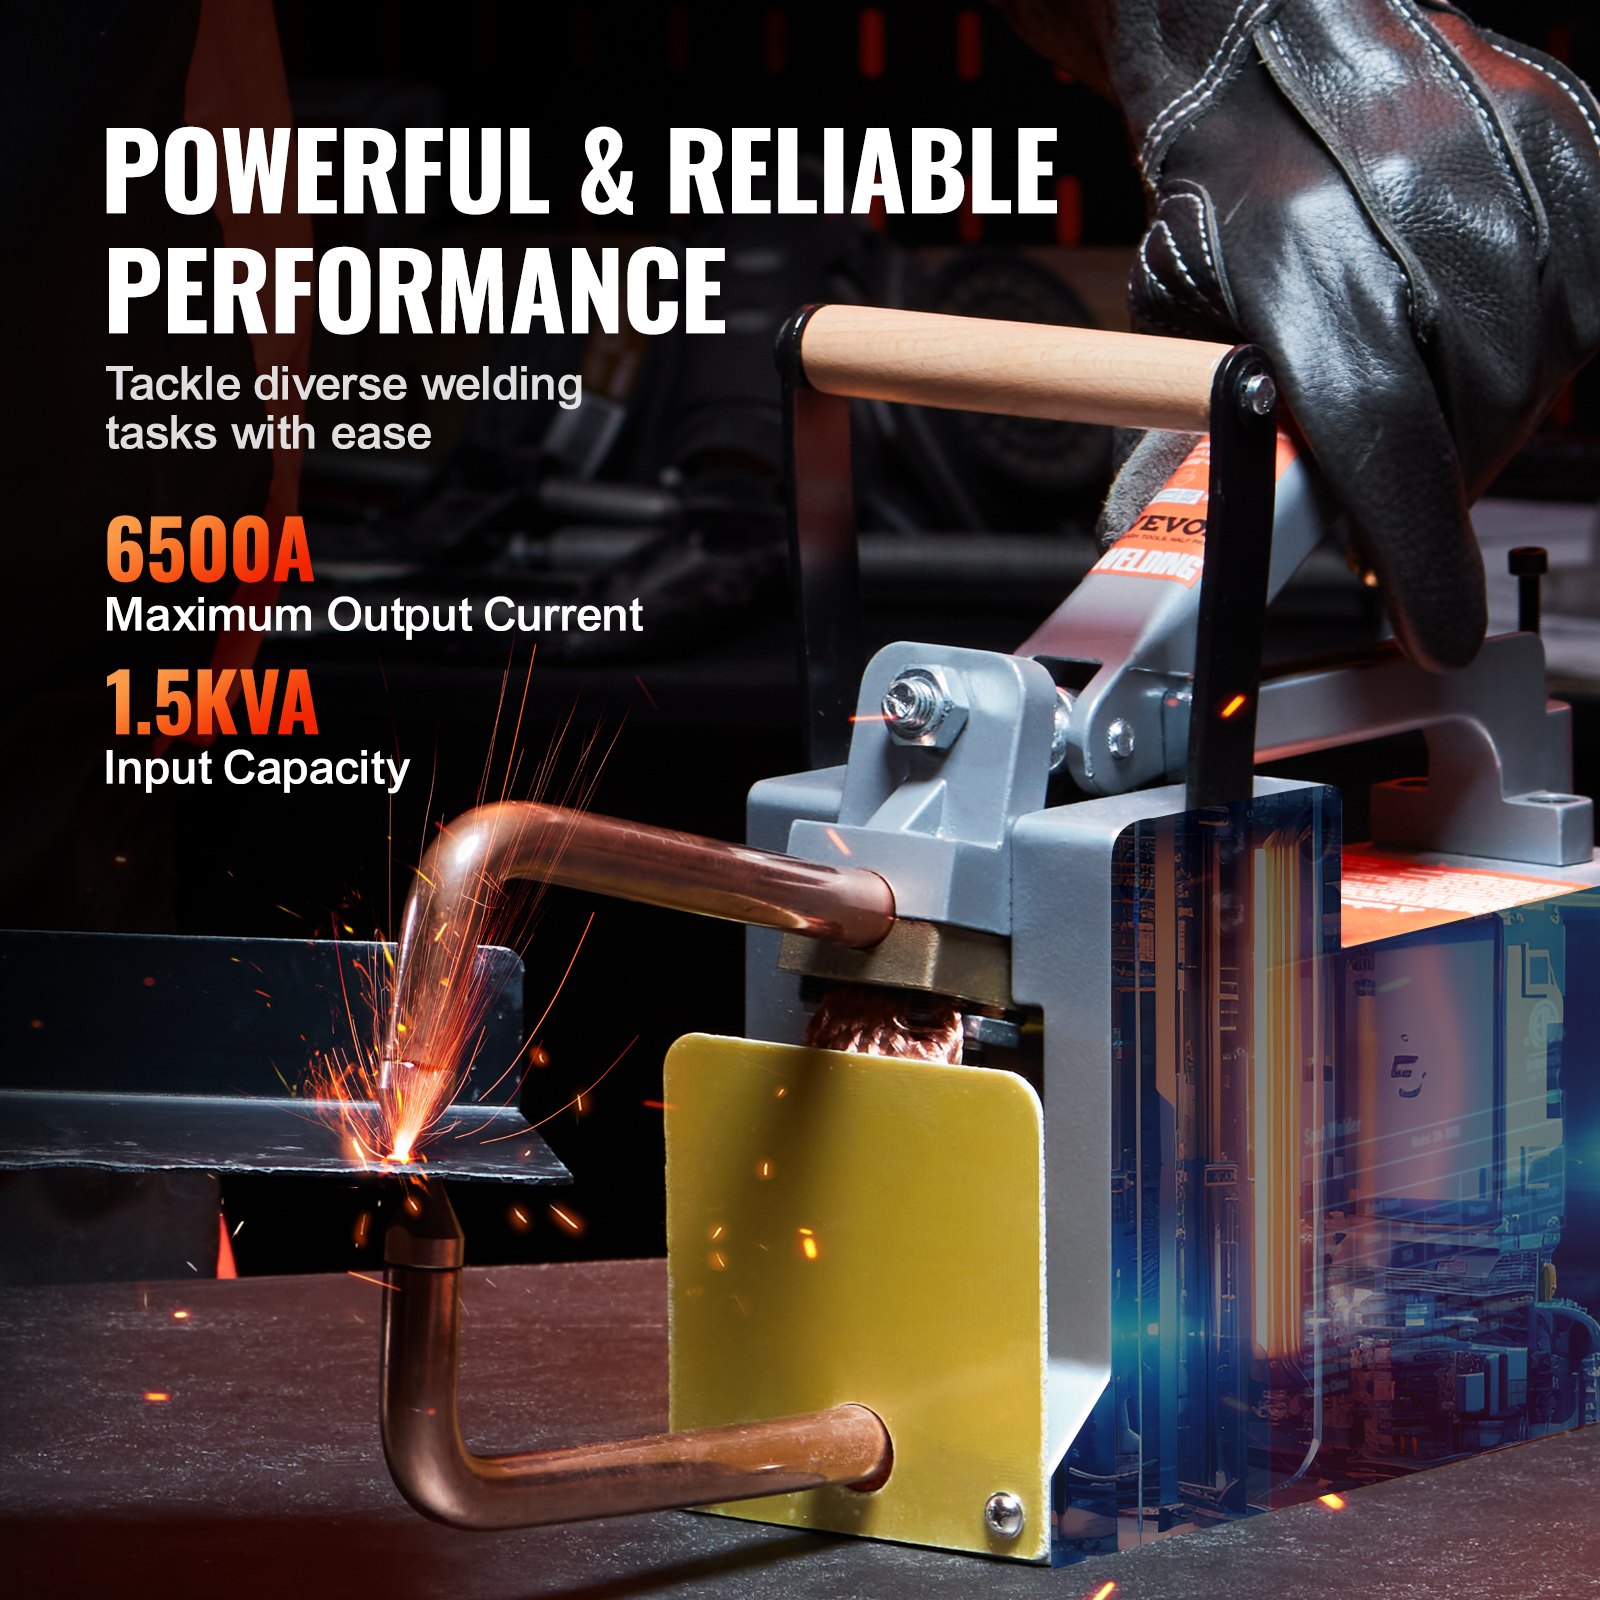
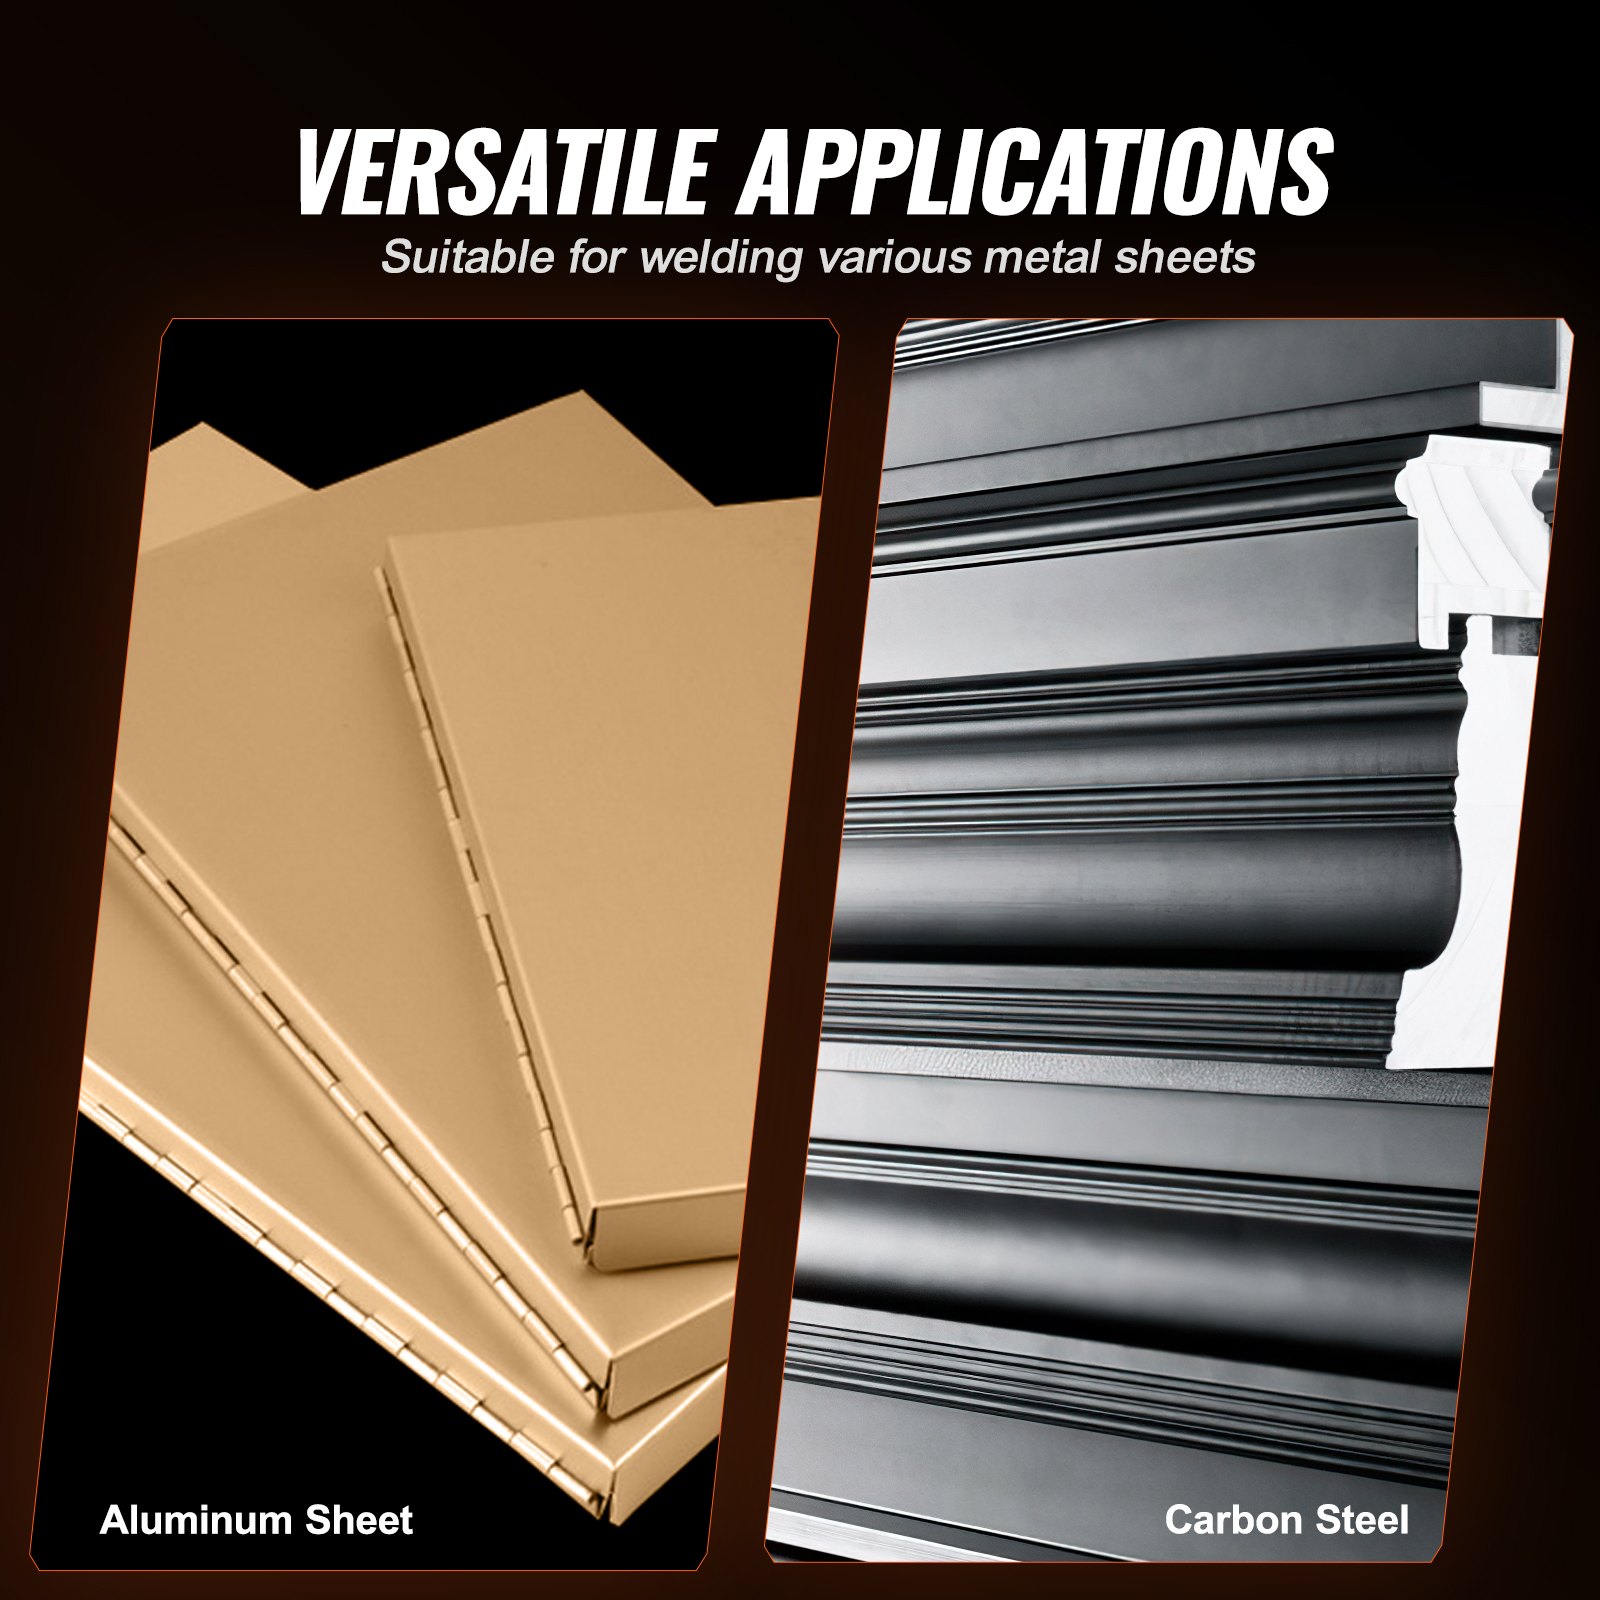
A Máquina de Soldagem a Ponto Portátil VEVOR, com uma máquina de solda a ponto de 1/8 de polegada com capacidade de entrada de 1.5 KVA e uma pistola de solda portátil, é ideal para soldar chapas metálicas, incluindo alumínio e aço carbono. Este guia fácil de seguir garante que você maximize o desempenho e a longevidade da sua máquina de solda a ponto.
Seja soldando chapas de alumínio ou aço carbono, nosso manual aborda todos os aspectos de uso, precauções de segurança e dicas de manutenção. Baixe agora para aproveitar ao máximo sua Máquina de Soldagem a Ponto Portátil VEVOR e aprimorar seus projetos de soldagem com precisão e eficiência.
MANUAL DO USUÁRIO DO SOLDADOR PORTÁTIL VEVOR
MODELO: DN-100E
PRECAUÇÕES DE SEGURANÇA
- A SOLDA A PONTO pode causar incêndio ou explosão.
- Faíscas podem ser emitidas pelo arco de soldagem. As faíscas, a peça de trabalho e o equipamento aquecidos podem causar incêndios e queimaduras. O contato acidental do eletrodo com objetos metálicos pode causar faíscas, explosões, superaquecimento ou incêndio. Verifique e certifique-se de que a área esteja segura antes de realizar qualquer soldagem.
- Remova todos os materiais inflamáveis em um raio de 35 m (10.7 pés) da solda. Se isso não for possível, cubra-os firmemente com tampas aprovadas.
- Não faça soldagens por pontos onde faíscas possam atingir materiais inflamáveis.
- Proteja-se e aos outros de faíscas e metal quente.
- Esteja alerta, pois faíscas de soldagem podem facilmente passar por pequenas rachaduras e aberturas para áreas adjacentes.
- Observe se há incêndio e mantenha um extintor por perto.
- Não solde em recipientes fechados, como tanques, tambores ou tubos, a menos que estejam preparados corretamente de acordo com a AWS F4.1 (consulte Normas de Segurança).
- Não solde onde a atmosfera possa conter poeira inflamável, gás ou vapores líquidos (como gasolina).
- Remova qualquer objeto combustível, como isqueiro de butano ou fósforos, do seu corpo antes de soldar.
- Após a conclusão do trabalho, inspecione a área para garantir que ela esteja livre de faíscas, brasas incandescentes e chamas.
- Não exceda a capacidade nominal do equipamento.
- Use apenas fusíveis ou disjuntores corretos. Não superdimensione ou ignore-os.
- Siga os requisitos da OSHA 1910.252 (a) (2) (iv) e NFPA 51 B para trabalho a quente e tenha um observador de incêndio e um extintor por perto.
CHOQUE ELÉTRICO pode matar.
- Tocar em partes elétricas energizadas pode causar choques fatais ou queimaduras graves. O circuito de alimentação de entrada e os circuitos internos do Soldador a Ponto Portátil também ficam energizados quando a energia está ligada. Equipamentos instalados incorretamente ou aterrados incorretamente representam um risco.
- Não toque em peças elétricas energizadas.
- Use luvas isolantes secas e sem furos e proteção para o corpo.
- Precauções de segurança adicionais são necessárias quando qualquer uma das seguintes condições eletricamente perigosas estiver presente: em locais úmidos ou ao usar roupas molhadas; em estruturas metálicas, como pisos, grades ou andaimes; em posições apertadas, como sentado, ajoelhado ou deitado; ou quando houver alto risco de
contato inevitável ou acidental com a peça de trabalho ou com o solo. Para essas condições, consulte a norma ANSI Z49.1 listada em Normas de Segurança. E não trabalhe sozinho! - Desconecte a alimentação de entrada antes de instalar ou fazer manutenção neste equipamento. Bloqueie/etiquete a alimentação de entrada de acordo com a norma OSHA 29 CFR 1910.147 (consulte as Normas de Segurança).
- Instale e aterre este equipamento corretamente de acordo com este manual e os códigos nacionais, estaduais e locais.
- Verifique sempre o aterramento da fonte de alimentação – verifique e certifique-se de que o fio terra do cabo de alimentação de entrada esteja conectado corretamente ao terminal de aterramento na caixa de desconexão ou que o plugue do cabo esteja conectado a uma tomada devidamente aterrada.
- Primeiro, conecte o condutor de aterramento e verifique novamente as conexões ao fazer as conexões de entrada.
- Mantenha os cabos secos, livres de óleo e graxa e protegidos de metal quente e faíscas.
- Inspecione frequentemente o cabo de alimentação de entrada e o condutor de aterramento para verificar se há danos ou fios desencapados. Substitua-os imediatamente se estiverem danificados, pois fios desencapados podem causar morte. Verifique a continuidade do condutor de aterramento.
- Desligue todos os equipamentos quando não estiverem em uso.
- Verifique, repare ou substitua mangueiras ou conexões com vazamento em equipamentos refrigerados a água. Não utilize nenhum equipamento elétrico se estiver molhado ou em local úmido.
- Utilize apenas equipamentos em bom estado de conservação. Repare ou substitua as peças danificadas imediatamente.
- Use um cinto de segurança se estiver trabalhando acima do nível do chão.
- Mantenha todos os painéis, tampas e proteções firmemente no lugar.
FAÍSCAS VOADORAS podem ferir.
- Muitas vezes, faíscas saem da área da junta.
- Use uma proteção facial aprovada ou óculos de segurança com proteção lateral.
- Use roupas de proteção, como luvas de couro sem óleo e resistentes a chamas, camisa grossa, calças sem bainha, sapatos altos e boné. Materiais sintéticos geralmente não oferecem essa proteção.
- Proteja as pessoas próximas usando cortinas ou protetores contra incêndio aprovados, resistentes a chamas ou incombustíveis. Peça a todas as pessoas próximas que usem óculos de segurança com proteção lateral.
PEÇAS QUENTES podem queimar.
- Não toque nas peças quentes com as mãos desprotegidas.
- Deixe esfriar um pouco antes de trabalhar na soldadora portátil.
- Para manusear peças quentes, use ferramentas adequadas e/ou luvas e roupas de soldagem pesadas e isoladas para evitar queimaduras.
PEÇAS EM MOVIMENTO podem ferir.
- As pontas das pinças, as pinças e as articulações se movem durante a operação.
- Fique longe de peças móveis.
- Mantenha-se afastado de pontos de aperto.
- Não coloque as mãos entre as pontas.
- Mantenha todas as proteções e painéis firmemente no lugar.
- OSHA e/ou códigos locais podem exigir proteção adicional para se adequar à aplicação.
- FUMOS E GASES podem ser perigosos. A soldagem produz fumos e gases. Respirar esses fumos e gases pode ser perigoso para a saúde.
- Mantenha sua cabeça longe da fumaça. Não respire a fumaça.
- Se estiver dentro, ventile a área e / ou use ventilação forçada local no arco para remover os fumos e gases de soldagem.
- Se a ventilação for deficiente, use um respirador aprovado com suprimento de ar.
- Leia e entenda as Fichas de Dados de Segurança de Materiais (FISPQs) e as instruções do fabricante para metais, consumíveis, revestimentos, produtos de limpeza e desengordurantes.
- Trabalhe em espaços confinados somente se forem bem ventilados ou com um respirador com suprimento de ar. Tenha sempre um vigia treinado por perto. Fumos e gases de soldagem podem deslocar o ar e reduzir o nível de oxigênio, causando ferimentos ou morte. Certifique-se de que o ar respirável seja seguro.
- Não solde em locais próximos a operações de desengorduramento, limpeza ou pulverização. O calor e os raios do arco podem reagir com os vapores e formar gases altamente tóxicos e irritantes.
- Não solde em metais revestidos, como aço galvanizado, com chumbo ou cádmio, a menos que o revestimento seja removido da área de soldagem, a área esteja bem ventilada e com o uso de um respirador com suprimento de ar. Os revestimentos e quaisquer metais que contenham esses elementos podem liberar vapores tóxicos se soldados. 1-3.
Símbolos adicionais para instalação, operação e manutenção
Risco de INCÊNDIO OU EXPLOSÃO.
- Não instale ou coloque a unidade sobre ou perto de superfícies combustíveis.
- Não instale nem opere a unidade perto de materiais inflamáveis.
- Não sobrecarregue a fiação do prédio - certifique-se de que o sistema de alimentação elétrica tenha o tamanho, a classificação e a proteção adequados para suportar esta unidade.
A QUEDA DE EQUIPAMENTOS pode ferir.
- Use equipamento de capacidade adequada para levantar e apoiar a unidade.
- Ao levantar manualmente peças ou equipamentos pesados, siga as diretrizes do Manual de Aplicações para a Equação de Elevação Revisada do NIOSH (Publicação nº 94-110).
- Proteja a unidade durante o transporte para que ela não tombe ou caia.
LEIA AS INSTRUÇÕES
- Leia e siga todas as etiquetas e o Manual do Proprietário cuidadosamente antes de instalar, operar ou fazer a manutenção da unidade.
- Leia as informações de segurança no início do manual e em cada seção.
- Use apenas peças de reposição genuínas do fabricante.
- Realize a manutenção e os serviços de acordo com os Manuais do Proprietário, padrões da indústria e códigos nacionais, estaduais e locais.
METAL VOADOR ou SUJEIRA podem ferir os olhos.
- Use óculos de segurança aprovados com proteções laterais ou use uma proteção facial
- CAMPOS ELÉTRICOS E MAGNÉTICOS (EMF) podem afetar Dispositivos Médicos Implantados.
- Portadores de marcapassos e outros dispositivos médicos implantados devem se manter afastados.
- Usuários de dispositivos médicos implantados devem consultar seu médico e o fabricante antes de se aproximarem de operações de soldagem a arco, soldagem a ponto, goivagem, corte a arco de plasma ou aquecimento por indução.
O USO EXCESSIVO pode causar SOBREAQUECIMENTO.
Permitir período de resfriamento; siga o ciclo de trabalho nominal.
Reduza o ciclo de trabalho antes de começar a soldar novamente.
Advertências
- Equipamentos de soldagem ou corte produzem fumaça ou gases que contêm produtos químicos que o Estado da Califórnia sabe que causam defeitos congênitos e, em alguns casos, câncer.
- Os polos, terminais e acessórios relacionados da bateria contêm chumbo e compostos de chumbo, substâncias químicas reconhecidas pelo Estado da Califórnia como causadoras de câncer, defeitos congênitos ou outros danos reprodutivos. Lave as mãos após o manuseio.
- Este soldador portátil contém produtos químicos, incluindo chumbo, que o estado da Califórnia considera cancerígenos, defeitos congênitos ou outros danos reprodutivos. Lave as mãos após o uso.
Para motores a gasolina:
O escapamento do motor contém produtos químicos conhecidos no Estado da Califórnia por causar câncer, defeitos congênitos ou outros danos reprodutivos.
Para motores diesel:
O escapamento do motor diesel e alguns de seus constituintes são conhecidos no Estado da Califórnia por causar câncer, defeitos congênitos e outros danos reprodutivos.
Informações EMF
A corrente elétrica que flui através de qualquer condutor causa campos elétricos e magnéticos (CEM) localizados. A corrente de soldagem cria um campo CEM ao redor do circuito de soldagem e do equipamento de soldagem. Os campos CEM podem interferir em alguns implantes médicos, como marca-passos.
Medidas de proteção para pessoas que usam implantes médicos devem ser adotadas. Por exemplo, restrições de acesso para pedestres ou avaliação de risco individual para soldadores. Todos os soldadores devem usar os seguintes procedimentos para minimizar a exposição aos campos EMF do circuito de soldagem:
- Mantenha os cabos juntos torcendo-os ou prendendo-os com fita, ou usando uma tampa de cabos.
- Não coloque seu corpo entre os cabos de solda. Disponha os cabos de um lado e longe do operador.
- Não enrole ou enrole os cabos em volta do corpo.
- Mantenha a cabeça e o tronco o mais longe possível do equipamento no circuito de soldagem.
- Conecte o grampo de trabalho à peça de trabalho o mais próximo possível da solda.
- Não trabalhe próximo, sente-se ou apoie-se na fonte de energia de soldagem.
- Não solde enquanto estiver carregando a fonte de energia de soldagem ou o alimentador de arame. Sobre Dispositivos Médicos Implantados:
Usuários de dispositivos médicos implantados devem consultar seu médico e o fabricante antes de realizar ou se aproximar de soldagem a arco, soldagem a ponto, goivagem, corte a arco de plasma ou operações de aquecimento por indução. Se liberado pelo médico, recomenda-se seguir os procedimentos acima.
Introdução ao soldador portátil a ponto
A soldagem por resistência é um dos processos de soldagem elétrica mais antigos da indústria atualmente. Uma combinação de calor, pressão e tempo torna possível a soldagem.
Como o próprio nome indica, a resistência do material ao fluxo de corrente causa um aquecimento localizado na peça. A pressão exercida pelas pinças e pontas dos eletrodos, por onde a corrente flui, mantém as peças a serem soldadas em contato próximo antes, durante e depois do ciclo de tempo da corrente de soldagem.
A quantidade de tempo necessária que a corrente flui na junta é determinada pela espessura e tipo do material, pela quantidade de corrente que flui e pela área da seção transversal das superfícies de contato da ponta de soldagem.
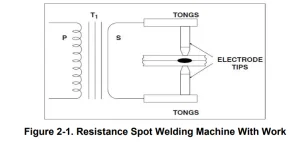
A Figura 2-1 ilustra um circuito completo de soldagem a ponto por resistência secundária. As diversas partes da Máquina de Soldagem a Ponto Portátil são identificadas para maior clareza. Alguns parâmetros técnicos são mostrados na placa de identificação da máquina.
SÍMBOLO E SIGNIFICADO NA PLACA DE DADOS
U1: Tensão nominal de entrada CA da fonte de alimentação de soldagem
50 Hz ou 60 Hz: Frequência nominal da fonte de alimentação CA monofásica.
I1max: Corrente máxima de entrada.
I1eff: Corrente de entrada efetiva máxima.
X: Ciclo de trabalho nominal. É a relação entre a duração da carga e o tempo do ciclo.
Nota 1: Esta proporção está entre 0~100%.
Nota 2: Para este padrão, um ciclo completo tem duração de 30 segundos. Por exemplo, se a taxa for de 10%, o tempo de carga será de 3 segundos e o tempo de descanso será de 7 segundos.
Se for usado por mais de 3 segundos durante vários períodos sucessivos de 10 segundos, poderá superaquecer.
U0: Tensão sem carga
É a tensão de saída de circuito aberto da fonte de energia de soldagem.
S1: Potência de entrada nominal, KVA
IP: Grau de proteção. Por exemplo, o IP21 aprova a máquina de solda em ambientes internos, enquanto o IP23 aprova a máquina em ambientes externos, sob chuva.
Classe de Isolamento: H
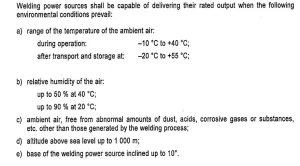
Condições ambientais do soldador a ponto portátil
Princípio
A soldagem por resistência é realizada quando a corrente flui através das pontas dos eletrodos e das peças separadas de metal a serem unidas. A resistência do metal base ao fluxo de corrente elétrica causa aquecimento localizado na junta, e a solda é realizada.
A solda a ponto por resistência é única porque o ponto de solda real é formado internamente em relação à superfície do metal base.
A Figura 4-1 mostra uma pepita de solda a ponto de resistência comparada a uma solda a ponto de arco de tungstênio a gás (TIG).
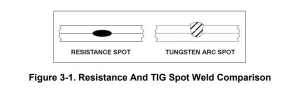
A soldagem a ponto com arco de tungstênio a gás é feita apenas de um lado. A soldagem a ponto por resistência é normalmente feita com eletrodos em cada lado da peça, mas pode ser feita com a peça em qualquer posição.
A pepita de solda a ponto por resistência é formada quando a interface da junta soldada é aquecida devido à resistência das superfícies da junta ao fluxo de corrente elétrica. A corrente precisa fluir, ou a solda não poderá ser realizada em todos os casos.
A pressão das pontas dos eletrodos na peça de trabalho mantém a peça em contato próximo e íntimo durante a soldagem. Lembre-se, no entanto, de que as máquinas de solda a ponto por resistência NÃO são projetadas como grampos de força para unir a peça de trabalho durante a soldagem.
Geração de Calor
A Lei de Ohm pode ser modificada quando watts e calor são considerados sinônimos. Quando a corrente passa por um condutor, a resistência elétrica do condutor ao fluxo de corrente causa a geração de calor. A fórmula básica para a geração de calor pode ser enunciada:
H = I2R onde H = Calor
I2 = Corrente de soldagem ao quadrado R = Resistência
A parte secundária de um circuito de soldagem a ponto por resistência, incluindo as peças soldadas, é uma série de resistências. O valor aditivo total dessa resistência elétrica afeta a saída de corrente da máquina de soldagem a ponto por resistência e a geração de calor do circuito.
O fato fundamental é que, embora o valor da corrente seja o mesmo em todas as partes do circuito elétrico, os valores da resistência podem variar consideravelmente em diferentes pontos do circuito. O calor gerado é proporcional à resistência em qualquer ponto do circuito.
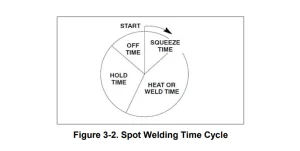
- TEMPO DE APERTO - Tempo entre a aplicação da pressão e a soldagem.
- TEMPO DE AQUECIMENTO OU SOLDAGEM – O tempo de soldagem é em ciclos.
- TEMPO DE RETENÇÃO – Tempo que a pressão é mantida após a soldagem ser feita.
- TEMPO DE DESLIGAMENTO – Eletrodos separados para permitir o movimento do material para o próximo ponto.
As máquinas de solda a ponto por resistência são construídas de forma que a resistência mínima seja aparente no transformador, nos cabos flexíveis, nas pinças e nas pontas dos eletrodos. Elas são projetadas para levar a corrente de soldagem de forma eficiente até a solda, onde a resistência relativa mais significativa é necessária.
O termo “relativo” refere-se ao restante do circuito de soldagem. Existem seis pontos principais de resistência na área de trabalho. As áreas são as seguintes:
- O ponto de contato entre o eletrodo e a peça de trabalho superior.
- A peça de trabalho superior.
- A interface das peças superior e inferior.
- A peça de trabalho inferior.
- O ponto de contato entre a peça de trabalho inferior e o eletrodo.
- Resistência das pontas dos eletrodos.
As resistências estão em série, e cada ponto de resistência retardará o fluxo de corrente. A quantidade de resistência no ponto 3, a interface das peças, dependerá da capacidade de transferência de calor do material, de sua resistência elétrica e da espessura combinada dos materiais na junta soldada.
Nesta parte do circuito, a pepita da solda é formada.
O fator tempo
A soldagem a ponto por resistência depende da resistência do metal base e da quantidade de corrente que flui para produzir o calor necessário para realizar a soldagem a ponto. Outro fator crítico é o tempo. Na maioria dos casos, a soldagem a ponto leva vários milhares de amperes.
Esses valores de amperagem fluem através de uma solda. Eles criam rapidamente muito calor ao fluir através de uma resistência relativamente alta. Para realizar boas soldas a ponto por resistência, é necessário um controle rigoroso do tempo de fluxo da corrente. O tempo é a única variável controlável na maioria das aplicações de soldagem a ponto por resistência de impulso único.
A corrente é frequentemente economicamente inviável de controlar e imprevisível. A maioria das soldas a ponto por resistência é realizada em períodos muito curtos. Como a corrente alternada é comumente utilizada no processo de soldagem, os procedimentos podem ser baseados em um tempo de 60 ciclos (sessenta ciclos = 1 segundo).
A Figura 3-2 mostra o ciclo de tempo da soldagem a ponto por resistência. Anteriormente, era utilizada a fórmula para geração de calor. Com a adição do elemento tempo, a fórmula fica completa da seguinte forma:
H = I2 RTK onde H = Calor
I2 = Corrente ao Quadrado
R = Resistência
T = Tempo
K = Perdas de Calor
O controle do tempo é essencial. Se o tempo for muito longo, o metal base na junta pode exceder o ponto de fusão (e possivelmente o ponto de ebulição) do material. Isso pode causar soldas defeituosas devido à porosidade do gás. Existe também a possibilidade de expulsão de metal fundido da junta soldada, o que pode diminuir a seção transversal da junta, enfraquecendo a solda.
Tempos de soldagem mais curtos também diminuem a possibilidade de transferência excessiva de calor no metal base. A distorção das peças soldadas é minimizada e a zona afetada pelo calor ao redor do ponto de solda é substancialmente menor.
Pressão:
O efeito da pressão na solda a ponto por resistência deve ser cuidadosamente considerado. O objetivo principal da pressão é manter as peças a serem soldadas em contato próximo na interface da junta. Essa ação garante resistência e condutividade elétricas consistentes no ponto de solda. As pinças e as pontas dos eletrodos NÃO devem ser usadas para unir as peças.
A máquina de solda a ponto por resistência não foi projetada como uma braçadeira elétrica em "C"! As peças a serem soldadas devem estar em contato íntimo ANTES da aplicação da pressão.
Pesquisas demonstraram que altas pressões exercidas na junta soldada diminuem a resistência no ponto de contato entre a ponta do eletrodo e a superfície da peça de trabalho — quanto maior a pressão, menor o fator de resistência. Pressões adequadas, com contato íntimo da ponta do eletrodo com o metal base, tendem a dissipar o calor da solda.
Correntes mais altas são necessárias com pressões maiores e, inversamente, pressões mais baixas exigem menos amperagem da máquina de solda a ponto portátil. Este fato deve ser cuidadosamente observado, especialmente ao usar um controle de calor com as diversas máquinas de solda a ponto portáteis.
Pontas de eletrodo
O cobre é comumente utilizado em solda a ponto por resistência, pinças e pontas. A função das pontas dos eletrodos é conduzir a corrente de soldagem para a peça de trabalho, ser o ponto focal da pressão aplicada à junta soldada, conduzir o calor da superfície de trabalho e manter sua integridade de forma e características de condutividade térmica e elétrica sob condições de trabalho.
As pontas dos eletrodos são feitas de ligas de cobre e outros materiais. A Resistance Welders Manufacturing Association (RWMA) classificou as pontas dos eletrodos em dois grupos:
Grupo A – Ligas à base de cobre
Grupo B – Pontas metálicas refratárias
Os grupos são ainda classificados por número. O Grupo A, Classes I, II, III, IV e V, são feitos de ligas de cobre. O Grupo B, Classes 10, 11, 12, 13 e 14, são ligas refratárias.
grupo AAs pontas de eletrodos Classe I são as mais próximas em composição ao cobre puro. Os valores de dureza e temperatura de recozimento aumentam à medida que o número da classe aumenta, enquanto a condutividade térmica e elétrica diminui.
Grupo B composições são misturas sinterizadas de cobre e tungstênio, etc., projetadas para resistência ao desgaste e resistência à compressão em altas temperaturas.
As ligas do Grupo B, Classe 10, têm cerca de 40% da condutividade do cobre, com a condutividade diminuindo à medida que o valor numérico aumenta. As pontas dos eletrodos do Grupo B não são comumente utilizadas em aplicações nas quais máquinas portáteis de solda a ponto seriam empregadas.
Usos práticos da soldagem a ponto por resistência
A SOLDA A PONTO pode ser perigosa. Leia e siga a Seção de Segurança no início deste livro, o Manual do Proprietário e todas as etiquetas do equipamento. As técnicas de soldagem a ponto por resistência não exigem precauções de segurança extensas ou elaboradas.
Algumas ações de bom senso podem, no entanto, evitar ferimentos ao operador. Sempre que se trabalha em uma oficina, é uma regra sensata usar óculos de segurança. A soldagem a ponto por resistência não é exceção à regra! Muitas vezes, metal ou óxidos são expelidos da área da junta. A proteção do rosto, especialmente dos olhos, é necessária para evitar ferimentos graves.
Outra área de preocupação é a ventilação. Isso pode ser um problema sério na soldagem a ponto por resistência de metais galvanizados (zincados) ou metais com outros revestimentos, como chumbo. Os vapores da operação de soldagem apresentam certa toxicidade, o que pode causar doenças ao operador. A ventilação adequada pode reduzir a concentração de vapores na área de soldagem. Conforme explicado na discussão anterior sobre os fundamentos da soldagem a ponto por resistência, existe uma relação clara entre tempo, corrente e pressão.
Corrente e pressão ajudam a criar o calor no ponto de solda.
Se a corrente de solda for muito baixa para a aplicação, a densidade de corrente será muito fraca para realizar a solda. Essa condição também superaquecerá as pontas dos eletrodos, o que pode causar recozimento, formação de bolhas e possível contaminação.
Mesmo com o aumento do tempo, a quantidade de calor gerada é menor do que as perdas por radiação e condução na peça e por condução térmica dos eletrodos. Com tempos de soldagem longos e baixas correntes, o resultado é a possibilidade de superaquecimento de toda a área do metal base entre os eletrodos.
Isso pode causar a queima das superfícies superior e inferior da peça de trabalho, o que pode levar à incrustação das pontas dos eletrodos nas superfícies da peça. À medida que a densidade de corrente aumenta, o tempo de soldagem diminui proporcionalmente. Se a densidade de corrente ficar muito alta, o metal fundido pode ser expelido da interface da junta, enfraquecendo a solda. A condição ideal de tempo e densidade de corrente é abaixo do nível que causa a expulsão do metal.
A entrada de calor não pode ser maior que a taxa de dissipação total da peça e do eletrodo sem que haja expulsão de metal da junta. Uma descoberta interessante foi feita recentemente a respeito do fluxo de corrente na peça. Até recentemente, considerava-se que a corrente fluía em linha reta através da junta soldada. Isso não é necessariamente verdadeiro quando se soldam múltiplas espessuras de material.
A característica é que a corrente se "espalha", diminuindo a densidade de corrente no ponto de solda, a distância mais significativa das pontas dos eletrodos. A ilustração (Figura 3-3) mostra as zonas de calor da solda a ponto por resistência para diversas espessuras de metal. Observamos que as variáveis incontroláveis (como a contaminação da interface) são multiplicadas na soldagem a ponto por resistência de diversas espessuras de material.
Os níveis de qualidade serão muito inferiores para a soldagem a ponto por resistência em "pilha", o que explica por que tais práticas de soldagem são evitadas sempre que possível. Desconsiderando o fator qualidade, torna-se evidente que o número de espessuras de um material que podem ser soldadas a ponto por resistência com sucesso por vez dependerá do tipo e da espessura do material, bem como da capacidade em kVA da máquina portátil de soldagem a ponto.
A placa de identificação da máquina de solda a ponto por resistência DN-100 E mostra a potência nominal em kVA, o ciclo de trabalho e outras informações pertinentes. A literatura do catálogo e o manual de operação fornecem dados sobre as espessuras máximas combinadas de material que cada unidade pode soldar.
Tamanho da ponta do eletrodo
Considerando que a corrente de soldagem pode fluir para a peça de trabalho através do eletrodo, é lógico que o tamanho da ponta do eletrodo controla o tamanho do ponto de solda por resistência. O diâmetro do ponto de solda deve ser ligeiramente menor que o diâmetro da ponta do eletrodo.
Se o diâmetro da ponta do eletrodo for muito pequeno para a aplicação, o pepita de solda será pequeno e frágil. Se, no entanto, o diâmetro da ponta do eletrodo for muito grande, existe o risco de superaquecimento do metal base e formação de vazios e bolsas de gás. Em ambos os casos, a aparência e a qualidade da solda final não serão aceitáveis. A determinação do diâmetro da ponta do eletrodo exigirá algumas decisões do projetista da soldagem.
Os fatores de resistência envolvidos para diferentes materiais certamente afetarão a determinação do diâmetro da ponta do eletrodo. Uma fórmula geral foi desenvolvida para aço de baixo carbono. Ela fornece valores de diâmetro da ponta do eletrodo utilizáveis para a maioria das aplicações.
O DIÂMETRO DA PONTA discutido neste texto refere-se ao diâmetro da ponta do eletrodo no ponto de contato com a peça de trabalho. Não se refere ao diâmetro principal da ponta total do eletrodo.
Pressão ou Força de Soldagem
A pressão exercida pelas pinças e pontas dos eletrodos sobre a peça de trabalho afeta significativamente a quantidade de corrente de solda que flui através da junta. Quanto maior a pressão, maior será o valor da corrente de soldagem dentro da capacidade da máquina de solda a ponto portátil. Ajustar a pressão é relativamente fácil.
Normalmente, as amostras a serem soldadas são colocadas entre as pontas dos eletrodos e verificadas quanto à pressão adequada para realizar a soldagem. Se for necessária mais ou menos pressão, o manual de operação da máquina de solda a ponto portátil fornecerá instruções explícitas para a configuração correta.
Como parte da operação de configuração, o curso da pinça e da ponta do eletrodo deve ser ajustado ao mínimo necessário para evitar “martelar” as pontas do eletrodo e os suportes de ponta.
Dados Diversos
Esta seção do texto foi elaborada para fornecer informações sobre diversas variáveis que ocorrem em algumas aplicações de soldagem a ponto por resistência.
Equilíbrio de calor
Quando os materiais a serem soldados são do mesmo tipo e espessura, o equilíbrio térmico não representa um problema específico. Nesses casos, o equilíbrio térmico é automaticamente corrigido se as pontas dos eletrodos forem do mesmo diâmetro, tipo, etc. O equilíbrio térmico pode ser definido como as condições de soldagem nas quais a zona de fusão das peças a serem unidas é submetida a calor e pressão iguais.
Quando a soldagem possui peças com características térmicas desiguais, como cobre e aço, uma solda de baixa qualidade pode ocorrer por vários motivos. Os metais podem não se ligar adequadamente na interface da junta. Pode haver um aquecimento mais localizado no aço do que no cobre.
O motivo seria que o cobre tem baixa resistência elétrica e altas características de transferência térmica, enquanto o aço tem alta resistência elétrica e baixas características de transferência térmica.
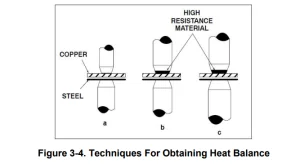
Vários métodos podem ser usados para obter o equilíbrio térmico correto em uma soldagem desse tipo.
As Figuras 3-4 ilustram três possíveis soluções para o problema.
A Figura 3-4 (a) mostra o uso de uma área menor da ponta do eletrodo para o lado de cobre da junta para equalizar as características de fusão variando a densidade de corrente nos materiais diferentes.
A Figura 3-4 (b) mostra uma ponta de eletrodo com material de alta resistência elétrica no ponto de contato, como tungstênio ou molibdênio. O resultado é a criação de aproximadamente a mesma zona de fusão no cobre e no aço.
A Figura 3-4 (c) mostra uma combinação dos dois métodos.
Condições de Superfície
Todos os metais desenvolvem óxidos que podem ser prejudiciais à soldagem a ponto por resistência. Alguns óxidos, particularmente os de natureza refratária, são mais problemáticos do que outros. Além disso, a carepa de laminação presente nos aços laminados a quente atuará como isolante e impedirá uma soldagem a ponto por resistência de boa qualidade.
As superfícies a serem unidas por esse processo devem estar limpas, livres de óxidos e compostos químicos e ter uma superfície lisa.
Dados de materiais para soldagem a ponto por resistência
Esta seção do texto abordará métodos utilizados para soldagem a ponto por resistência e alguns metais comuns utilizados na fabricação. Não se pretende responder a todos os possíveis problemas que possam surgir. Esta parte do texto visa fornecer dados operacionais gerais para uso com máquinas de soldagem a ponto por resistência.
Quando aplicável, os dados fornecidos serão relacionados a modelos e tamanhos (KVA) específicos das unidades. As unidades listadas nesta seção não são recomendadas para ligas de alumínio ou cobre.
Aço Suave
Aços macios ou de baixo carbono constituem a porcentagem mais significativa do material soldado com o processo de soldagem a ponto por resistência. Todos os aços de baixo carbono são facilmente soldáveis com o processo, desde que sejam utilizados equipamentos e procedimentos adequados.
Os aços carbono tendem a desenvolver soldas duras e quebradiças à medida que o teor de carbono aumenta, caso não sejam utilizados procedimentos adequados de pós-aquecimento. A têmpera rápida da solda, onde os pedaços esfriam rapidamente, aumenta a probabilidade de microestrutura dura e quebradiça na solda.
O aço laminado a quente geralmente apresenta carepa de laminação na superfície do metal. Este tipo de material geralmente não é soldado por resistência a ponto com máquinas de solda por resistência com potência nominal em kVA de unidades especialmente construídas.
Aço laminado a frio (CRS) e aço laminado a quente, decapado e oleado (HRSP&O) podem ser soldados por resistência a ponto com muito pouca dificuldade. Se a concentração de óleo for excessiva na chapa metálica, pode ocorrer formação de carbono nas pontas dos eletrodos, reduzindo sua vida útil.
Recomenda-se desengordurar ou limpar chapas muito oleadas. A solda a ponto por resistência deve ter resistência ao cisalhamento igual à resistência ao cisalhamento do metal base e deve exceder a resistência de uma solda de rebite ou de plugue de fusão com a mesma área transversal.
A resistência ao cisalhamento é geralmente aceita como critério para especificações de solda a ponto por resistência, embora outros métodos possam ser utilizados. Uma prática comum é "descascar" duas tiras de amostra soldadas para verificar se um "rebite" limpo é retirado de uma das peças. Em caso afirmativo, a condição de solda a ponto por resistência é considerada correta.
Com materiais magnéticos, como o aço carbono, a corrente através da solda pode variar substancialmente dependendo da quantidade de material magnético presente no circuito da lingueta. O circuito da lingueta às vezes é chamado de "garganta" da máquina de solda a ponto por resistência.
Por exemplo, a peça a ser soldada pode ter a maior quantidade de metal base na garganta da unidade para qualquer solda a ponto por resistência e quase nenhum metal base na garganta para a segunda solda a ponto. A corrente na junta soldada será menor para a primeira solda.
O motivo é a reatância causada pelo material ferroso dentro do circuito de soldagem a arco. Máquinas de solda a ponto por resistência são utilizadas para soldagem de baixo carbono. Para melhores resultados, elas devem ser utilizadas dentro de sua capacidade nominal correspondente à espessura total do material. Não devem ser utilizadas além do ciclo de trabalho, pois podem causar danos ao contator e ao transformador.
O ciclo de trabalho de 30% previsto para este tipo de equipamento deve ser adequado para todas as aplicações dentro de sua classificação. O ciclo de trabalho de 30% é uma classificação padrão da RWMA para máquinas de solda por resistência de uso geral. Baseia-se em 10 segundos, o que significa que a unidade pode soldar em 3 segundos em 10 segundos.
Aços de baixa liga e médio carbono
Existem algumas diferenças pertinentes na soldagem a ponto por resistência de aços de baixa liga e médio carbono em comparação com aços macios ou de baixo carbono. O fator de resistência para os aços de baixa liga e médio carbono é maior; portanto, os requisitos atuais são ligeiramente menores.
Tempo e temperatura são mais críticos, visto que essas ligas apresentam maiores alterações metalúrgicas. Certamente, há maior probabilidade de fragilização da solda do que no aço carbono. As pressões de soldagem a ponto por resistência geralmente são maiores com esses materiais devido à maior resistência à compressão inerente aos aços de baixa liga e médio carbono.
É sempre uma boa ideia usar tempos de soldagem mais longos ao soldar essas ligas para retardar a taxa de resfriamento e permitir soldas mais dúcteis.
Aços Inoxidáveis
As ligas de aço cromo-níquel (austenítico) possuem altíssima resistência elétrica e são facilmente unidas por soldagem a ponto por resistência. Uma consideração muito importante com esses materiais é o resfriamento rápido na faixa crítica de 800 a 1400 °F.
A têmpera rápida associada à soldagem a ponto por resistência é ideal para reduzir a possibilidade de precipitação de carboneto de cromo nos contornos de grão. É claro que quanto mais tempo a soldagem for mantida nas temperaturas críticas, maior a chance de precipitação de carboneto.
Aços, revestidos por imersão ou galvanizados
A esmagadora maioria dos materiais nesta categoria é aço galvanizado ou zincado. Embora parte do aço galvanizado seja galvanizado, o aço com revestimento por imersão custa menos e é o mais utilizado. A espessura do revestimento de zinco no aço com revestimento por imersão é irregular.
O fator de resistência varia de solda para solda, o que torna difícil definir condições para o material em forma de gráfico.
É impossível manter a integridade do revestimento galvanizado durante a soldagem a ponto por resistência. O baixo ponto de fusão do revestimento de zinco, comparado à temperatura de fusão da chapa de aço, faz com que o zinco se vaporize. É claro que deve haver pressão suficiente para forçar o zinco a se afastar na interface da solda e permitir a fusão aço-aço.
Caso contrário, a resistência da solda a ponto por resistência é questionável. Existem materiais disponíveis para reparar os danos externos ao revestimento que podem ter ocorrido devido ao calor da soldagem. Infelizmente, não há solução para a perda de material de revestimento nas interfaces da solda.
A vaporização do zinco pode causar porosidade na solda e um enfraquecimento geral da resistência ao cisalhamento esperada.
▲O ZINCO VAPORIZADO forma partículas em forma de anzóis ao se condensar em material sólido. Essas partículas PODEM se incorporar aos tecidos do CORPO e causar irritação. Utilize ventilação forçada ou exaustão na área de solda e use camisas de mangas compridas, calças compridas, protetores faciais e material revestido ao trabalhar com este processo.
Outros materiais revestidos, como placas de terne (revestidas com chumbo), podem apresentar graus variados de toxicidade. Ventilação adequada é obrigatória ao trabalhar com esses materiais. A vaporização do material de revestimento tende a sujar as pontas dos eletrodos.
As pontas devem ser limpas com frequência para evitar a ligação dos materiais de menor ponto de fusão com as pontas de cobre.
Para manter a qualidade do produto, as pontas podem precisar de limpeza e acabamento a cada quatro ou cinco soldas, embora, para algumas aplicações galvanizadas, as melhores soldas sejam feitas após vários pontos escurecerem as pontas. Tempos de soldagem curtos aumentam a possibilidade de boas soldas com o mínimo de incrustações nas pontas.
Alumínio e ligas de alumínio
Máquinas de solda a ponto por resistência com potência nominal em kVA muito superior a 20 kVA são necessárias para realizar soldas sólidas na maioria dos materiais de alumínio e em qualquer outro tipo de metal base de alta condutividade. A condutividade elétrica do alumínio é alta, e o soldador a ponto portátil deve fornecer altas correntes e pressões precisas para fundir o alumínio e produzir uma solda sólida.
Resumo
A soldagem a ponto por resistência é uma técnica utilizada para quase todos os metais conhecidos. A soldagem propriamente dita é realizada na interface das peças a serem unidas. A resistência elétrica do material a ser soldado causa aquecimento localizado nas interfaces dos metais a serem unidos. Procedimentos de soldagem para cada tipo de material devem ser desenvolvidos para obter os resultados mais satisfatórios.
Correntes de derivação podem fluir através de uma solda a ponto previamente feita, retirando corrente de soldagem da segunda solda a ponto a ser feita. Isso ocorrerá se as duas soldas a ponto estiverem muito próximas, e isso acontecerá com
metais.
A Tabela 3-1 fornece as informações de classificação para uma máquina de solda a ponto por resistência DN-100E. As informações de classificação podem variar entre os diferentes tipos de máquina de solda a ponto DN-100E. Por exemplo, a tensão de alimentação nominal é 230 V/120 V, a frequência de alimentação nominal é 50 Hz ou 60 Hz, o ciclo de trabalho nominal é 30% ou 50%, etc. As informações de classificação dependem dos requisitos do cliente.
Tabela 3-1. Especificações da máquina de solda a ponto por resistência DN-100E
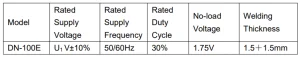
Os dados gerais a seguir são fornecidos para auxiliar o operador na configuração dos procedimentos de soldagem ao utilizar a máquina de solda a ponto por resistência. Os ajustes de pressão da pinça devem ser feitos SOMENTE com o cabo de alimentação principal desconectado da fonte de alimentação principal.
Feche a pinça e meça o espaço entre as superfícies de contato da ponta do eletrodo.
Meça a espessura da soldagem total.
Ajuste a folga da chave conforme a medida da Etapa 2 menos 1/2 da espessura do menor número de soldas.
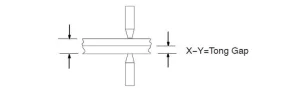
Insira as peças a serem soldadas entre as pontas dos eletrodos e aplique pressão de soldagem. Deve haver uma leve deflexão da pinça. Isso pode ser medido com uma régua posicionada no eixo longitudinal da pinça.
Ligue a máquina de solda a ponto e faça uma solda de amostra.
Teste a solda visual e mecanicamente. Verifique se há deformação e contaminação na ponta do eletrodo (consulte os procedimentos de teste).
Adbasta aplicar pressão com a pinça conforme necessário (consulte o Manual de Operação para obter os procedimentos de ajuste da pinça).
Procedimentos de Teste
Os procedimentos de teste descritos são muito simples e exigem um mínimo de equipamento para serem executados.
Teste Visual
Observe a deformação e o formato dos pontos de contato da superfície em ambos os lados da solda. A "deformação" excessiva do ponto de contato da superfície indica um ou mais dos seguintes fatores:
- Pressão excessiva da pinça.
- Tempo de soldagem muito longo.
- Desalinhamento das pontas dos eletrodos.
Se o Se a solda a ponto por resistência não tiver uma aparência de superfície uniforme e concêntrica, o problema pode ser o desalinhamento das pontas dos eletrodos. Alinhe as pontas dos eletrodos com a energia desligada e uma junta de solda típica entre as superfícies das pontas.
Teste Mecânico
Coloque uma extremidade da amostra de solda a ponto por resistência nas garras do torno. Use meios mecânicos para forçar a separação da solda. Um lado da solda deve se soltar do metal de base com uma extensão metálica da solda. Verifique se o diâmetro da solda está correto.
Manutenção e solução de problemas de soldador portátil a ponto
Manutenção
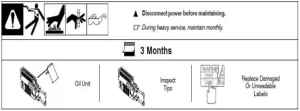
Dicas de vestir
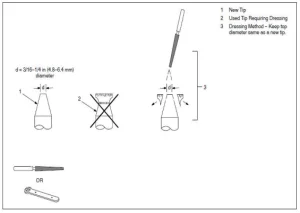
Solução de problemas de soldador portátil a ponto
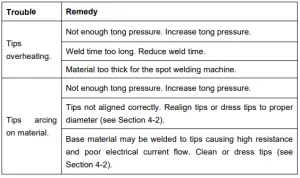
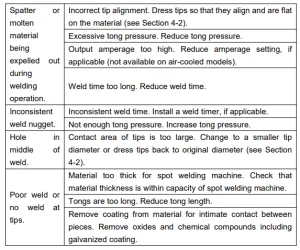
Made In China
Recomendado para o seu projeto
Soldador a ponto portátil VEVOR, manual de 1/8 pol.
Avaliações
Ainda não há avaliações.