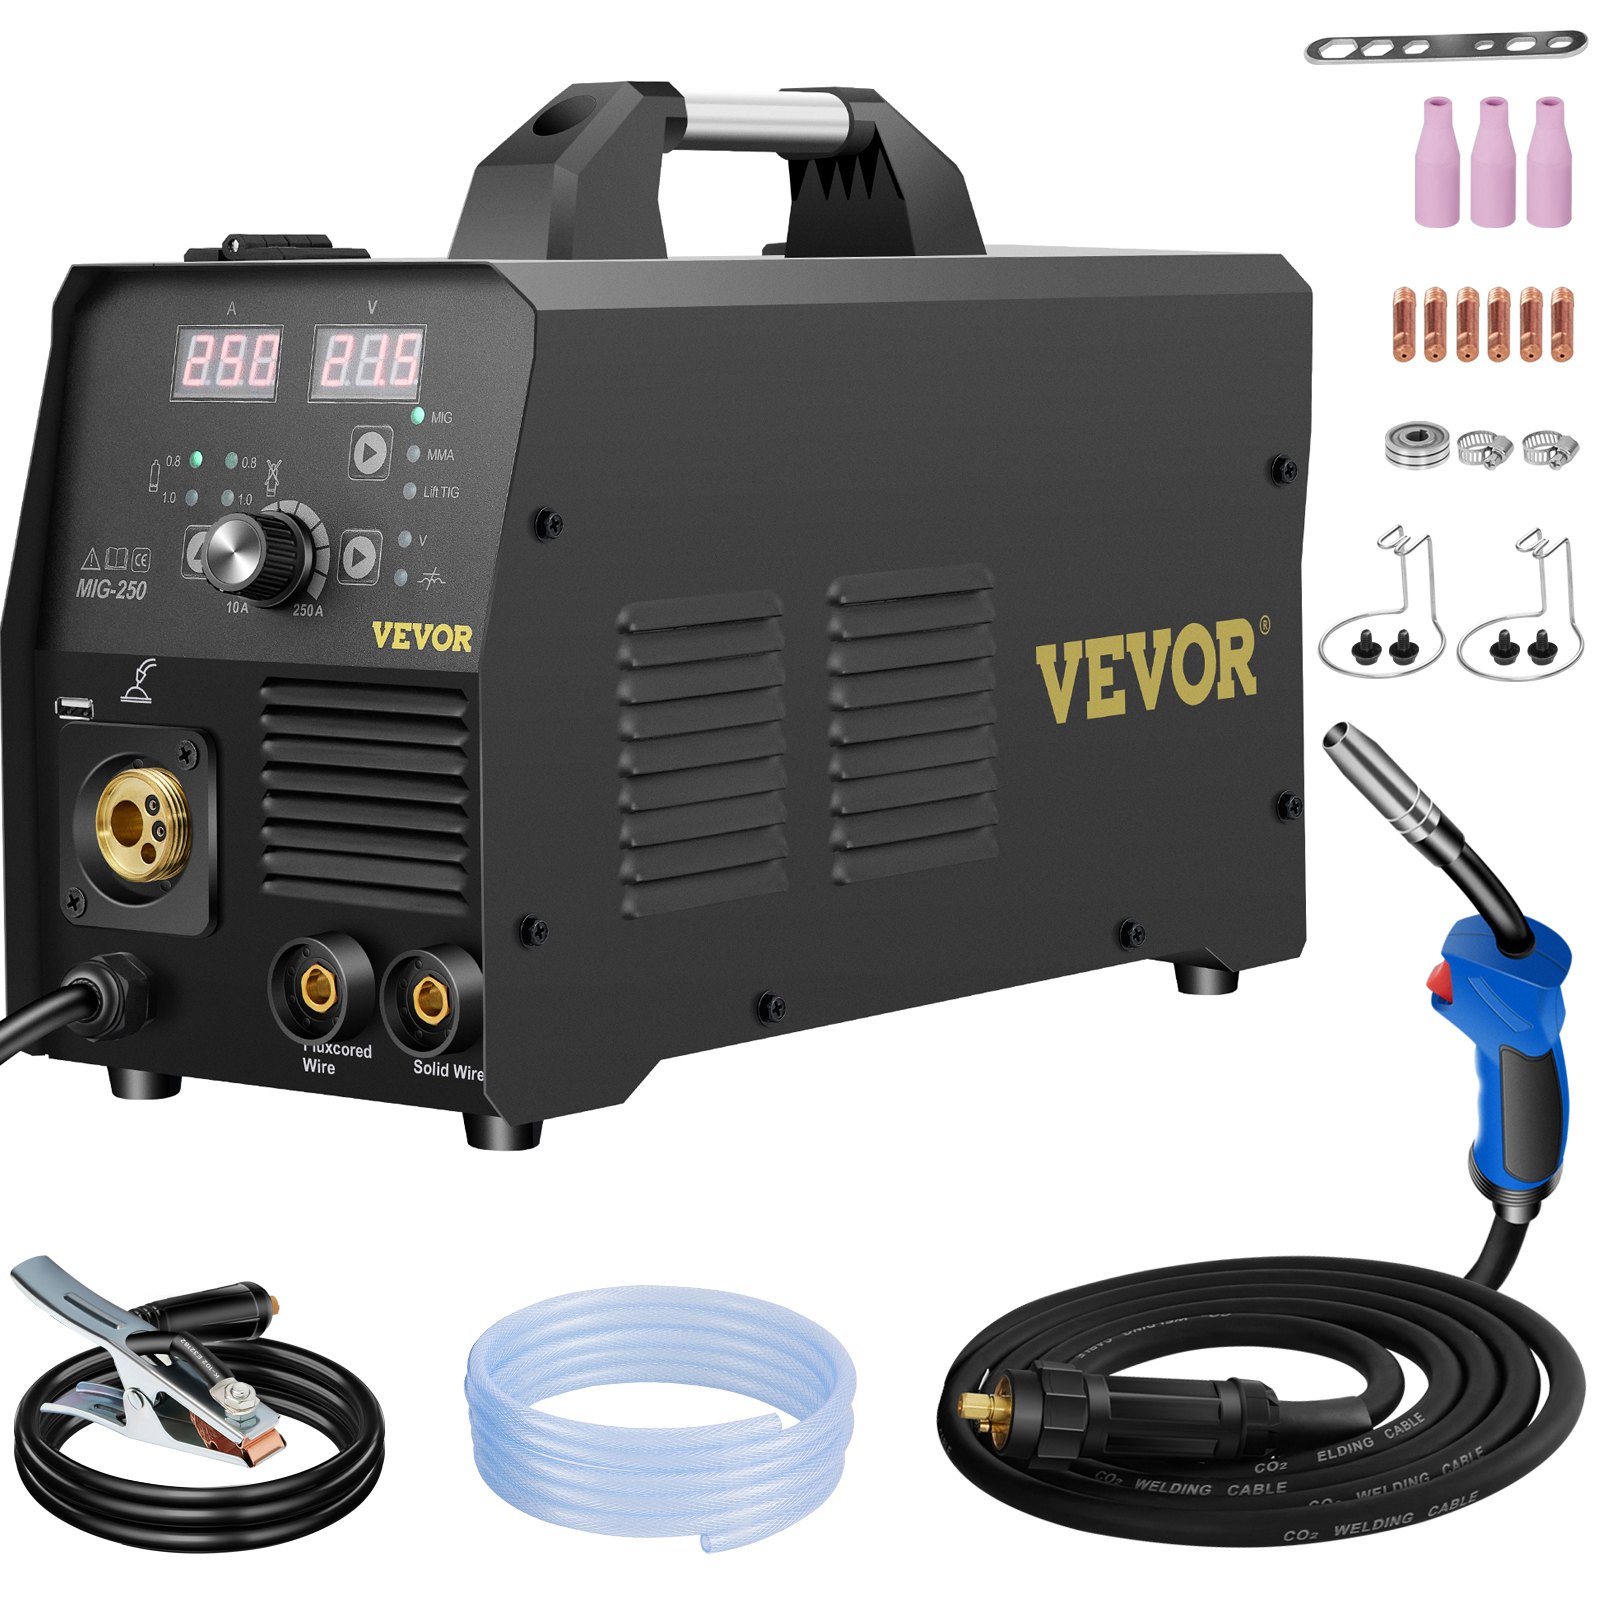
Nyissa ki a teljes potenciálját VEVOR 250Amp MIG hegesztő Átfogó termékkézikönyvünk letöltésével. Ez a részletes útmutató szakértők által összeállított, hogy segítséget nyújtson mind a kezdő, mind a tapasztalt hegesztőknek hegesztőgépük beállításában, hibaelhárításában és optimalizálásában. Lépésről lépésre bemutatott utasításokkal, világos illusztrációkkal és professzionális tippekkel könnyedén elsajátíthatja a 3 az 1-ben hegesztőgép használatát, amely képes 220 V-os huzalos, gázos és tömör huzalos hegesztésre.
A kézikönyv minden funkciót ismertet, beleértve a fejlett IGBT invertert és a sokoldalú digitális MIG/Lift TIG/pálcás többfunkciós hegesztőt. Akár problémák elhárítására, akár finomhangolásra, akár rendszeres karbantartásra van szüksége, felhasználóbarát kézikönyvünk biztosítja, hogy a legtöbbet hozhassa ki hegesztőgépéből.
Töltse le most, hogy egyszerűsítse hegesztési projektjeit és könnyedén érjen el professzionális minőségű eredményeket.
TÍPUS: MIG-160 & MIG-200D3 & MIG-250 & MIG-270
Biztonsági figyelmeztetések
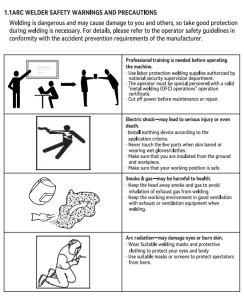
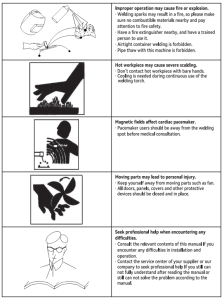
A HEGESZTŐ HASZNÁLATA ELŐTT OLVASSA EL MINDEN UTASÍTÁST.
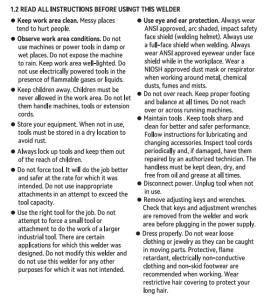
FONTOS BIZTONSÁGI UTASÍTÁSOK
(FIGYELMEZTETÉS: Az égési sérülések, áramütés, tűz vagy személyi sérülés kockázatának csökkentése érdekében!)
- Ne szerelje szét a készüléket, kivéve, ha azt hivatalos szerviztechnikus végzi.
- Feltöltés előtt húzza ki a készüléket a konnektorból. Ne lépje túl a MAX jelzést.
- Ne érintse meg nedves kézzel az aljzatot, hogy csökkentse az áramütés kockázatát.
MŰSZAKI
A hegesztőgép a legfejlettebb inverter technológiát alkalmazza, amely alkalmas gázhegesztésre (tömör huzal) és gázmentes hegesztésre (porbeles huzal).
Az inverteres hegesztőberendezések fejlesztése az inverteres tápegység elméletének és alkatrészeinek fejlődéséből profitál. Az inverteres hegesztőáramforrás egy nagy teljesítményű komponenst, az lGBT-t használja az 50/60 Hz-es frekvencia 100 kHz-ig történő átvitelére, majd a feszültség csökkentésére és a nagy teljesítményű feszültség kommutálására és kiadására. Mivel a főtranszformátor súlya és térfogata jelentősen csökkent, a hatásfok 30%-kal nőtt.
Az inverteres hegesztőberendezések megjelenését forradalomnak tekintik a hegesztőiparban.
A gép belsejében egy elektronikus reaktor áramkör található, amely pontosan szabályozza az elektromos rövid átmenetet és a keverési átmeneti folyamatot, ami kiváló hegesztési jellemzőket eredményez. Más gépekkel összehasonlítva a következő előnyökkel rendelkezik: stabil huzalsebesség, kompakt kialakítás, energiatakarékosság, elektromágneses zaj hiánya, valamint folyamatos és stabil működés kis áramerősséggel.
Különösen alkalmas alacsony széntartalmú, ötvözött és rozsdamentes acéllemezek hegesztésére. Olyan jellemzőkkel rendelkezik, mint az automatikus feszültségpulzáció-kompenzáció, enyhe szikra, jó ívképződés, egyenletes hegesztőfürdő és magas kitöltési tényező.
Köszönjük, hogy megvásárolta a terméket. Elkötelezettek vagyunk a legjobb termékek gyártása és a legjobb szolgáltatás nyújtása iránt.
MIG HEGESZTŐGÉP BEVEZETÉSE
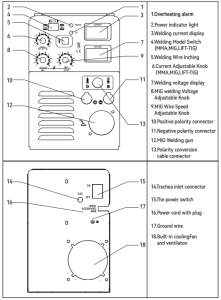
MIG-160/200D3/250/270
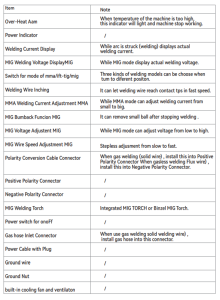
Egyfeszültségű soros panel bemutatása
MMA/LIFT-TIG/MIG
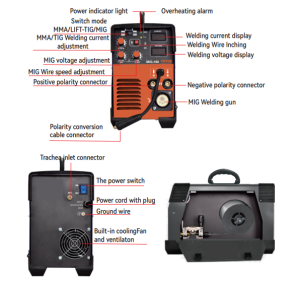
Megjegyzés: Nagyon fontos!
- Tömör szénacél hegesztőhuzal használata esetén csatlakoztassa a polaritásváltó kábel csatlakozóját a pozitív polaritású csatlakozóhoz. A földelővezetéket a negatív polaritású csatlakozóhoz rögzítse!
- A levegő nélküli önvédő vezetékcsatlakozó használata esetén a polaritásváltó kábelcsatlakozót a negatív polaritású csatlakozóhoz, a földelővezeték-szorítót pedig a pozitív polaritású csatlakozóhoz csatlakoztassa!
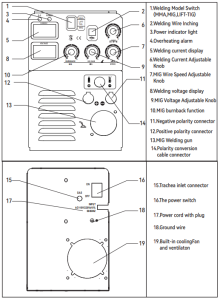
MIG-250/270
Kettős feszültségű sorozatú panel bemutatása
MMA/LIFT-TIG/MIG
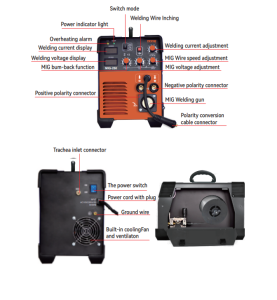
Különböző funkciók leírása
MI A BETÖLTÉS?
Egyszerű teszt a gép bekapcsolásához
Az EVOR hegesztőgépeket szigorú teszteknek vetjük alá, amikor elhagyják a gyárat, hogy biztosítsuk, hogy minden egyes gép, amely a felhasználóhoz kerül, kiváló minőségű legyen. Gépeinknek több tízezer kilométeres távolsági szállításon kell keresztülmenniük a gyártól az Önhöz való kiszállításig.
Néhány ellenőrizhetetlen tényező elkerülhetetlenül a gép egyes belső alkatrészeinek meglazulását vagy akár sérülését okozhatja. Javasoljuk, hogy a hegesztőgép beszerzése után azonnal ellenőrizze a külső eszközt, és kapcsolja be a tápellátást, hogy megbizonyosodjon arról, hogy minősített termékről van szó.
EGYSZERŰ TESZT A GÉP MŰKÖDÉSÉHEZ
-
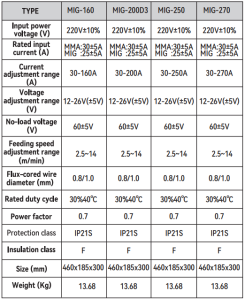
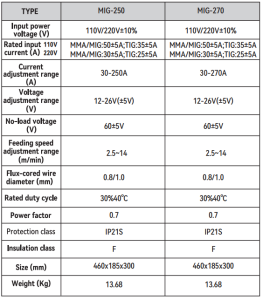
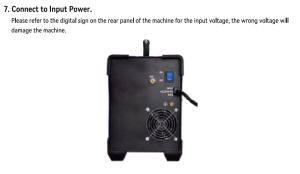
Kérjük, győződjön meg arról, hogy a tápfeszültség AC 220V, 110V/220V±10%. Támogatja a 220V vagy 110V/220V bemeneti feszültséget, és ha generátoros tápegységgel rendelkezik, kérjük, győződjön meg arról, hogy a generátor teljesítménye nem kisebb, mint 4000 W.
-
AC50V bemeneti feszültség esetén 110A-es megszakító kiválasztása ajánlott.
-
Kérjük, olyan hálózati csatlakozót válasszon, amely megfelel a helyi elektromos előírásoknak.
Jegyzet:
-
A digitális kijelző eleinte szabálytalan változásokat mutat, majd 3 másodperc múlva visszatér a normál állapotba, ami normális.
-
A gép üzemi hőmérsékletének csökkentése érdekében a ventilátor a kikapcsolás után még néhány másodpercig foroghat. Ez normális jelenség.
-
Nagy szilárdságú folyamatos hegesztés során előfordulhat a gép védelme. A folyamatos hőelvezetés után a gép visszatér a normál állapotba.
Mellékelt táblázat: Rendellenes állapotok önellenőrzése válasz nélkül a gép bekapcsolásakor:
-
A gép főkapcsolója nincs bekapcsolva.
-
A tápfeszültség bemenete hibás.
-
A tápkábel meglazult.
-
A belső áramkör laza (hosszú távú szállítás vagy ütődések miatt). Nyissa ki a fedelet és ellenőrizze a belső csatlakozóvezetéket.
VEVOR MIG HEGESZTŐ MŰSZAKI ADATOK
 MIG HEGESZTŐ VEZÉRLŐPANEL
MIG HEGESZTŐ TELEPÍTÉSE
MMA MÓD
Ha törött kerítéseket szeretne megjavítani, vagy konzolokat rögzíteni, használhat hagyományos hegesztőpálcákat. Hegesztéshez pedig MMA módot is használhat.
1. Válassza ki az MMA módot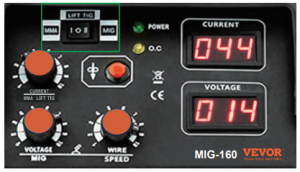
2. Csatlakoztassa a hegesztőgép tartóját és a földelő bilincset
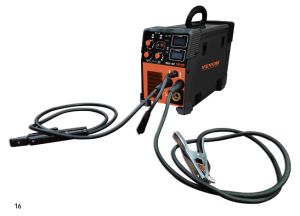
Az áram beállításához, és csak az áram állítható.
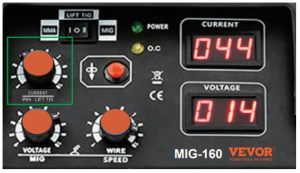
Jegyzet:
- A VEVOR által támogatott hegesztőpálca-specifikáció 3.2 mm (1/8 hüvelyk) alatt, általában 2.5 mm (3/32 hüvelyk) és 3.2 mm (1/8 hüvelyk) vastagságú. Az európai típus általában E6013, az amerikai típus általában E7018, a rozsdamentes acél pedig általában ER308.
- 1-5 mm-es (1/647/32 hüvelyk) szénacél és 1-3.2 mm-es (1/641/8 hüvelyk) rozsdamentes acél hegesztését támogatja. Alumínium nem hegeszthető. Szénacélhoz szénacél elektródát használjon. Rozsdamentes acélhoz rozsdamentes acél elektródát használjon.
- Csatlakoztassa a földelő bilincset tiszta, csupasz fémhez. A rozsda, festék vagy egyéb bevonatok nélküli fém biztosíthatja a jó elektromos vezetőképességet.
- A hegesztőpálcák és a hegesztendő tárgy közötti ideális távolság 1-2 mm (1/64~5/65 hüvelyk). Ez biztosítja a hegesztőpálca és a munkadarab közötti folyamatos és stabil érintkezést. A hegesztőpálca nem lehet túl magasan vagy túl alacsonyan, hogy elkerülje az ív megszakadását és beragadását.
- A kezdőknél normális, ha a hegesztési folyamat során tapadás jelentkezik, és a tapadás elkerülése érdekében megpróbálhat dörzsívet használni.
Lehetséges problémák
-
Nincs ív. Ellenőrizze a munkadarabot összekötő földelővezetéket, hogy mentes-e a rozsdától, festéktől vagy egyéb bevonatoktól.
-
Ha nincs ív, ellenőrizze a hegesztőpálca és a hegesztendő tárgy közötti távolságot. Az ideális távolság 1-2 mm. Ellenőrizze azt is, hogy a hegesztendő tárgyon nincs-e rozsda vagy olajfolt. Csiszolópapírral vagy köszörűvel történő polírozás ajánlott.
-
Hegesztéskor a fröccsenés nagyon nagy, és nagyon nehéz hegeszteni. Próbálja meg felcserélni a földelővezeték-szorító és a hegesztőszorító polaritását a géppel.
-
Hegesztés közben túláramvédelem léphet fel, ha a hegesztés időtartama meghaladja a 3 percet. Néhány percre le kell állítani a munkát, hagyni kell a gépet lehűlni, majd automatikusan helyre kell állítani a működést. A gép automatikusan helyreáll, ha a levegő 10 percnél tovább hűl. Kérjük, állítsa le, majd indítsa újra a gépet.
-
Ne habozzon kapcsolatba lépni velünk, ha bármilyen problémája van, amelyet nem tudunk megoldani.
MIG MODE
MIG mód kiválasztása
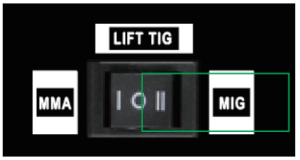
Beszerelés gázhegesztés esetén (tömör huzal):
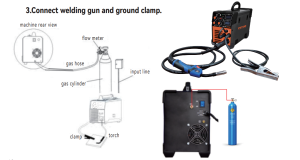
- Csatlakoztassa a gázpalackot a CO2 szabályozóhoz, az áramlásmérőhöz és a bemeneti gázhoz. A csatlakozó a gép mögött található egy gáztömlőn keresztül.
- Dugja be a földkábel csatlakozóját az előlapon lévő aljzatba.
- Helyezze a hegesztőhuzal orsót a kerék tengelyére, a kerékfuratnak egyeznie kell a kerékrögzítővel.
- A vezeték méretének megfelelően válassza ki a vezetéknyílást
- Lazítsa meg a huzalnyomó kerék csavarját, helyezze a huzalt a huzalvezető csövön keresztül a nyílásba, és hangolja be a huzalt, hogy az torzuljon és ne befolyásolja a huzalt. A huzalküldő huzalt általában a kerék oldalán található rögzített furatba kell helyezni. A meggörbült huzal beszorulásának elkerülése érdekében vágja le a huzalnak ezt a részét.
- Az MlG fáklya be van helyezve a gépbe, és csak a huzalt kell a huzalpréselő kerékbe helyezni, hogy megakadályozza a csúszást.
- A huzalhengernek az óramutató járásával megegyezően kell forognia, hogy a huzal kijöjjön és ne csússzon el; a pisztolyt kézzel kell tartani.
Csatlakoztassa a hegesztőpisztolyt és a földelő bilincset.
Huzaltekercs beszerelése
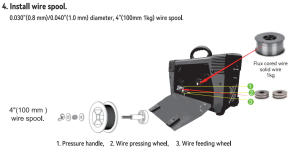
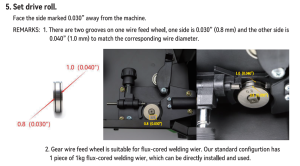
Hajtógörgő beállítása
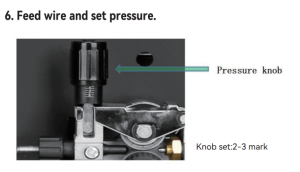
Huzal adagolása és nyomás beállítása
Csatlakoztassa a bemeneti áramforráshoz
Cserélje ki a kopó alkatrészeket. Vegye ki a kopó alkatrészeket, és nyomja le a ravaszt, amíg a vezeték ki nem jön.
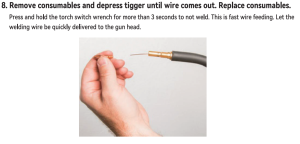
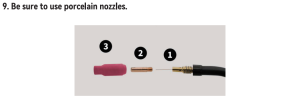
Mindenképpen porcelán fúvókákat használjon.
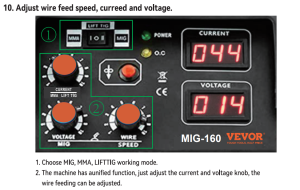
Állítsa be a huzalelőtolást, az áramerősséget és a feszültséget
A hegesztőpisztolyt 1 mm távolságra tartva a fémtől, nyomja le teljesen a ravaszt az ív elindításához.
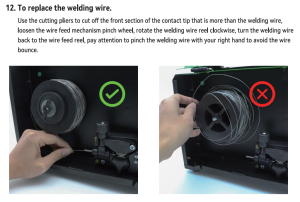
A hegesztőhuzal cseréjéhez
Hegesztőpisztoly Paets viselése
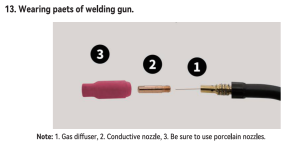
Jegyzet:
-
Kérjük, szigorúan kövesse a képen látható utasításokat a csatlakoztatáshoz. Ellenkező esetben nem lesz lehetséges a forrasztás.
-
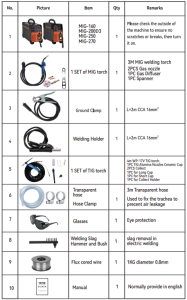
A porbeles hegesztőhuzal 0.8 mm és 1.0 mm átmérőjű huzalokat támogat.
-
A gép 1 kg (2.2 font) hegesztőhuzal-tekercseket tud felszerelni.
-
A gép 1 kg-os (2.2 font) porbeles huzallal van felszerelve, amely közvetlenül felszerelhető és használható.
-
Hegesztőanyag, szénacél, alumínium és rozsdamentes acél nem hegeszthető.
-
A hegesztőhuzal átmérőjének, a huzaladagoló kerék hornyának és az érintkezőcsúcs nyílásának egyeznie kell.
-
A huzaladagoló szerkezet nyomógörgője nem lehet túl szoros vagy túl laza, mert ez a huzaladagolás instabillá válását okozza.
-
A huzaladagoló orsó felszerelése nem lehet túl laza vagy túl szoros, mivel ez a huzal meglazulását és lassú előtolást eredményez.
Lehetséges problémák
-
Bekapcsoláskor nincs válasz. Ellenőrizze a csatlakozódugót.
-
Ha a készülék bekapcsoláskor nem reagál a tápellátásra, nyissa ki a fedelet, és ellenőrizze, hogy a belső csatlakozóvezetékek nem laza-e.
-
A huzaladagolás instabil. Ellenőrizze a huzaladagoló orsót és a huzaladagoló nyomógörgőt. A hegesztőpisztolyt nem szabad feltekerni. Ügyeljen a hegesztőhuzal átmérőjére, amely illeszkedik a huzaladagoló kerék hornyába és az érintkezőcsúcsba.
-
Ha nincs huzaladagolás, kérjük, ellenőrizze, hogy a működési mód MIG állapot-e, hogy a hegesztőpisztoly megfelelően van-e csatlakoztatva, és ha nincs huzaladagolás, kérjük, vegye fel velünk a kapcsolatot.
-
Hegesztési folyamat közben túláramvédelem léphet fel, ha a hegesztési idő meghaladja a 3 percet. Néhány percre le kell állítani a munkát, hagyni kell a gépet egy ideig hűlni, majd automatikusan helyreállni. Ha a levegő hűlése több mint 10 percig tart, és a gép nem áll helyre automatikusan, kérjük, állítsa le, majd indítsa újra a gépet.
-
Ha bármilyen kérdése van, forduljon hozzánk bizalommal.
LIFT TIG ÜZEMMÓD
VEVOR MIG vékony lemezekhez, magasabb hegesztési eljáráskövetelményekkel, vagy magasabb eljáráskövetelményekkel járó hegesztéshez, különösen rozsdamentes acél hegesztéséhez használhatja a LIFT TIG üzemmódot, amely tiszta argont igényel.
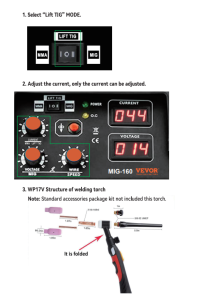
Megjegyzés:
- Kerámia fúvóka
- Volfrám befogóhüvely
- Volfrám befogóhüvely test
- Rövid hátsó sapka
- Hosszú hátsó sapka.
Kérjük, a fenti kopóalkatrészeket tartsa raktáron.
Megjegyzések:
- Kérjük, a képen látható módon csatlakoztassa, különben nem hegeszthető.
- Ez a gép nem professzionális nagyfrekvenciás ívgyújtású argon ívhegesztő gép; csak LIFT TIG kontakt ívgyújtású vagy dörzshűtésű ívgyújtású gép.
- TIG hegesztőpisztolyt kell használni, WP17V, ez a hegesztőpisztoly nem tartozék, azt Önnek kell megvásárolnia.
- Támogató hegesztőanyag, szénacél, rozsdamentes acél, ötvözött acél, alumínium nem hegeszthető.
- Ez a hegesztési mód volfrám tűket igényel, amelyeket külön kell megvásárolni. A volfrám tű méretének meg kell egyeznie a hegesztőpisztoly befogóhüvelyével és befogótestével, ellenkező esetben nem szerelhető fel.
- Ebben az üzemmódban argonhegesztést kell használni.
Lehetséges problémák
- Indításkor nincs válasz. Ellenőrizze a csatlakozódugót.
- Ha indításkor nem kap választ, nyissa ki a fedelet, és ellenőrizze, hogy a belső csatlakozóvezetékek nem lazaak-e.
- Hegesztési folyamat közben, ha a hegesztési idő meghaladja a 3 percet, túláramvédelem léphet fel. Néhány percre le kell állítani a munkát, hagyni kell a gépet egy ideig hűlni, majd automatikusan helyreállni. Ha a levegő 10 percnél tovább hűl, a gép nem áll helyre automatikusan; kérjük, állítsa le, majd indítsa újra.
- Ha bármilyen kérdése van, forduljon hozzánk bizalommal.
- Az emelő tig különbözik a professzionális nagyfrekvenciás tig-től. Az emelőcsapot hegeszteni kell az ívvel való érintkezés után. A nagyfrekvenciás tig nem igényel érintkezést az íveléssel. Az emelőszerkezet nem alkalmas ponthegesztésre.
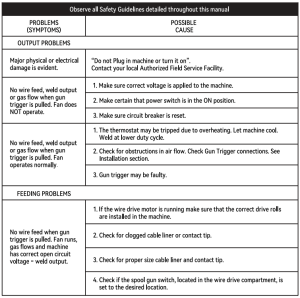
MIG hegesztőgép hibaelhárítása
Projektjéhez ajánlott
VEVOR 250 Amp MIG hegesztő, hegesztőgép 3 az 1-ben, 220 V kézi
Vélemények
Nincs vélemény még.