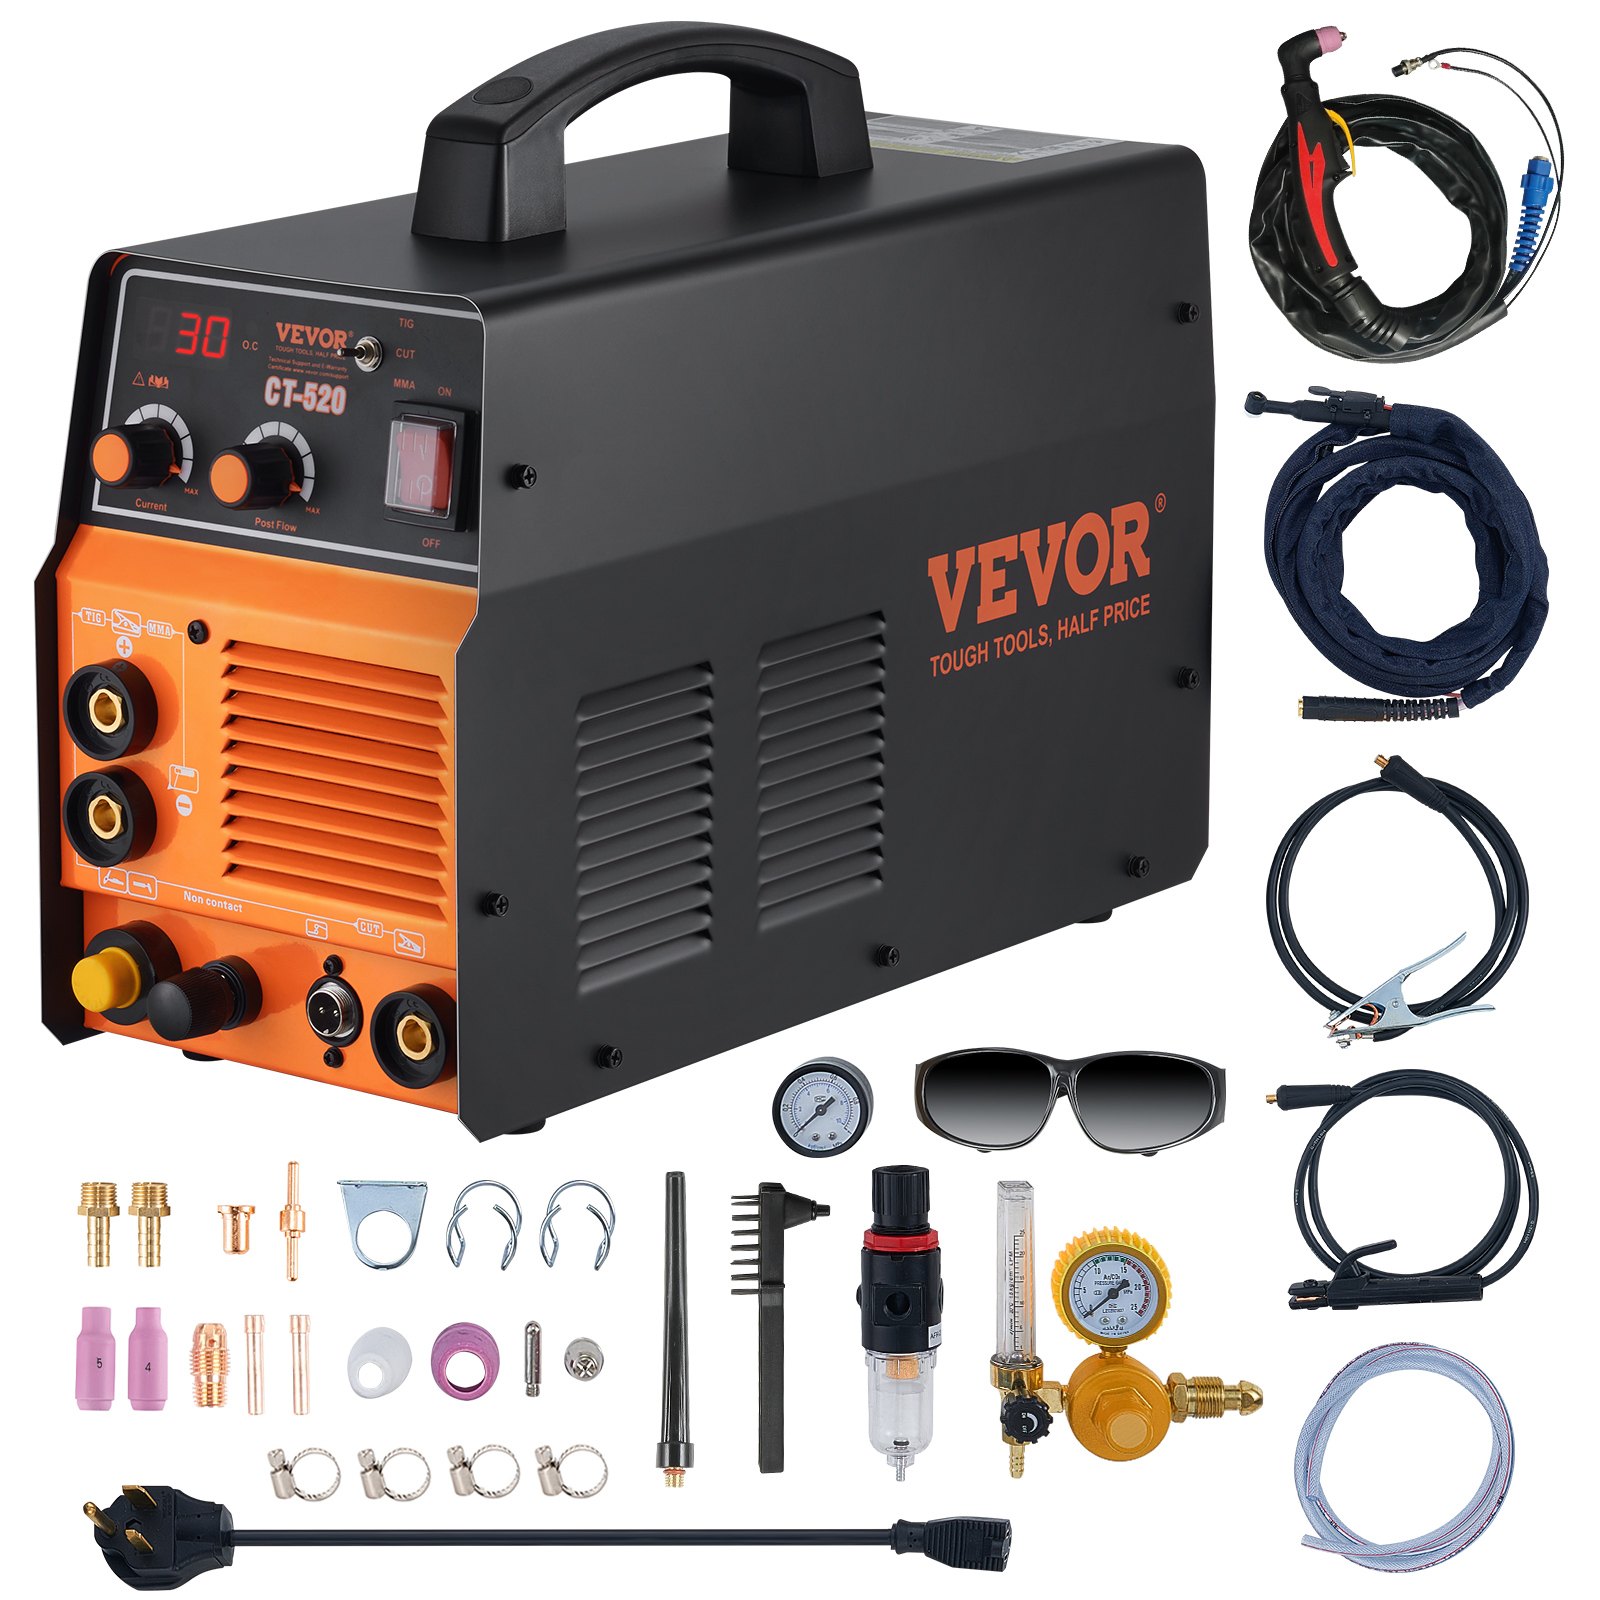
Lås det fulde potentiale af din VEVOR 3 i 1 Plasma Cutter svejsemaskine med vores omfattende produktmanual, der kan downloades. Denne detaljerede guide dækker alt, hvad du behøver at vide om CT-520 TIG/MMA plasmaskærerkombinationen, og tilbyder trinvise instruktioner til opsætning, optimering og fejlfinding.
Uanset om du bruger den berøringsfri pilotbueplasmaskærer, TIG-svejseren eller elektrodesvejseren, sikrer vores manual, at du får mest muligt ud af din digitale 110/220V dobbeltspændings IGBT-inverter. Denne manual er perfekt til både begyndere og erfarne professionelle og er designet til at forenkle dit arbejde, forbedre effektiviteten og sikre sikkerheden.
Download den nu for at komme trygt og effektivt i gang med din VEVOR-maskine.
VEVOR PLASMASKÆRER SVEJSEMASKINE MANUAL
MASKINENS BETJENINGSSIKKERHED
- Skift ikke funktionstilstande, mens plasmaskærerens svejsemaskine er i drift. Skift af funktionstilstande under svejsning kan beskadige maskinen, og skaden er ikke dækket af garantien.
- Frakobl elektrodeholderkablet fra maskinen, før du tænder den, for at undgå lysbuedannelse, hvis elektroden er i kontakt med arbejdsemnet.
- Operatører skal være uddannede og/eller kvalificerede.
Elektrisk stød: Det kan dræbe
- Berøring af strømførende dele kan forårsage dødelige stød eller alvorlige forbrændinger. Elektroden og arbejdskredsløbet er strømførende, når udgangen er tændt. Indgangsstrømkredsløbet og de interne maskinkredsløb er også strømførende, når strømmen er tændt. Ved MIG/MAG-svejsning er tråden, drivrullerne, trådfremføringshuset og alle metaldele, der berører svejsetråden, strømførende. Forkert installeret eller forkert jordforbundet udstyr er farligt.
- Tilslut det primære indgangskabl i henhold til amerikanske standarder og regler.
- Undgå al kontakt med strømførende elektriske dele i svejse-/skærekredsløbet, elektroder og ledninger med bare hænder.
- Operatøren skal bære tørre svejsehandsker, mens han/hun udfører svejse-/skæreopgaven.
Operatøren skal holde emnet isoleret fra sig selv. - Hold ledninger tørre, fri for olie og fedt, og beskyttet mod varmt metal og gnister.
- Undersøg ofte strømkablet for slitage. Udskift kablet med det samme, hvis det er beskadiget. Bare ledninger er farlige og kan være dødelige.
- Brug ikke beskadigede, underdimensionerede eller dårligt sammenføjede kabler.
- Misbrug ikke kabler. Bøj ikke kabler.
- Vi anbefaler at bruge (RCD) sikkerhedsafbryderen med dette udstyr til at detektere eventuel strømlækage til jord.
Dampe og gasser er farlige.
- Røg og gas, der genereres under svejsning eller skæring, kan være skadelige for menneskers helbred. Svejsning producerer røg og gasser. Indånding af disse røg og gasser kan være farligt for dit helbred. Undgå at indånde røg og gas, der genereres under svejsning eller skæring, og hold hovedet væk fra røg og gas.
- Hold arbejdsområdet godt ventileret, brug røgudsugning eller ventilation til at fjerne svejse-/skæredampe og -gasser.
- I lukkede eller tunge miljøer eller miljøer med kraftig damp skal du altid bruge en godkendt luftforsynet åndedrætsværn.
- Svejse-/skæredampe og -gasser kan fortrænge luft og sænke iltniveauet, hvilket kan forårsage personskade eller død. Sørg for, at indåndingsluften er sikker.
Undgå at svejse eller skære i nærheden af affedtnings-, rengørings- eller sprøjtearbejde. Lysbuens varme og stråler kan reagere med dampe og danne meget giftige og irriterende gasser. - Materialer som galvaniseret, bly- eller cadmiumbelagt stål indeholder elementer, der kan afgive giftige dampe ved svejsning eller skæring. Svejs eller skæring i disse materialer må ikke udføres, medmindre området er meget godt ventileret og/eller du bruger en luftforsynet åndedrætsværn.
Buestråler
- Skadelig for øjne og hud. Lysbuestråler fra svejse-/skæreprocessen producerer intense synlige og usynlige ultraviolette og infrarøde stråler, der kan brænde øjne og hud. Brug altid en svejsehjelm med den korrekte filterlinse og passende beskyttelsestøj, inklusive svejsehandsker, under svejse-/skæreoperationen.
- Der bør træffes foranstaltninger for at beskytte personer i eller i nærheden af det omkringliggende arbejdsområde. Beskyttelsesskærme eller barrierer bør anvendes til at beskytte andre mod glimt, blænding og gnister, og der bør gives advarsler til dem, der ikke holder øje med lysbuen.
Brandfare.
- Svejsning eller skæring på lukkede beholdere, såsom tanke, tromler eller rør, kan få dem til at eksplodere. Flyvende gnister fra svejse-/skærebuen, varmt emne og varmt udstyr kan forårsage brand og forbrændinger. Utilsigtet kontakt mellem elektroden og metalgenstande kan forårsage gnister, eksplosioner, overophedning eller brand. Kontroller og sørg for, at området er sikkert, før du udfører svejsning/skæring.
- Gnister og sprøjt fra svejsning/skærearbejde kan forårsage brand; fjern derfor brandfarlige materialer godt væk fra arbejdsområdet. Hvis brandfarlige materialer og beholdere ikke kan flyttes fra svejse-/skæreområdet, skal de dækkes med godkendte overdækninger.
- Svejs/skær ikke på lukkede beholdere såsom tanke, tromler eller rør, medmindre de er korrekt forberedt i henhold til de krævede sikkerhedsstandarder for at sikre, at brandfarlige eller giftige dampe og stoffer fjernes fuldstændigt, da disse kan forårsage en eksplosion, selvom beholderen er blevet "rengjort". Udluft hule støbegods eller beholdere før opvarmning, skæring eller svejsning. De kan eksplodere.
- Svejs/skær ikke, hvor atmosfæren kan indeholde brandfarligt støv, gas eller flydende dampe (såsom benzin).
- Hav en brandslukker i nærheden, og vid, hvordan du bruger den. Vær opmærksom på, at svejse-/skæregnister og varme materialer fra svejsning/skæring nemt kan trænge gennem små revner og åbninger til tilstødende områder. Vær opmærksom på, at svejsning/skæring på et loft, gulv, skot eller skillevæg kan forårsage brand på den skjulte side.
Gasflasker.
- Beskyttelsesgasflasker indeholder gas under højt tryk. Hvis en flaske beskadiges, kan den eksplodere. Da gasflasker normalt er en del af svejse-/skæreprocessen, skal du sørge for at behandle dem forsigtigt. FLASKER kan eksplodere, hvis de beskadiges.
- Beskyt cylindre mod overdreven varme, mekanisk stød, fysisk skade, slagge, åben ild, gnister og lysbuer.
- Sørg for, at cylindrene holdes sikkert og oprejst for at forhindre, at de vælter eller falder.
- Lad aldrig svejse-/skæreelektroden eller jordklemmen røre gasflasken; læg ikke svejsekabler over flasken.
- Svejs/skær aldrig på en tryksat gasflaske, da den vil eksplodere og dræbe dig.
- Åbn cylinderventilen langsomt, og vend ansigtet væk fra cylinderens udløbsventil og gasregulatoren.
Gasopbygning.
- Ophobning af gas kan skabe et giftigt miljø og nedbryde iltindholdet i luften, hvilket resulterer i død eller personskade. Mange gasser, der bruges til svejsning og skæring, er usynlige og lugtfri.
Sluk for beskyttelsesgassen, når den ikke er i brug. - Udluft altid lukkede rum, eller brug en godkendt luftforsynet åndedrætsværn.
Elektroniske magnetfelter.
- MAGNETISKE FELTER kan påvirke implanterede medicinske anordninger.
- Brugere af pacemakere og andre implanterede medicinske apparater bør holde sig væk.
- Brugere af implanteret medicinsk udstyr bør konsultere deres læge og producenten af enheden, før de går i nærheden af elektrisk svejsning, skæring eller opvarmning.
Støj kan skade hørelsen.
- Støj fra visse processer eller udstyr kan skade hørelsen.
- Brug godkendt høreværn, hvis støjniveauet er højt.
Varme dele
- Genstande, der svejses/skæres, genererer og holder på høj varme og kan forårsage alvorlige forbrændinger.
- Rør ikke ved varme dele med bare hænder. Lad svejse-/skærepistolen køle af, før du arbejder på den. Brug isolerende svejsehandsker og -tøj til at håndtere varme dele og undgå forbrændinger.
FORSIGTIG
Arbejdsmiljø.
- Det miljø, hvori dette svejse-/skæreudstyr er installeret, skal være fri for slibestøv, ætsende kemikalier, brandfarlige gasser eller materialer osv., og med en luftfugtighed på højst 80 %.
- Når maskinen bruges udendørs, skal den beskyttes mod direkte sollys, regn, sne osv. Arbejdsmiljøet skal holdes mellem -10°C og +40°C.
- Hold dette udstyr 30 cm fra væggen.
- Sørg for, at arbejdsmiljøet er godt ventileret.
Sikkerhedstips.
- ventilation
Dette udstyr er lille i størrelse, kompakt i struktur og har fremragende ydeevne i strømstyrke. Ventilatoren bruges til at aflede varmen, der genereres af dette udstyr under svejsning/skæring. Vigtigt: Sørg for god ventilation af udstyrets lameller. Minimumsafstanden mellem dette udstyr og andre genstande i eller i nærheden af arbejdsområdet skal være 30 cm. God ventilation er af afgørende betydning for udstyrets normale ydeevne og levetid.
- Termisk overbelastningsbeskyttelse
Hvis maskinen bruges for meget, i et miljø med høj temperatur, et dårligt ventileret område, eller hvis ventilatoren ikke fungerer korrekt, aktiveres termoafbryderen, og maskinen stopper med at fungere. Under disse omstændigheder skal maskinen være tændt for at holde den indbyggede ventilator kørende og sænke temperaturen inde i udstyret. Maskinen vil være klar til brug igen, når den indre temperatur når et sikkert niveau.
- Overspændingsforsyning
Vedrørende maskinens strømforsyningsspændingsområde henvises til tabellen "Hovedparametre". Dette udstyr har automatisk spændingskompensation, som muliggør opretholdelse af spændingsområdet inden for det givne område.
Hvis strømforsyningens spænding overstiger den angivne værdi, kan det beskadige udstyrets komponenter. Sørg for, at din primære strømforsyning er korrekt.
Rør ikke ved udgangsterminalerne, mens maskinen er i drift. Der kan opstå elektrisk stød.
LOKAL BESKRIVELSE
CT-312 CT-520 er en multifunktionel svejse- og skæremaskine udviklet ved hjælp af internationalt avanceret inverterteknologi. Den har tre funktioner: argonbuesvejsning, manuel buesvejsning og plasmaskæring.
Fremkomsten af inverter-buesvejseudstyr tilskrives fremkomsten af inverter-effektteori og -enheder. Inverter-buesvejse-/skæringsstrømforsyningen bruger IGBT-rør med høj effekt til at konvertere 50/60 Hz strømfrekvens til høj frekvens (såsom 50 kHz eller derover), reducere spændingen og ensrette den, og udsender en høj effekt DC-kilde via pulsbreddemodulationsteknologi (PWM). Vægten og volumen af hovedtransformatoren reduceres betydeligt, og effektiviteten øges med mere end 30%. Eksperter hylder fremkomsten af inverter-svejsemaskiner som en revolution i svejsemaskineindustrien.
Vores svejsestrømforsyning kan give stærkere, mere koncentrerede og mere stabile lysbuer. Ved kortslutningsdråbeoverførsel bliver reaktionen mellem svejsetråden og emnet hurtigere efter en kortslutning. Det betyder, at svejsemaskiner med forskellige dynamiske egenskaber kan designes effektivt, og endda egenskaberne kan justeres for at gøre lysbuen blødere eller hårdere.
Ved argonbuesvejsning er det nemt at starte lysbuen, den er koncentreret og har karakteristika som tidlig gastilførsel, forsinket gasafbrydelse og stabil lysbue. Som en manuel lysbuesvejsemaskine er svejsemaskinens eksterne faktorer skrå, og svejsestrømmen og trykstrømmen justeres ensartet af det samme potentiometer, hvilket har god lysbuestart og konstant effekt under svejsning, hvilket opnår de bedste resultater i både svejsedannelse og intern kvalitet.
I en plasmaskæringsproces undergår lysbuen tvungen kompression af hurtigtstrømmende luft, og temperaturen stiger til en højde på 1000015000 ℃ i ioniseret tilstand, hvilket danner en stærk plasmabue. Brug af en plasmabue til hurtig metalskæring koncentrerer varme og opnår effektivt energi.
Ved at bruge den kan man opnå en utrolig glat skæreoverflade, hvilket gør den efterfølgende bearbejdning nemmere.
CT-312 og CT-520 anvendes i vid udstrækning til svejsning og skæring af kulstofstål, rustfrit stål, legeret stål, kobber og andre ikke-jernholdige metaller. De er kompakte, lette, effektive, energibesparende, stabile og pålidelige med en konverteringsrate på over 85% for hele maskinen.
Velkommen brugere fra alle samfundslag til at bruge vores produkter og give værdifulde forslag. Vi er forpligtet til at gøre vores produkter og tjenester perfekte.
INSTALLATIONS INSTRUKTIONER
- Spænd kobbergasdysen med forseglingstape omkring ind- og udgangsenderne.
- Vikl forseglingstapen rundt om målerhovedet, og stram den i målerhovedets monteringsposition.
- Fastgør forbindelsesrammen med møtrikker som vist på figuren ved monteringspositionen for trykreduktionsventilen bag svejsemaskinen.
- Skru gummimøtrikken af, og fastgør trykreduktionsventilen på forbindelsesrammen som vist på figuren.
- Tænd for luftventilens kontakt, løft trykreguleringsknappen opad, og juster lufttrykket (skalaen i målerhovedet er værdien i kg) for at regulere lufttrykket (øg trykket ved at dreje mod "+" og reducer trykket ved at dreje mod "-"), og sænk derefter trykket. Tryk på knappen.
- Målerhovedets skalaposition er vist på figuren. Den angivne position er 4 kg lufttryk.
- Når der er for meget vand i filtercylinderen, skal den åbnes. Vandventilen tømmer vandet.
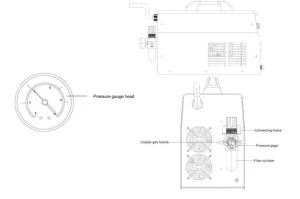
Installationsvejledning til plasmaskærer-svejsemaskine
Vores plasmasvejsemaskine er udstyret med en spændingskompensationsenhed til strømforsyningen, der gør det muligt for den at fortsætte driften, når strømforsyningsspændingen ændrer sig inden for ± 10 % af den nominelle spænding.
Når man bruger længere kabler, anbefales det at vælge kabler med et større tværsnit for at reducere spændingsfaldet. Hvis tilslutningskablet er for langt, kan det have betydelig indflydelse på svejsemaskinens lysbueydelse og endda andre systemer.
Så vi foreslår, at du bruger den anbefalede konfigurationslængde.
- Bekræft, at svejsemaskinens udluftningsåbning ikke er dækket eller blokeret for at forhindre fejl i kølesystemet.
- Tilslut kabinettet til en pålidelig jordforbindelse ved hjælp af en leder med et tværsnitsareal på mindst 6 kvadratmillimeter ved at forbinde jordledningen på bagsiden af svejsemaskinen til jordforbindelsen, eller bekræft, at jordingsterminalen på stikkontakten er pålideligt jordet separat. For at sikre sikkerheden kan begge metoder også bruges samtidigt.
- Brug af funktionen manuel lysbuesvejsning (ARC)
- Først skal du kontrollere, at kablet er korrekt forbundet til svejsetangen og hurtigstikket, og derefter skal du sætte hurtigstikket i hurtigstikket med polariteten "-" på svejsemaskinen. Spænd godt med uret.
- Sæt kredsløbskablets hurtigstik i hurtigstikket på svejsemaskinens panel med polariteten "+argonbue/manuel", og spænd det med uret med kraft, mens jordledningsklemmen i den anden ende klemmer emnet.
- Vær opmærksom på ledningernes polaritet. Generelt er der to typer ledningsføringsmetoder til DC-svejsemaskiner: direkte tilslutning og omvendt tilslutning.
Direkte tilslutningsmetode: Svejsehåndtaget er forbundet til den negative elektrode, og emnet er forbundet til den positive elektrode.
Omvendt tilslutningsmetode: Emnet er forbundet til den negative elektrode, og svejsehåndtaget er forbundet til den positive elektrode. - Ved svejsning vælges den i henhold til emnets proceskrav. Hvis den ikke vælges korrekt, vil der opstå en ustabil lysbue. Fænomener som betydelig sprøjtning og fastklæbning kan nemt erstattes med hurtigpropper til at ændre polaritet.
- Brug af argonsvejsningsfunktionen (TIG)
- Tilslut beskyttelsesgaskilden korrekt. Gasforsyningskanalen skal omfatte gasflasker, argon-trykreducerende flowmålere og gasrør. Gasrørets forbindelsesdel skal være tæt forbundet med en klemme eller andre genstande for at forhindre lækage og luftindtrængning.
- Installer det integrerede gas-elektriske stik på svejsepistolen på grænsefladen på svejsemaskinens panel, og spænd det med uret med en skruenøgle. Sæt svejsepistolens aviation-stik i det tilsvarende grænseflade på plasmaskærerens svejsemaskines panel, og spænd grænsefladeskruerne.
- Sæt kredsløbskablets hurtigstik i hurtigstikket på svejsemaskinens panel med polariteten "+argonbue/manuel", og spænd det med uret med kraft, mens jordledningsklemmen i den anden ende klemmer emnet.
- Brug af klippefunktionen
- Tilslut gasindløbet og trykluftkilden bag skæremaskinen med et trykbestandigt gasrør, og spænd grænsefladen med en klemme eller anden metode. Luftkilden skal være tør og i stand til at levere passende tryk og tilstrækkelig strømningshastighed. Hvis din eksisterende gaskilde ikke kan opfylde ovenstående krav, bør du i så fald overveje at bruge en separat luftkompressor og gastrykreducerer med tilstrækkelig effekt til at levere det nødvendige tryk og filtrere urenheder og fugt fra gassen.
- Installer samlingen på den integrerede gaselektriske skærepistol på maskinpanelets interface, og spænd den med uret med en skruenøgle. Tilslut skærepistolens flyvningsstik til det tilsvarende interface på maskinpanelet, og spænd interfaceskruerne.
- Sæt kredsløbskablets hurtigstik i hurtigstikket med polariteten "+skæring" på maskinpanelet, og spænd det med uret, mens jordledningsklemmen i den anden ende klemmer emnet.
- Givet en encoder på panelet. Det nuværende reguleringsområde for CT 416GD er 20-40.
- Tilslut strømforsyningen til den tilsvarende spændingsniveaufordelingsboks i henhold til svejsemaskinens indgangsspændingsniveau, og tilslut ikke den forkerte spænding. Samtidig skal du sørge for, at strømforsyningens spændingsfejl er inden for det tilladte område. Efter at ovenstående arbejde er afsluttet, vil svejsemaskinen afslutte installationsarbejdet og kan fortsætte med operationen.
Specifikationsark for relaterede enheder
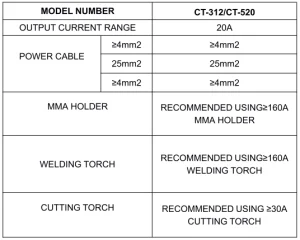
Brugsanvisning til plasmaskærer-svejsemaskine
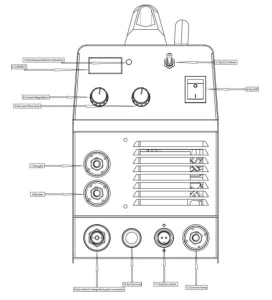
Brug argonsvejsefunktionen.
- Tænd for tænd/sluk-knappen på frontpanelet. Strømindikatorlampen lyser, og den interne ventilator begynder at rotere.
- Tænd for argonkontakten, og juster gasstrømmen til den nominelle standard.
- Når du har trykket på kontakten på svejsebrænderen, aktiveres magnetventilen. Du vil høre lyden af højfrekvent gnistudladning inde i svejsemaskinen, og samtidig vil argongas strømme ud af svejsebrænderens dyse. Bemærk: Når du svejser for første gang, skal du trykke på kontakten og holde den nede i et par sekunder, før du svejser, indtil al luften i luftbanen er udledt, før du starter svejsningen. Når du er stoppet med at svejse, vil der stadig strømme argongas ud i et par sekunder. Dette er specielt designet til at sikre, at svejsestedet stadig er beskyttet før afkøling. Derfor er det nødvendigt at opretholde svejsepositionen i et stykke tid, efter at lysbuen er slukket, før du fjerner svejsepistolen, når du bruger den.
- Indstil den passende svejsestrøm i henhold til emnets tykkelse og proceskravene.
- Hold en afstand på 1-4 mm mellem wolframelektroden og svejseemnet, tryk på svejsebrænderens kontrolknap, hvorefter der vil opstå en højfrekvent udladning mellem svejsebrænderelektroden og emnet. Efter tænding og lysbuedannelse forsvinder de højfrekvente lysbuegnister inde i svejsemaskinen øjeblikkeligt, og arbejdet kan begynde på dette tidspunkt.
Brug den manuelle svejsefunktion.
- Når du tænder for strømafbryderen, lyser strømindikatoren, og den interne ventilator begynder at rotere.
- Indstil den tilsvarende svejsestrøm, og vælg passende svejsetråde baseret på tykkelsen af de svejsede dele, og fastgør svejsetrådene på svejsetangen til svejsning.
- Advarsel: Tag stikket ud af flymotoren, når du bruger manuel lysbuesvejsning.
Brug skærefunktionen
- Tænd for strømafbryderen, strømindikatorlampen vil lyse, og
- Åbn luftventilen eller kontakten, der styrer luften, og juster trykket og luftstrømmen til den nominelle standard.
- Efter at have trykket på kontakten på skærepistolen, aktiveres magnetventilen. Du vil høre lyden af højfrekvent gnistudladning inde i maskinen, og gas vil strømme ud af skærebrænderens dyse.
- Indstil den tilsvarende skærestrøm baseret på emnets skæretykkelse.
- Lad skærepistolens dyse komme i kontakt med det skærende emne, tryk på knappen på skærepistolen for at skabe en lysbue, hvorefter den højfrekvente lysbueudladningslyd inde i maskinen forsvinder. På dette tidspunkt kan skæringen begynde. Efter skæring og lysbuedannelse skal man være opmærksom på at opretholde en afstand på ca. 1 mm mellem dysen og emnet, hvilket er gavnligt for at beskytte dysen.
Fejlfinding af plasmaskærerens svejsemaskine
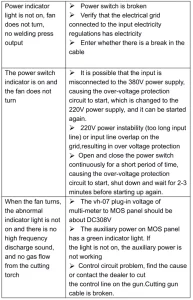
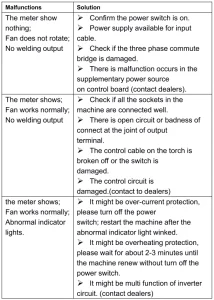
Vedligeholdelse af plasmaskærer og svejsemaskine
Fjern støv regelmæssigt med ren trykluft. Hvis plasmaskæreren ikke arbejder i røgfyldte forhold eller stærkt forurenet luft, skal ophobet støv fjernes dagligt. Tryklufttrykket skal holdes på et niveau, der ikke beskadiger små dele inde i enheden, maks. 2-4 bar.
Kontroller regelmæssigt svejsemaskinens interne systemer og korrektheden og pålideligheden af forbindelserne (især udstyr og dele). Hvis du bemærker rust og mister forbindelsen, skal du fjerne rust- eller oxidbelægningen med sandpapir, tilslutte igen og spænde.
Undgå situationer, hvor vand og damp kan trænge ind i svejseapparatet. Hvis svejseapparatet bliver vådt, skal det tørres, og derefter skal apparatets isolering kontrolleres (også mellem samlinger og kontakter). Når du har kontrolleret, at alt er i orden, kan du fortsætte med at arbejde.
Anbefalet til dit projekt
VEVOR 3 i 1 plasmaskærer svejsemaskine, CT-520 TIG/MMA plasmaskærer kombimaskine manual
Anmeldelser
Der er endnu ingen anmeldelser.